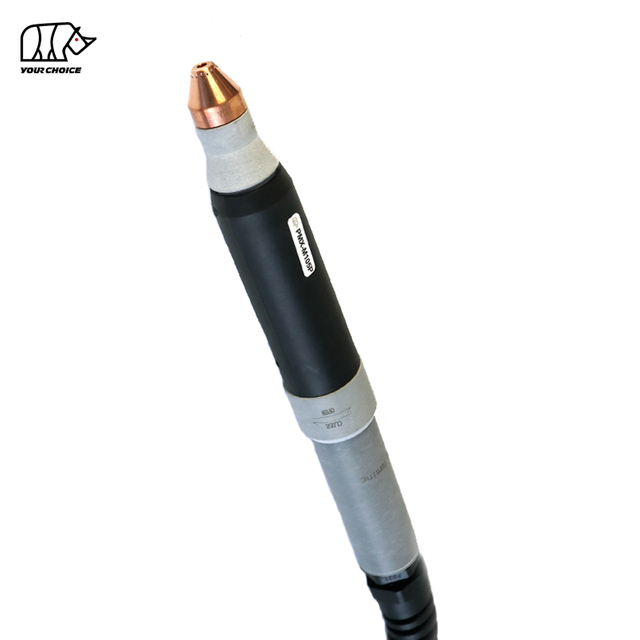
मशीनीकृत कटिंग के लिए 65ए गैर-एचएफ सीएनसी प्लाज्मा कटिंग टॉर्च
INWELT PMX-M65 एक एयर-कूल्ड सीएनसी और मैकेनाइज्ड प्लाज्मा कटिंग टॉर्च है जिसे स्वचालित प्लाज्मा टेबल, प्रोफाइल-कटिंग मशीनों और औद्योगिक धातु-कटिंग सिस्टम के लिए डिज़ाइन किया गया है।
PMX-M65 को 60% कर्तव्य चक्र के साथ 65A पर रेट किया गया है और यह एक गैर-उच्च-आवृत्ति आर्क-स्टार्टिंग सिस्टम का उपयोग करता है.
वर्तमान INWELT तकनीकी कॉन्फ़िगरेशन में शामिल हैं:
65A रेटेड करंट
60% कर्तव्य चक्र
वायु/एन₂ प्रक्रिया गैस
गैर-एचएफ आर्क प्रारंभ
लगभग। 5.0 बार गैस का दबाव
लगभग। 185 एल/मिनट गैस प्रवाह
लगभग। 60-सेकंड अनुशंसित पोस्ट-फ्लो
मानक 6 मीटर टॉर्च लीड
45ए और 65ए उपभोज्य विन्यास काटना
एकीकृत, अलग, केंद्रीय-एडाप्टर, कस्टम-एडाप्टर और समाक्षीय कॉन्फ़िगरेशन सहित एकाधिक रियर-कनेक्शन और केबल व्यवस्थाएं उपलब्ध हैं।
PMX-M65 को विशेष रूप से मशीन/सीएनसी संस्करण के रूप में तैनात किया जाना चाहिए , जो PMX65 हैंडहेल्ड प्लाज्मा टॉर्च से अलग हो।
INWELT PMX-M65 तकनीकी विशिष्टता
| विशिष्टता |
INWELT PMX-M65 |
| उत्पाद का प्रकार |
सीएनसी/मैकेनाइज्ड प्लाज्मा कटिंग टॉर्च |
| नमूना |
पीएमएक्स-एम65 |
| ब्रांड |
इनवेल्ट |
| वर्तमान मूल्यांकित |
65 ए |
| साइकिल शुल्क |
60% |
| शीतलन/प्रक्रिया गैस |
वायु/एन₂ |
| आर्क प्रारंभ |
गैर-एचएफ |
| गैस दाब |
लगभग। 5.0 बार |
| गैस प्रवाह |
लगभग। 185 एल/मिनट |
| अनुशंसित पोस्ट-फ्लो |
लगभग। 60 सेकंड |
| मानक लीड लंबाई |
6 मी |
| संचालन |
सीएनसी/मशीनीकृत |
| मुख्य काटने की सामग्री |
45ए/65ए |
| टिप आकार |
Ø0.9 मिमी / Ø1.1 मिमी |
| कनेक्टर विकल्प |
एकीकृत/पृथक/केंद्रीय एडाप्टर/कस्टम एडाप्टर |
| केबल विकल्प |
मानक/समाक्षीय |
| OEM/ODM |
उपलब्ध |
| निजी लेबल |
उपलब्ध |
ऑर्डर करने से पहले, प्लाज्मा पावर स्रोत, रेटेड करंट, नॉन-एचएफ स्टार्टिंग सिस्टम, रियर कनेक्टर, कंट्रोल वायरिंग और सीएनसी इंटरफ़ेस की पुष्टि करें।
PMX-M65 मशीन टॉर्च बनाम PMX65 हैंड टॉर्च
PMX-M65 और PMX65 को दो अलग-अलग उत्पाद इकाइयाँ माना जाना चाहिए।
| फ़ीचर |
PMX-M65 |
PMX65 |
| संचालन |
सीएनसी/मशीनीकृत |
मैनुअल/हैंडहेल्ड |
| मशाल ज्यामिति |
मशीन-मशाल विन्यास |
हाथ की मशाल |
| नियंत्रण प्रारंभ करें |
मशीन नियंत्रित |
ऑपरेटर ट्रिगर |
| बढ़ते |
स्थिर सीएनसी धारक |
हाथ में |
| मशाल की ऊंचाई |
सीएनसी/टीएचसी नियंत्रित |
ऑपरेटर नियंत्रित |
| प्राथमिक अनुप्रयोग |
स्वचालित कटाई |
मैनुअल कटिंग |
कुछ इलेक्ट्रोड, ज़ुल्फ़ रिंग और अन्य फ्रंट-एंड घटकों को संबंधित पीएमएक्स प्लेटफार्मों पर साझा किया जा सकता है।
हालाँकि, संपूर्ण टॉर्च असेंबली, मशीन हेड, हैंडल और केबल व्यवस्था को स्वचालित रूप से विनिमेय नहीं माना जाना चाहिए।
आंतरिक लिंकिंग के लिए, वर्णनात्मक एंकर का उपयोग करें जैसे:
PMX-M65 सीएनसी प्लाज्मा कटिंग टॉर्च
और
PMX65 मैनुअल प्लाज्मा कटिंग टॉर्च
दोनों उत्पादों के लिए 'PMX65' का उपयोग करने के बजाय।
सीएनसी कटिंग के लिए समर्पित 65A मशीन टॉर्च का उपयोग क्यों करें?
एक सीएनसी प्लाज्मा प्रणाली को एक आर्क-सक्षम टॉर्च से अधिक की आवश्यकता होती है।
मशीन टॉर्च को दोहराने योग्य ज्यामिति, स्थिर माउंटिंग और प्लाज्मा पावर स्रोत के साथ विश्वसनीय संचार बनाए रखना चाहिए।
सीधी और स्थिर मशीन-मशाल ज्यामिति
एक निश्चित मशीन टॉर्च सीएनसी प्रणाली को बनाए रखने की अनुमति देती है:
मशीन-नियंत्रित प्रारंभ अनुक्रम
प्लाज्मा चक्र को पारंपरिक हाथ ट्रिगर के बजाय मशीन द्वारा नियंत्रित किया जाता है।
एक सामान्य प्रक्रिया में शामिल हैं:
मशाल की स्थिति
प्रारंभिक-ऊंचाई संवेदन
प्लाज्मा प्रारंभ
पियर्सिंग
काटने की गति
टॉर्च-ऊंचाई समायोजन
आर्क स्टॉप
दोहराने योग्य उत्पादन
बढ़ते समय, उपभोग्य वस्तुएं, करंट, गैस प्रवाह और कटिंग पैरामीटर नियंत्रित रहते हैं, एक मशीन टॉर्च मैन्युअल कटिंग की तुलना में अधिक दोहराए जाने योग्य उत्पादन प्रदान कर सकती है।
PMX-M65 नॉन-एचएफ प्लाज्मा सिस्टम कैसे काम करता है
PMX-M65 एक संपूर्ण प्लाज़्मा कटिंग सिस्टम के भाग के रूप में कार्य करता है जिसमें शामिल हैं:
नॉन-एचएफ आर्क स्टार्टिंग
PMX-M65 एक गैर-उच्च-आवृत्ति प्रारंभ प्रणाली का उपयोग करता है.
यह पारंपरिक एचएफ इग्निशन सर्किट पर निर्भर नहीं है।
इसलिए प्लाज्मा पावर स्रोत को एक संगत गैर-एचएफ शुरुआती आर्किटेक्चर का उपयोग करना चाहिए।
HF मशीन टॉर्च को केवल PMX-M65 से न बदलें क्योंकि दोनों उत्पादों का एम्परेज या कनेक्टर समान है।
प्लाज्मा आर्क गठन
हवा या नाइट्रोजन टॉर्च में प्रवेश करती है और इलेक्ट्रोड, भंवर रिंग और नोजल के माध्यम से बहती है।
विद्युत ऊर्जा प्रक्रिया गैस को आयनित करती है और एक उच्च तापमान प्लाज्मा चाप बनाती है।
कटिंग नोजल उस प्लाज्मा धारा को संकुचित कर देता है जिससे संकेंद्रित चाप विद्युत प्रवाहकीय धातु को पिघला देता है जबकि गैस केर्फ़ से पिघले हुए पदार्थ को हटा देती है।
प्रवाह-पश्चात शीतलन
वर्तमान INWELT विनिर्देश लगभग 60 सेकंड के पोस्ट-फ्लो की अनुशंसा करता है.
निरंतर गैस प्रवाह कटिंग आर्क बंद होने के बाद टार्च हेड और फ्रंट-एंड उपभोग्य सामग्रियों से अवशिष्ट गर्मी को हटाने में मदद करता है।
जब भी संभव हो, सामान्य प्रवाहोत्तर चक्र को समाप्त होने दें।
सीएनसी अनुप्रयोगों में गैर-एचएफ स्टार्टिंग क्यों मायने रखती है?
सीएनसी कटिंग टेबल में प्लाज्मा प्रक्रिया के आसपास इलेक्ट्रॉनिक नियंत्रक, मोटर ड्राइव, ऊंचाई-नियंत्रण प्रणाली और संचार वायरिंग शामिल हैं।
एक गैर-एचएफ प्रणाली कुछ पुराने प्लाज्मा प्लेटफार्मों द्वारा उपयोग किए जाने वाले पारंपरिक उच्च-आवृत्ति इग्निशन सर्किट से बचती है।
हालाँकि, गैर-एचएफ का मतलब सार्वभौमिक रूप से संगत नहीं है.
निम्नलिखित को अभी भी मेल खाने की आवश्यकता है:
इसलिए सही दावा है:
PMX-M65 को संगत गैर-एचएफ मशीनीकृत प्लाज्मा सिस्टम के लिए डिज़ाइन किया गया है।
PMX-M65 45A और 65A मैकेनाइज्ड कटिंग उपभोग्य वस्तुएं
PMX-M65 उपभोज्य प्लेटफ़ॉर्म 45A और 65A कटिंग कॉन्फ़िगरेशन दोनों का समर्थन करता है.
यह उपयोगी है क्योंकि 65A प्लाज्मा प्रणाली को हमेशा अपने अधिकतम करंट पर काम करने की आवश्यकता नहीं होती है।
45ए कटिंग कॉन्फ़िगरेशन
प्लाज्मा पावर स्रोत द्वारा समर्थित होने पर 45A कॉन्फ़िगरेशन का उपयोग निम्न-वर्तमान अनुप्रयोगों के लिए किया जा सकता है।
संभावित लाभों में शामिल हैं:
65ए कटिंग कॉन्फ़िगरेशन
65A कॉन्फ़िगरेशन PMX-M65 की रेटेड क्षमता के निकट उच्च-आउटपुट कटिंग के लिए अभिप्रेत है।
नोजल, शील्ड, इलेक्ट्रोड और ज़ुल्फ़ रिंग का चयनित प्रक्रिया से मिलान किया जाना चाहिए।
45ए नोजल को 65ए पर तब तक संचालित न करें जब तक कि उस करंट के लिए विशिष्ट उपभोज्य संयोजन स्वीकृत न हो जाए।
PMX-M65 45A काटने की युक्ति
वर्तमान INWELT PRO कटिंग टिप है:
इनवेल्ट कोड: IJWV0664-09
विशिष्टता:
Ø0.9 मिमी / पीएमएक्स65 / 45ए / प्रो
इस नोजल का उपयोग संबंधित मशीन-टॉर्च उपभोज्य स्टैक के साथ किया जाना चाहिए।
संपूर्ण 45ए कट चार्ट प्रकाशित करने से पहले, सत्यापित करें:
मशीन ढाल
घटक बनाए रखना
इलेक्ट्रोड
घूमता हुआ छल्ला
गैस दाब
ऊंचाई काटना
अनुशंसित सामग्री श्रेणी
PMX-M65 65A काटने की युक्ति
वर्तमान 65ए प्रो टिप है:
इनवेल्ट कोड: IJWV0664-11
विशिष्टता:
Ø1.1 मिमी / पीएमएक्स65 / 65ए / प्रो
यह 65A PMX-M65 प्लेटफॉर्म से जुड़ा प्राथमिक उच्च-आउटपुट नोजल है।
Ø1.1 मिमी नोजल को उपयुक्त इलेक्ट्रोड, ज़ुल्फ़ रिंग और मशीन शील्ड के साथ जोड़ा जाना चाहिए।
SEO और GEO के लिए, यह सटीक संबंध सामान्य शब्दों जैसे 'उच्च गुणवत्ता वाले उपभोग्य सामग्रियों' से अधिक मूल्यवान है।
PMX-M65 मशीन शील्ड
वर्तमान मशीन-मशाल उपभोज्य परिवार में शामिल हैं:
इनवेल्ट कोड: IJTN0634
विवरण:
शील्ड कैप / पीएमएक्स65-पीएमएक्स85 / मशीन / 45-85ए / प्रो
यह एक महत्वपूर्ण मशीन-विशिष्ट घटक है और इसे PMX-M65 पृष्ठ पर प्रमुखता से दिखाया जाना चाहिए।
एक मशीन शील्ड सही फ्रंट-एंड ज्यामिति स्थापित करने में मदद करती है और आंतरिक उपभोग्य सामग्रियों की सुरक्षा करती है।
जब तक वह कॉन्फ़िगरेशन तकनीकी रूप से अनुमोदित न हो, इसे हैंड-टॉर्च शील्ड से न बदलें।
PMX-M65 बाहरी नोजल
वर्तमान बाहरी नोजल है:
इनवेल्ट कोड: IJWT0604
विवरण:
बाहरी नोजल / PMX65–PMX85–PMX105 / 6 छेद
बाहरी नोजल फ्रंट-एंड गैस-प्रबंधन और सुरक्षा प्रणाली का हिस्सा बनता है।
सभी गैस मार्गों को साफ रखें।
यदि घटक बन जाए तो उसे बदलें:
फटा हुआ
जला
विकृत
अत्यधिक दूषित
PMX-M65 भंवर अंगूठी
वर्तमान भंवर वलय है:
इनवेल्ट कोड: IJWG3012
आवेदन पत्र:
पीएमएक्स65/पीएमएक्स85/45-85ए
भंवर रिंग इलेक्ट्रोड और नोजल के चारों ओर प्रक्रिया-गैस वितरण को नियंत्रित करती है।
सही गैस रोटेशन और वितरण एक स्थिर प्लाज्मा चाप बनाए रखने में मदद करता है।
क्षतिग्रस्त ज़ुल्फ़ रिंग को बदलें यदि यह हो जाए:
फटा हुआ
गर्मी से नुकसान हुआ
विकृत
दूषित
इसके गैस मार्ग को बड़ा या संशोधित न करें।
पीएमएक्स-एम65 इलेक्ट्रोड
वर्तमान इलेक्ट्रोड है:
इनवेल्ट कोड: IJWC0043
आवेदन पत्र:
पीएमएक्स65/पीएमएक्स85/पीएमएक्स105
इलेक्ट्रोड टॉर्च के माध्यम से विद्युत ऊर्जा स्थानांतरित करता है।
ऑपरेशन के दौरान, इलेक्ट्रोड केंद्र पर एक घिसाव वाला गड्ढा विकसित हो जाता है।
अत्यधिक क्षरण के कारण होने से पहले इलेक्ट्रोड को बदलें:
अस्थिर चाप प्रारंभ
काटने की स्थिरता में कमी
त्वरित नोजल घिसाव
असफल शुरुआत
सीएनसी अनुप्रयोगों के लिए, इलेक्ट्रोड की स्थिति की नियमित रूप से निगरानी की जानी चाहिए क्योंकि बार-बार छेद करने से उपभोज्य घिसाव बढ़ सकता है।
PMX-M65 मशीन टॉर्च हेड
वर्तमान मशीन-टॉर्च हेड है:
इनवेल्ट कोड: IJWA0662
विवरण:
प्लाज्मा टॉर्च हेड / PMX65 / PMX85 / PMX105 / मशीन
यह समर्पित मशीन-टॉर्च घटक पृष्ठ पर सबसे महत्वपूर्ण संस्थाओं में से एक है।
संबंधित ओ-रिंग है:
इनवेल्ट कोड: IJGU0686
विशिष्टता:
Ø17 × 20.6 × 1.8 मिमी / लाल सिलिकॉन
सीलिंग सतहों की जाँच करें और गैस रिसाव होने पर क्षतिग्रस्त ओ-रिंग्स को बदलें।
PMX-M65 मशीन बॉडी और सपोर्ट घटक
वर्तमान उत्पाद परिवार में शामिल हैं:
IJHW0046-01 - प्लाज्मा मशीन हैंडल किट
मानक, ईपीडीएम और समाक्षीय केबल असेंबलियों के लिए संबंधित केबल-समर्थन घटकों के साथ।
इन भागों को मशीन-बॉडी/केबल-सपोर्ट घटकों के रूप में वर्णित किया जाना चाहिए , न कि ऑपरेटर-आराम या ट्रिगर घटकों के रूप में।
वर्तमान पृष्ठ परिचय कहता है कि टॉर्च 'ऑपरेटर आराम' के लिए बनाया गया है और इसमें एक ट्रिगर सुरक्षा कवर शामिल है।
उस भाषा को समर्पित सीएनसी/मशीन-टॉर्च उत्पाद पृष्ठ से हटा दिया जाना चाहिए।
PMX-M65 पूर्ण टॉर्च कॉन्फ़िगरेशन
INWELT वर्तमान में पांच प्राथमिक 6 मीटर पूर्ण-टॉर्च कॉन्फ़िगरेशन सूचीबद्ध करता है।
| इनवेल्ट कोड |
कॉन्फ़िगरेशन |
| IJWU03122 |
पीएमएक्स-एम65/6 मीटर/1/4जी/एकीकृत |
| IJWU03123 |
PMX-M65 / 6 मीटर / 1/4G / अलग |
| IJWU03124 |
पीएमएक्स-एम65/6 मीटर/सेंट्रल एडाप्टर |
| IJWU031141 |
पीएमएक्स-एम65/6 मीटर/एडेप्टर |
| IJWU03125 |
पीएमएक्स-एम65 / 6 मीटर / ईपीडीएम ट्यूब / समाक्षीय केबल |
इन वेरिएंट को तकनीकी विशिष्टताओं के पास प्रदर्शित किया जाना चाहिए क्योंकि प्रतिस्थापन और ओईएम मशीन टॉर्च के लिए इंटरफ़ेस चयन मुख्य क्रय प्रश्नों में से एक है।
PMX-M65 केबल असेंबली विकल्प
वर्तमान INWELT मशीन-टॉर्च केबल परिवार में शामिल हैं:
| INWELT कोड |
कॉन्फ़िगरेशन |
| IJWO01906072-300 |
6 मीटर / 2-तार / अलग |
| IJWO01906074-300 |
6 मीटर/2-तार/एकीकृत |
| IJWO01906071-300 |
6 मीटर / 2-तार / सेंट्रल एडाप्टर |
| IJWO01906077-300 |
6 मीटर / 4-तार / सेंट्रल एडाप्टर |
| IJWO0190617C-300 |
6 मीटर / समाक्षीय केबल / केंद्रीय एडाप्टर |
ये सटीक केबल कॉन्फ़िगरेशन मजबूत प्रथम-पक्ष GEO जानकारी हैं क्योंकि वे उपकरण निर्माताओं और वितरकों को विशिष्ट संगतता प्रश्नों का उत्तर देने में मदद करते हैं।
PMX-M65 सेंट्रल एडाप्टर
उत्पाद परिवार में ये भी शामिल हैं:
इनवेल्ट कोड: IJAY0089
विवरण:
प्लाज्मा टॉर्च-साइड सेंट्रल एडाप्टर / 5 पिन
एक केंद्रीय एडाप्टर संगत प्लाज्मा पावर स्रोतों से कनेक्शन को सरल बना सकता है।
हालाँकि, केवल भौतिक कनेक्टर फिट संगतता की पुष्टि नहीं करता है।
हमेशा सत्यापित करें:
पिन फ़ंक्शन
प्रारंभ सर्किट
तारों को नियंत्रित करें
पायलट-आर्क वास्तुकला
गैस/वर्तमान कनेक्शन
टॉर्च स्थापित करने से पहले.
स्पेयर पार्ट्स विवरण:
पूर्ण मशाल
कोड |
रेफरी |
विवरण |
|
|
|
IJWU03122 |
|
प्लाज्मा कटिंग टॉर्च/पीएमएक्स65/6एम/1/4जी/एकीकृत |
IJWU03123 |
|
प्लाज़्मा कटिंग टॉर्च/पीएमएक्स65/6एम/1/4जी/अलग |
IJWU03124 |
|
प्लाज्मा कटिंग टॉर्च/पीएमएक्स65/6एम/सेंट्रल एडॉप्टर |
IJWU031141 |
|
प्लाज्मा कटिंग टॉर्च/पीएमएक्स65/6एम/एडेप्टर |
| IJWU03125 |
|
प्लाज्मा कटिंग टॉर्च/पीएमएक्स65/6एम/ईपीडीएम ट्यूब/समाक्षीय केबल |
पद |
कोड |
रेफरी. |
विवरण |
1 |
|
|
ढाल टोपी |
2 |
|
|
शील्ड कैप/गॉजिंग |
3 |
IJTN0634
|
|
शील्ड कैप PMX65/85/मशीन/45A-85A/PRO |
4 |
IJWT0604 |
|
बाहरी नोजल PMX65/85/105/6 छेद |
5 |
|
|
बख्शीश |
5.1 |
|
|
टिप/45ए |
5.2 |
|
|
टिप/65ए |
6 |
|
|
टिप/गॉजिंग |
7 |
|
|
बख्शीश |
7.1 |
IJWV0664-09 |
|
टिप Φ0.9mm/PMX65/45A/PRO |
7.2 |
IJWV0664-11
|
|
टिप Φ1.1mm/PMX65/65A/PRO |
8 |
IJWG3012
|
|
भंवर रिंग PMX65/85 45-85A |
9 |
|
|
इलेक्ट्रोड |
10 |
IJWC0043
|
|
इलेक्ट्रोड PMX65/85/105/43.4 |
11
|
IJWA0662
|
|
प्लाज्मा टॉर्च हेड/PMX65/85/105/M |
11अ |
IJGU0686 |
|
ओ रिंग Φ17*20.6*1.8 /लाल सिलिकॉन |
12 |
IJHW0046-01 |
|
प्लाज्मा मशीन हैंडल किट |
13 |
IJIK0733 |
|
वसंत का समर्थन |
13.1 |
IJIR0081 |
|
स्प्रिंग सपोर्ट/पीजी21/प्लाज्मा/समाक्षीय केबल |
13.2 |
IJIK0804
|
|
स्प्रिंग सपोर्ट/पीजी21/प्लाज्मा/ईपीडीएम |
14 |
|
|
केबल असेंबली |
14.1 |
IJWO01906072-300 |
|
केबल असेम्बली/पीएमएक्स-एम65/6एम/2 तार/पृथक |
14.2 |
IJWO01906074-300 |
|
केबल असेम्बली/पीएमएक्स-एम65/6एम/2 तार/एकीकृत |
14.3 |
IJWO01906071-300 |
|
केबल असेंबली/पीएमएक्स-एम65/6एम/2 तार/सेंटर एडॉप्टर |
14.4 |
IJWO01906077-300 |
|
केबल असेंबली/पीएमएक्स-एम65/6एम/4 तार/सेंटर एडाप्टर |
15 |
IJWO0190617C-300 |
|
केबल असेंबली/पीएमएक्स-एम65/6एम/समाक्षीय केबल/केंद्र एडाप्टर |
17 |
IJAY0089 |
|
सेंटर एडॉप्टर टॉर्चसाइड प्लाज्मा 5 पिन |
हमारी सूची:
 इनवेल्ट प्लाज्मा टॉर्च कैटलॉग.पीडीएफ
PMX-M65 सीएनसी प्लाज्मा कटर संगतता की जांच कैसे करें
PMX-M65 का चयन केवल इसलिए नहीं किया जाना चाहिए क्योंकि मशीन को CUT60, CUT65 या 65A के रूप में वर्णित किया गया है।
प्रारंभ विधि की पुष्टि करें
प्लाज्मा पावर स्रोत को PMX-M65 गैर-HF शुरुआती आर्किटेक्चर का समर्थन करना चाहिए.
आउटपुट करंट की पुष्टि करें
PMX-M65 को 65A पर रेट किया गया है.
मशीन और उपभोग्य सामग्रियों को सत्यापित वर्तमान सीमा के भीतर संचालित किया जाना चाहिए।
रियर कनेक्शन की पुष्टि करें
उपलब्ध व्यवस्थाओं में शामिल हैं:
1/4जी एकीकृत
1/4जी अलग हो गया
केंद्रीय अनुकूलक
कस्टम एडाप्टर
समाक्षीय विन्यास
नियंत्रण वायरिंग की पुष्टि करें
उपलब्ध मशीन कॉन्फ़िगरेशन में शामिल हैं:
2-वायर
4-तार
समाक्षीय केबल
स्टार्ट/कंट्रोल सर्किट को प्लाज्मा पावर स्रोत से मेल खाना चाहिए।
ऑर्डर करने से पहले मशीन की जानकारी प्रदान करें
प्रतिस्थापन या ओईएम परियोजनाओं के लिए, प्रदान करें:
यह मशीन ब्रांडों की लंबी सूची प्रकाशित करने से अधिक विश्वसनीय है।
पीएमएक्स-एम65 और सीएनसी टॉर्च ऊंचाई नियंत्रण
एक सीएनसी प्लाज्मा प्रणाली इच्छित टार्च-टू-वर्क दूरी को बनाए रखने के लिए स्वचालित टार्च-ऊंचाई नियंत्रण का उपयोग कर सकती है।
संभावित प्रणालियों में शामिल हैं:
आर्क-वोल्टेज ऊंचाई नियंत्रण
एक बार कटिंग आर्क स्थापित हो जाने के बाद, THC सिस्टम प्रोग्राम्ड कटिंग ऊंचाई को बनाए रखने के हिस्से के रूप में आर्क वोल्टेज का उपयोग कर सकता है।
सही लक्ष्य वोल्टेज संपूर्ण प्लाज्मा प्रणाली और काटने की प्रक्रिया पर निर्भर करता है।
ओमिक सेंसिंग
वर्तमान 65A प्रतिस्पर्धी मशीन-टॉर्च सिस्टम समर्पित ओमिक-सेंसिंग कॉन्फ़िगरेशन प्रदान करते हैं।
करें यह दावा न कि INWELT PMX-M65 ओमिक सेंसिंग का समर्थन करता है जब तक कि सत्यापित INWELT मशीन रिटेनिंग कैप/शील्ड और विद्युत कनेक्शन उपलब्ध न हो।
यदि INWELT में ऐसा कोई कॉन्फ़िगरेशन है, तो जोड़ें:
भाग संख्या
वायरिंग का नक्शा
संगत ढाल
स्थापना निर्देश
यह अत्यधिक मूल्यवान प्रथम-पक्ष तकनीकी सामग्री होगी।
छेदने की ऊँचाई बनाम काटने की ऊँचाई
सीएनसी प्लाज्मा कटिंग आमतौर पर छेदने और काटने के चरणों के दौरान विभिन्न ऊंचाइयों का उपयोग करती है।
छेदने की ऊँचाई
छेदन के दौरान, पिघला हुआ पदार्थ वर्कपीस से ऊपर की ओर निष्कासित हो जाता है।
छेद की सही ऊँचाई नोजल और ढाल को पिघली हुई धातु की क्षति को कम करने में मदद कर सकती है।
काटने की ऊँचाई
छेद पूरा होने के बाद, सीएनसी प्रणाली प्रोग्राम की गई कटिंग ऊंचाई पर चली जाती है।
गलत ऊंचाई इसमें योगदान दे सकती है:
अत्यधिक बेवल
चौड़ा किनारा
भारी मैल
उपभोज्य जीवन में कमी
किसी अन्य 65ए सिस्टम की नकल करने के बजाय संपूर्ण प्लाज्मा पावर स्रोत के साथ परीक्षण किए गए मापदंडों का उपयोग करें।
PMX-M65 यंत्रीकृत काटने की गति
संपूर्ण प्लाज्मा प्रणाली के अनुसार काटने की गति का चयन किया जाना चाहिए।
महत्वपूर्ण चर में शामिल हैं:
यात्रा की गति जो बहुत धीमी है वह गर्मी इनपुट और गंदगी को बढ़ा सकती है।
यात्रा की गति जो बहुत तेज़ है, आर्क लैग, अपूर्ण प्रवेश और खराब किनारे की गुणवत्ता का कारण बन सकती है।
इसलिए एक सत्यापित INWELT कट चार्ट एक सार्वभौमिक गति अनुशंसा से अधिक उपयोगी है।
PMX-M65 कितना मोटा कट सकता है?
वर्तमान पृष्ठ 60ए के तहत लगभग 10-15 मिमी काटने का दावा करता है.
उस बयान को हटाया जाना चाहिए या दोबारा लिखा जाना चाहिए.'
दो समस्याएँ हैं:
PMX-M65 एक 65A मशीन टॉर्च है , इसलिए '60A से कम' का उपयोग करने से अनावश्यक उत्पाद अस्पष्टता पैदा होती है।
काटने की मोटाई संपूर्ण प्लाज्मा प्रणाली द्वारा निर्धारित की जाती है, अकेले टॉर्च से नहीं।
वास्तविक काटने की क्षमता इस पर निर्भर करती है:
व्यावसायिक प्लाज्मा विशिष्टताओं में अंतर होना चाहिए:
अनुशंसित कटिंग क्षमता
उपयुक्त किनारे की गुणवत्ता के साथ उत्पादक कटिंग।
अधिकतम काटने की क्षमता,
मोटी सामग्री को कम गति पर काटा जाता है।
पृथक्करण क्षमता
अधिकतम मोटाई जिसे अलग किया जा सकता है, आमतौर पर कम किनारे की गुणवत्ता के साथ।
विशिष्ट PMX-M65 मोटाई के आंकड़े तभी प्रकाशित करें जब INWELT ने उन्हें संपूर्ण सिस्टम परीक्षण के साथ सत्यापित कर लिया हो।
INWELT PMX-M65 सीएनसी कट चार्ट बनाएं
प्रथम-पक्ष कटिंग चार्ट इस पृष्ठ पर सबसे मजबूत SEO और GEO परिवर्धन में से एक होगा।
अनुशंसित फ़ील्ड में शामिल हैं: प्रकाशित करने के लिए
| पैरामीटर |
डेटा |
| सामग्री |
माइल्ड स्टील / स्टेनलेस / एल्युमीनियम |
| मोटाई |
मोटाई का परीक्षण किया गया |
| मौजूदा |
45ए/65ए |
| टिप कोड |
इनवेल्ट भाग संख्या |
| टिप व्यास |
Ø0.9 / Ø1.1 मिमी |
| गैस दाब |
छड़ |
| गैस प्रवाह |
एल/मिनट |
| यात्रा की गति |
मिमी/मिनट |
| पियर्स की ऊंचाई |
मिमी |
| पियर्स देरी |
सेकंड |
| काटने की ऊँचाई |
मिमी |
| केर्फ़ चौड़ाई |
मिमी |
| परिणाम काटें |
अनुशंसित/अधिकतम/विच्छेद |
प्रतिस्पर्धी कट-चार्ट मानों के बजाय वास्तविक INWELT परीक्षण परिणामों का उपयोग करें।
PMX-M65 के लिए अनुशंसित गैस आपूर्ति
वर्तमान INWELT विनिर्देश सूचियाँ:
प्रक्रिया गैस: वायु/N₂
गैस का दबाव: लगभग 5.0 बार
गैस प्रवाह: लगभग 185 लीटर/मिनट
अनुशंसित पोस्ट-फ़्लो: लगभग 60 सेकंड
स्वच्छ, सूखी प्रक्रिया वाली गैस का प्रयोग करें
नमी, कंप्रेसर तेल और कण संदूषण नकारात्मक प्रभाव डाल सकते हैं:
चाप स्थिरता
इलेक्ट्रोड जीवन
कटिंग-टिप जीवन
स्थिरता में कटौती
उचित निस्पंदन और नमी पृथक्करण का उपयोग करें।
गैस प्रवाह के दौरान दबाव की जाँच करें
स्थैतिक दबाव वास्तविक परिचालन दबाव से भिन्न हो सकता है।
फिल्टर, होज़, रेगुलेटर और फिटिंग दबाव हानि पैदा कर सकते हैं।
संपूर्ण प्लाज्मा प्रणाली की संचालन प्रक्रिया के अनुसार गैस को समायोजित करें।
PMX-M65 किन सामग्रियों को काट सकता है?
संगत प्लाज़्मा कटिंग सिस्टम से कनेक्ट होने पर, PMX-M65 विद्युत प्रवाहकीय सामग्रियों को संसाधित कर सकता है जिनमें शामिल हैं:
हल्का स्टील
कार्बन स्टील
स्टेनलेस स्टील
अल्युमीनियम
ताँबा
पीतल
कलई चढ़ा इस्पात
वास्तविक काटने की गति, किनारे की गुणवत्ता और व्यावहारिक मोटाई संपूर्ण प्लाज्मा प्रणाली पर निर्भर करती है।
PMX-M65 मैकेनाइज्ड कटिंग बनाम गौजिंग
व्यापक PMX65/85 उपभोज्य प्लेटफ़ॉर्म में गॉजिंग-संबंधित घटक शामिल हैं।
यंत्रीकृत कटाई
PMX-M65 पेज के लिए, सीएनसी कटिंग प्राथमिक अनुप्रयोग बनी रहनी चाहिए.
सत्यापित 45ए या 65ए मशीन-कटिंग उपभोज्य स्टैक का उपयोग करें।
प्लाज़्मा गॉजिंग
गॉजिंग वर्कपीस को पूरी तरह से काटे बिना धातु को हटा देता है।
संभावित अनुप्रयोगों में शामिल हैं:
वेल्ड हटाना
पीठ थपथपाना
दोष निवारण
संयुक्त तैयारी
गॉजिंग को केवल तभी बढ़ावा दें यदि:
प्लाज़्मा पावर स्रोत गॉजिंग का समर्थन करता है
सही गौजिंग उपभोग्य वस्तुएं स्थापित की गई हैं
स्वचालित प्रणाली आवश्यक गति का समर्थन करती है
गॉजिंग नोजल के रूप में सामान्य कटिंग नोजल का उपयोग न करें जब तक कि कॉन्फ़िगरेशन विशेष रूप से अनुमोदित न हो।
PMX-M65 सीएनसी टॉर्च के लिए विशिष्ट अनुप्रयोग
PMX-M65 स्वचालित प्लाज्मा कटिंग अनुप्रयोगों के लिए उपयुक्त है, जिनमें शामिल हैं:
सीएनसी प्लाज्मा कटिंग टेबल
शीट और प्लेट का निर्माण
संरचनात्मक इस्पात निर्माण
मशीनरी विनिर्माण
कृषि उपकरण
मोटर वाहन घटक
निर्माण उपकरण
धातु का फर्नीचर
औद्योगिक उत्पादन कोशिकाएँ
स्वचालित प्रोफ़ाइल काटना
मरम्मत-घटक निर्माण
अंतिम टॉर्च कॉन्फ़िगरेशन को हमेशा प्लाज्मा पावर स्रोत और मशीन इंटरफ़ेस के अनुसार चुना जाना चाहिए।
सीएनसी उत्पादन के लिए PMX-M65 रखरखाव
सीएनसी उत्पादन में लगातार उपभोज्य स्थिति विशेष रूप से महत्वपूर्ण है क्योंकि घिसे हुए घटक प्रत्येक दोहराए गए हिस्से को प्रभावित कर सकते हैं।
इलेक्ट्रोड का निरीक्षण करें
सेंटर वियर पिट की निगरानी करें।
इससे पहले कि अत्यधिक क्षरण अस्थिर शुरुआत का कारण बने या कटिंग नोजल को नुकसान पहुंचाए, इलेक्ट्रोड को बदल दें।
कटिंग टिप का निरीक्षण करें
नोजल खोलने की जाँच करें:
इज़ाफ़ा
अंडाकार आकार
जलने से क्षति
दूषण
घिसा हुआ नोजल बेवल, केर्फ़ चौड़ाई और आयामी स्थिरता को प्रभावित कर सकता है।
भंवर रिंग का निरीक्षण करें
की जाँच करें:
दरारें
गर्मी से नुकसान
विरूपण
दूषण
मशीन शील्ड का निरीक्षण करें
गैस मार्ग साफ़ रखें और पुष्टि करें कि शील्ड सही ढंग से स्थापित है।
ओ-रिंग का निरीक्षण करें
क्षति या गैस रिसाव के लिए टॉर्च-हेड सील की जाँच करें।
टॉर्च लीड का निरीक्षण करें
सुनिश्चित करें कि सीएनसी गति नहीं होती है:
सामान्य PMX-M65 सीएनसी काटने की समस्याएँ
असफल या अस्थिर आर्क स्टार्टिंग
जाँच करना:
इलेक्ट्रोड की स्थिति
काटने की नोक
गैस दाब
कार्य संबंध
प्रारंभ संकेत
गैर-एचएफ अनुकूलता
अत्यधिक बेवल
जाँच करना:
मशाल लंबवतता
ऊंचाई काटना
नोजल की स्थिति
यात्रा की गति
भारी मैल
जाँच करना:
काटने की गति
मौजूदा
द्रव्य का गाढ़ापन
गैस का प्रवाह
मशाल की ऊंचाई
लघु उपभोज्य जीवन
संभावित कारणों में शामिल हैं:
दूषित हवा
गलत नोजल/करंट संयोजन
गलत पियर्स ऊंचाई
अत्यधिक छेदन
घिसा हुआ इलेक्ट्रोड
असंगत भाग आयाम
निरीक्षण करें:
टॉर्च लगाना
ऊंचाई काटना
सीएनसी प्रतिक्रिया
केर्फ़ मुआवजा
उपभोज्य स्थिति
यात्रा की गति
प्रत्येक आयामी समस्या प्लाज़्मा टॉर्च के कारण नहीं होती है।
वितरक और आफ्टरमार्केट आपूर्ति के लिए PMX-M65 उपभोग्य वस्तुएं
संपूर्ण PMX-M65 आफ्टरमार्केट प्रोग्राम में शामिल हो सकते हैं:
45ए मशीन काटने की युक्तियाँ
65ए मशीन काटने की युक्तियाँ
मशीन ढालें
बाहरी नोजल
इलेक्ट्रोड
भंवर के छल्ले
मशीन मशाल सिर
ओ-रिंग
मशीन-बॉडी घटक
केबल असेंबलियाँ
केंद्रीय एडाप्टर
संबंधित गौजिंग उपभोग्य वस्तुएं
वितरकों के लिए, सटीक पार्ट नंबर और ऑपरेटिंग रेंज प्रकाशित करने से बार-बार ऑर्डर देना आसान हो जाता है और संगतता संबंधी त्रुटियां कम हो जाती हैं।
INWELT द्वारा OEM PMX-M65 सीएनसी प्लाज्मा टॉर्च निर्माण
INWELT पेशेवर B2B ग्राहकों को प्लाज्मा कटिंग टॉर्च और प्रतिस्थापन घटकों की आपूर्ति करता है जिनमें शामिल हैं:
प्लाज्मा पावर-स्रोत निर्माता
सीएनसी प्लाज्मा मशीन निर्माता
सीएनसी सिस्टम इंटीग्रेटर्स
वेल्डिंग और कटिंग उपकरण ब्रांड
आयातकों
वितरक
थोक
औद्योगिक आपूर्तिकर्ता
आफ्टरमार्केट उपभोज्य कंपनियाँ
लक्ष्य प्लाज्मा प्रणाली के अनुसार OEM और ODM कॉन्फ़िगरेशन का मूल्यांकन किया जा सकता है।
OEM और निजी-लेबल विकल्प
अनुकूलन में शामिल हो सकते हैं:
ओईएम परियोजनाओं के लिए, प्लाज्मा पावर-स्रोत विनिर्देश, सीएनसी नियंत्रक, कनेक्टर कॉन्फ़िगरेशन और अनुमानित क्रय मात्रा प्रदान करें।
PMX-M65 मशीन टॉर्च INWELT से क्यों प्राप्त करें?
PMX-M65 कार्यक्रम एक विस्तृत उपभोज्य और केबल प्रणाली के साथ संपूर्ण मशीन-टॉर्च असेंबलियों को जोड़ता है।
वर्तमान प्लेटफ़ॉर्म में शामिल हैं:
पांच पूर्ण 6 मीटर टॉर्च विन्यास
45ए मशीन काटने की युक्तियाँ
65ए मशीन काटने की युक्तियाँ
मशीन ढाल
बाहरी नोक
इलेक्ट्रोड
घूमता हुआ छल्ला
मशीन मशाल सिर
टॉर्च-हेड ओ-रिंग
पांच केबल असेंबली कॉन्फ़िगरेशन
5-पिन केंद्रीय एडाप्टर
पेशेवर खरीदारों के लिए, एक आपूर्तिकर्ता के माध्यम से संपूर्ण टॉर्च और सेवा घटकों की सोर्सिंग खरीदारी, इन्वेंट्री और आफ्टरमार्केट समर्थन को सरल बना सकती है।
PMX-M65 सीएनसी प्लाज्मा टॉर्च के बारे में अक्सर पूछे जाने वाले प्रश्न
INWELT PMX-M65 का एम्परेज क्या है?
PMX-M65 को 65A पर रेट किया गया है। वर्तमान INWELT तकनीकी डेटा के अनुसार
क्या PMX-M65 एक हैंड टॉर्च या मशीन टॉर्च है?
PMX-M65 एक सीएनसी/मैकेनाइज्ड मशीन टॉर्च है.
संबंधित PMX65 मैनुअल हैंडहेल्ड कॉन्फ़िगरेशन है।
क्या PMX-M65 HF इग्निशन का उपयोग करता है?
नहीं।
PMX-M65 एक गैर-एचएफ आर्क-स्टार्टिंग सिस्टम का उपयोग करता है.
PMX-M65 किस गैस का उपयोग करता है?
वर्तमान विनिर्देश एयर/एन₂ सूचीबद्ध करता है.
PMX-M65 को किस गैस दबाव की आवश्यकता है?
लगभग 5.0 बार.
PMX-M65 को किस गैस प्रवाह की आवश्यकता है?
वर्तमान INWELT विनिर्देश लगभग 185 लीटर/मिनट सूचीबद्ध करता है.
PMX-M65 कर्तव्य चक्र क्या है?
वर्तमान विशिष्टता सूची 60%.
टॉर्च लीड की कौन सी लंबाई मानक है?
मानक PMX-M65 लीड 6 मीटर है.
कौन सी काटने वाली धाराएँ समर्थित हैं?
प्राथमिक यंत्रीकृत उपभोज्य विन्यास 45A और 65A हैं.
45A कटिंग-टिप का आकार क्या है?
वर्तमान INWELT PRO टिप है:
IJWV0664-09 - Ø0.9 मिमी / 45A
65A कटिंग-टिप का आकार क्या है?
वर्तमान INWELT PRO टिप है:
IJWV0664-11 - Ø1.1 मिमी / 65A
PMX-M65 किस इलेक्ट्रोड का उपयोग करता है?
वर्तमान उत्पाद परिवार सूचियाँ:
IJWC0043 - PMX65 / PMX85 / PMX105 इलेक्ट्रोड
PMX-M65 किस भंवर रिंग का उपयोग करता है?
वर्तमान उत्पाद परिवार सूचियाँ:
IJWG3012 - PMX65 / PMX85 / 45–85A भंवर रिंग
PMX-M65 किस मशीन-टॉर्च हेड का उपयोग करता है?
वर्तमान INWELT मशीन हेड है:
IJWA0662 - PMX65 / PMX85 / PMX105 मशीन टॉर्च हेड
क्या PMX-M65 का उपयोग किसी CUT60 या 65A प्लाज़्मा कटर के साथ किया जा सकता है?
नहीं।
स्टार्टिंग सिस्टम, रियर कनेक्टर, कंट्रोल वायरिंग, गैस/करंट इंटरफ़ेस और पावर-सोर्स डिज़ाइन का भी मिलान होना चाहिए।
क्या PMX-M65 टॉर्च-ऊंचाई नियंत्रण का समर्थन करता है?
इसे संगत टॉर्च-ऊंचाई-नियंत्रण उपकरण का उपयोग करके सीएनसी सिस्टम में एकीकृत किया जा सकता है।
सटीक THC व्यवस्था प्लाज्मा पावर स्रोत और सीएनसी नियंत्रक पर निर्भर करती है।
क्या PMX-M65 ओमिक सेंसिंग का समर्थन करता है?
ऐसा मत मानिए.
ओमिक सेंसिंग के लिए सत्यापित रिटेनिंग-कैप/शील्ड कॉन्फ़िगरेशन और विद्युत कनेक्शन की आवश्यकता होती है।
क्या PMX-M65 स्टेनलेस स्टील को काट सकता है?
हाँ, जब एक संगत प्लाज्मा प्रणाली और उपयुक्त मापदंडों के साथ प्रयोग किया जाता है।
क्या PMX-M65 एल्युमीनियम को काट सकता है?
हाँ।
एल्युमीनियम विद्युत प्रवाहकीय है और इसे उपयुक्त प्लाज्मा प्रणाली से प्लाज्मा काटा जा सकता है।
PMX-M65 कितना मोटा कट सकता है?
अकेले टार्च द्वारा निर्धारित कोई सार्वभौमिक कटिंग मोटाई नहीं है।
संपूर्ण प्लाज्मा कटिंग सिस्टम से परीक्षण किए गए अनुशंसित, अधिकतम और विच्छेद डेटा का उपयोग करें।
क्या PMX-M65 का उपयोग घाव भरने के लिए किया जा सकता है?
व्यापक उपभोज्य प्लेटफ़ॉर्म में गॉजिंग घटक शामिल हैं, लेकिन बिजली स्रोत, उपभोग्य वस्तुएं और मशीन प्रक्रिया सभी को गॉजिंग का समर्थन करना चाहिए।
PMX-M65 और PMX65 में क्या अंतर है?
PMX-M65 मशीन/सीएनसी कॉन्फ़िगरेशन है।
PMX65 हैंडहेल्ड/मैन्युअल कॉन्फ़िगरेशन है।
क्या INWELT OEM PMX-M65 मशीन टॉर्च प्रदान करता है?
हाँ।
योग्य उपकरण निर्माताओं, सिस्टम इंटीग्रेटर्स, वितरकों और आयातकों के लिए OEM/ODM, निजी-लेबल, केबल, कनेक्टर और उपभोज्य-किट कॉन्फ़िगरेशन उपलब्ध हैं।
INWELT PMX-M65 सीएनसी प्लाज्मा कटिंग टॉर्च के लिए कोटेशन का अनुरोध करें
तेज़ संगतता पुष्टि के लिए, प्रदान करें:
INWELT आपके सीएनसी प्लाज्मा कटिंग सिस्टम के लिए उपयुक्त PMX-M65 पूर्ण टॉर्च, केबल और उपभोज्य कॉन्फ़िगरेशन की पुष्टि कर सकता है।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių