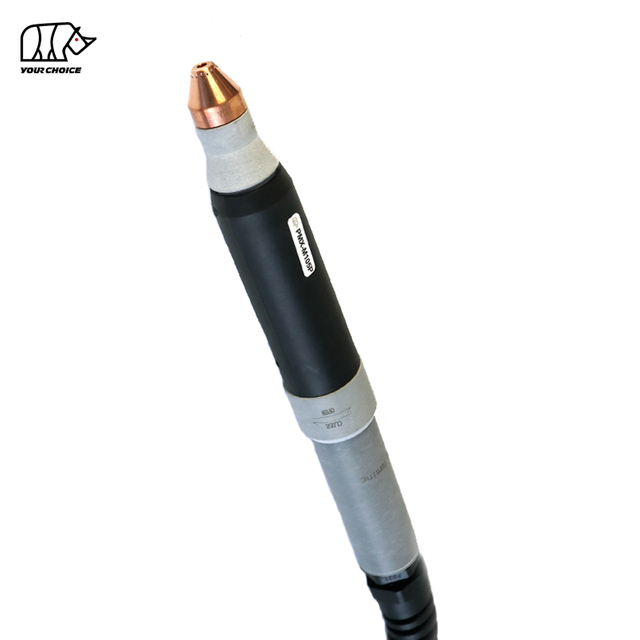
Obor Pemotong Plasma CNC Non-HF 65A untuk Pemotongan Mekanis
INWELT PMX-M65 adalah obor pemotongan plasma mekanis dan CNC berpendingin udara yang dirancang untuk meja plasma otomatis, mesin pemotong profil, dan sistem pemotongan logam industri.
PMX-M65 memiliki rating 65A dengan siklus kerja 60% dan menggunakan sistem penyalaan busur frekuensi tinggi..
Konfigurasi teknis INWELT saat ini meliputi:
Arus pengenal 65A
siklus kerja 60%.
Gas proses Udara/N₂
Permulaan busur non-HF
Kira-kira. Tekanan gas 5,0 bar
Kira-kira. Aliran gas 185 L/mnt
Kira-kira. Pasca-aliran yang direkomendasikan 60 detik
Ujung obor standar 6 m
Konfigurasi pemotongan habis pakai 45A dan 65A
Tersedia beberapa sambungan belakang dan pengaturan kabel, termasuk konfigurasi terintegrasi, terpisah, adaptor pusat, adaptor khusus, dan koaksial.
PMX-M65 harus diposisikan secara spesifik sebagai versi mesin/CNC , terpisah dari obor plasma genggam PMX65.
Spesifikasi Teknis INWELT PMX-M65
| Spesifikasi |
INWELT PMX-M65 |
| Jenis Produk |
Obor Pemotong Plasma CNC / Mekanis |
| Model |
PMX-M65 |
| Merek |
DALAM |
| Nilai Saat Ini |
65 A |
| Siklus Tugas |
60% |
| Pendinginan/Proses Gas |
Udara / N₂ |
| Busur Dimulai |
Non-HF |
| Tekanan Gas |
Kira-kira. 5,0 batang |
| Aliran Gas |
Kira-kira. 185 liter/menit |
| Pasca-Aliran yang Direkomendasikan |
Kira-kira. 60 detik |
| Panjang Timbal Standar |
6 m |
| Operasi |
CNC / Mekanis |
| Bahan Habis Pemotongan Utama |
45A / 65A |
| Ukuran Ujung |
Ø0,9 mm / Ø1,1 mm |
| Opsi Konektor |
Adaptor Terintegrasi / Terpisah / Pusat / Adaptor Khusus |
| Opsi Kabel |
Standar / Koaksial |
| OEM / ODM |
Tersedia |
| Label Pribadi |
Tersedia |
Sebelum memesan, konfirmasikan sumber daya plasma, arus pengenal, sistem start non-HF, konektor belakang, kabel kontrol, dan antarmuka CNC.
Obor Mesin PMX-M65 vs. Obor Tangan PMX65
PMX-M65 dan PMX65 harus diperlakukan sebagai dua entitas produk terpisah.
| Fitur |
PMX-M65 |
PMX65 |
| Operasi |
CNC / Mekanis |
Manual / Genggam |
| Geometri Obor |
Konfigurasi mesin-obor |
Obor tangan |
| Mulai Kontrol |
Mesin dikendalikan |
Pemicu operator |
| Pemasangan |
Memperbaiki dudukan CNC |
Genggam |
| Tinggi Obor |
CNC / THC dikendalikan |
Dikendalikan operator |
| Aplikasi Utama |
Pemotongan otomatis |
Pemotongan manual |
Beberapa elektroda, cincin pusaran, dan komponen front-end lainnya dapat digunakan bersama di seluruh platform PMX terkait.
Namun, rangkaian obor, kepala mesin, gagang, dan susunan kabel yang lengkap tidak boleh secara otomatis dianggap dapat dipertukarkan.
Untuk tautan internal, gunakan jangkar deskriptif seperti:
Obor Pemotong Plasma CNC PMX-M65
Dan
Obor Pemotong Plasma Manual PMX65
daripada menggunakan 'PMX65' untuk kedua produk.
Mengapa Menggunakan Obor Mesin 65A Khusus untuk Pemotongan CNC?
Sistem plasma CNC membutuhkan lebih dari sekadar obor berkemampuan busur.
Senter mesin harus mempertahankan geometri yang dapat diulang, pemasangan yang stabil, dan komunikasi yang andal dengan sumber daya plasma.
Geometri Obor Mesin Lurus dan Stabil
Obor mesin tetap memungkinkan sistem CNC untuk memelihara:
tegak lurus obor
Posisi tusukan berulang
Ketinggian pemotongan terkontrol
Goresan yang stabil
Arah pemotongan yang konsisten
Geometri bagian yang dapat diulang
Urutan Start yang Dikendalikan Mesin
Siklus plasma dikendalikan oleh mesin, bukan oleh pemicu tangan konvensional.
Proses yang khas meliputi:
Penempatan obor
Penginderaan ketinggian awal
Awal plasma
Tajam
Gerakan memotong
Penyesuaian ketinggian obor
Busur berhenti
Produksi Berulang
Ketika pemasangan, bahan habis pakai, arus, aliran gas, dan parameter pemotongan tetap terkontrol, obor mesin dapat menghasilkan produksi yang lebih berulang dibandingkan pemotongan manual.
Cara Kerja Sistem Plasma Non-HF PMX-M65
PMX-M65 beroperasi sebagai bagian dari sistem pemotongan plasma lengkap yang terdiri dari:
Permulaan Busur Non-HF
PMX-M65 menggunakan sistem start non-frekuensi tinggi.
Itu tidak bergantung pada rangkaian pengapian HF konvensional.
Oleh karena itu, sumber daya plasma harus menggunakan arsitektur start non-HF yang kompatibel.
Jangan mengganti obor mesin HF dengan PMX-M65 hanya karena kedua produk tersebut memiliki arus listrik atau konektor yang serupa.
Formasi Busur Plasma
Udara atau nitrogen memasuki obor dan mengalir melalui elektroda, cincin pusaran, dan nosel.
Energi listrik mengionisasi gas proses dan menciptakan busur plasma suhu tinggi.
Nosel pemotongan membatasi aliran plasma sehingga busur terkonsentrasi melelehkan logam konduktif listrik sementara gas menghilangkan material cair dari garitan.
Pendinginan Pasca Aliran
Spesifikasi INWELT saat ini merekomendasikan sekitar 60 detik pasca-aliran.
Aliran gas yang berkelanjutan membantu menghilangkan sisa panas dari kepala obor dan bahan habis pakai bagian depan setelah busur pemotongan berhenti.
Biarkan siklus pasca-aliran normal selesai jika memungkinkan.
Mengapa Permulaan Non-HF Penting dalam Aplikasi CNC
Meja potong CNC berisi pengontrol elektronik, penggerak motor, sistem kontrol ketinggian, dan kabel komunikasi di sekitar proses plasma.
Sistem non-HF menghindari sirkuit pengapian frekuensi tinggi konvensional yang digunakan oleh beberapa platform plasma lama.
Namun, non-HF tidak berarti kompatibel secara universal.
Yang berikut ini masih harus cocok:
Oleh karena itu klaim yang benar adalah:
PMX-M65 dirancang untuk sistem plasma mekanis non-HF yang kompatibel.
Bahan Habis Pakai Pemotongan Mekanis PMX-M65 45A dan 65A
Platform konsumsi PMX-M65 mendukung konfigurasi pemotongan 45A dan 65A.
Hal ini berguna karena sistem plasma 65A tidak selalu perlu beroperasi pada arus maksimumnya.
Konfigurasi Pemotongan 45A
Konfigurasi 45A dapat digunakan untuk aplikasi arus rendah bila didukung oleh sumber daya plasma.
Keuntungan potensial meliputi:
Masukan panas yang lebih rendah
Goresan yang lebih kecil
Peningkatan kontrol pada material yang lebih tipis
Mengurangi permintaan saat ini
Konfigurasi Pemotongan 65A
Konfigurasi 65A ditujukan untuk pemotongan output lebih tinggi mendekati kapasitas terukur PMX-M65.
Nosel, pelindung, elektroda, dan cincin pusaran harus disesuaikan dengan proses yang dipilih.
Jangan mengoperasikan nosel 45A pada 65A kecuali kombinasi konsumsi spesifik disetujui untuk arus tersebut.
Ujung Pemotong PMX-M65 45A
Tip pemotongan INWELT PRO saat ini adalah:
Kode INWELT: IJWV0664-09
Spesifikasi:
Ø0,9 mm / PMX65 / 45A / PRO
Nozel ini harus digunakan dengan tumpukan bahan habis pakai obor mesin yang sesuai.
Sebelum menerbitkan bagan potongan 45A lengkap, verifikasi:
Ujung Pemotong PMX-M65 65A
Tip 65A PRO saat ini adalah:
Kode INWELT: IJWV0664-11
Spesifikasi:
Ø1,1 mm / PMX65 / 65A / PRO
Ini adalah nosel keluaran tinggi utama yang terkait dengan platform 65A PMX-M65.
Nosel Ø1,1 mm harus dipasangkan dengan elektroda, cincin putar, dan pelindung mesin yang sesuai.
Untuk SEO dan GEO, hubungan yang tepat ini lebih berharga daripada kata-kata umum seperti 'bahan habis pakai berkualitas tinggi.'
Pelindung Mesin PMX-M65
Kelompok bahan habis pakai obor mesin saat ini meliputi:
Kode INWELT: IJTN0634
Keterangan:
Tutup Pelindung / PMX65–PMX85 / Mesin / 45–85A / PRO
Ini adalah komponen khusus mesin yang penting dan harus ditampilkan dengan jelas di halaman PMX-M65.
Pelindung mesin membantu membentuk geometri front-end yang benar dan melindungi bahan habis pakai internal.
Jangan menggantinya dengan pelindung obor tangan kecuali konfigurasi tersebut disetujui secara teknis.
Nosel Luar PMX-M65
Nosel luar saat ini adalah:
Kode INWELT: IJWT0604
Keterangan:
Nozzle Luar / PMX65–PMX85–PMX105 / 6 Lubang
Nosel luar merupakan bagian dari sistem pengelolaan dan perlindungan gas front-end.
Jaga semua saluran gas tetap bersih.
Ganti komponen jika menjadi:
Retak
Terbakar
Terdistorsi
Sangat terkontaminasi
Cincin Putar PMX-M65
Cincin pusaran saat ini adalah:
Kode INWELT: IJWG3012
Aplikasi:
PMX65 / PMX85 / 45–85A
Cincin pusaran mengontrol distribusi gas proses di sekitar elektroda dan nosel.
Rotasi dan distribusi gas yang benar membantu menjaga kestabilan busur plasma.
Gantilah cincin pusaran yang rusak jika menjadi:
Retak
Rusak karena panas
Cacat
Terkontaminasi
Jangan memperbesar atau mengubah saluran gasnya.
Elektroda PMX-M65
Elektroda arusnya adalah:
Kode INWELT: IJWC0043
Aplikasi:
PMX65/PMX85/PMX105
Elektroda mentransfer energi listrik melalui obor.
Selama pengoperasian, lubang keausan timbul di pusat elektroda.
Ganti elektroda sebelum erosi berlebihan menyebabkan:
Permulaan busur tidak stabil
Konsistensi pemotongan berkurang
Keausan nosel yang dipercepat
Gagal dimulai
Untuk aplikasi CNC, kondisi elektroda harus dipantau secara teratur karena penindikan berulang kali dapat meningkatkan keausan bahan habis pakai.
Kepala Obor Mesin PMX-M65
Kepala obor mesin saat ini adalah:
Kode INWELT: IJWA0662
Keterangan:
Kepala Obor Plasma/PMX65/PMX85/PMX105/Mesin
Komponen obor mesin khusus ini adalah salah satu entitas terpenting di halaman.
O-ring terkait adalah:
Kode INWELT: IJGU0686
Spesifikasi:
Ø17 × 20,6 × 1,8 mm / Silikon Merah
Periksa permukaan perapat dan ganti O-ring yang rusak jika terjadi kebocoran gas.
Bodi Mesin PMX-M65 dan Komponen Pendukungnya
Rangkaian produk saat ini meliputi:
IJHW0046-01 – Kit Pegangan Mesin Plasma
bersama dengan komponen pendukung kabel terkait untuk rakitan kabel standar, EPDM, dan koaksial.
Suku cadang ini harus digambarkan sebagai komponen bodi mesin/penopang kabel , bukan sebagai komponen yang nyaman bagi operator atau pemicu.
Pengenalan halaman saat ini menyatakan bahwa obor dibuat untuk 'kenyamanan operator' dan dilengkapi penutup pengaman pemicu.
Bahasa tersebut harus dihapus dari halaman produk khusus CNC/obor mesin.
Konfigurasi Obor Lengkap PMX-M65
INWELT saat ini mencantumkan lima konfigurasi obor lengkap utama sepanjang 6 m.
| Kode INWELT |
Konfigurasi |
| IJWU03122 |
PMX-M65 / 6 m / 1/4G / Terintegrasi |
| IJWU03123 |
PMX-M65 / 6 m / 1/4G / Terpisah |
| IJWU03124 |
PMX-M65 / 6 m / Adaptor Pusat |
| IJWU031141 |
PMX-M65 / 6m / Adaptor |
| IJWU03125 |
PMX-M65 / 6 m / Tabung EPDM / Kabel Koaksial |
Varian ini harus ditampilkan di dekat spesifikasi teknis karena pemilihan antarmuka adalah salah satu pertanyaan pembelian utama untuk penggantian dan obor mesin OEM.
Opsi Perakitan Kabel PMX-M65
Rangkaian kabel obor mesin INWELT saat ini mencakup:
| Kode INWELT |
Konfigurasi |
| IJWO01906072-300 |
6 m / 2 kawat / Terpisah |
| IJWO01906074-300 |
6 m / 2-kawat / Terintegrasi |
| IJWO01906071-300 |
6 m / 2-kabel / Adaptor Pusat |
| IJWO01906077-300 |
6 m / 4-kabel / Adaptor Pusat |
| IJWO0190617C-300 |
6 m / Kabel Koaksial / Adaptor Pusat |
Konfigurasi kabel yang tepat ini merupakan informasi GEO pihak pertama yang kuat karena membantu produsen dan distributor peralatan menjawab pertanyaan kompatibilitas spesifik.
Adaptor Pusat PMX-M65
Kelompok produk juga mencakup:
Kode INWELT: IJAY0089
Keterangan:
Adaptor Pusat Sisi Obor Plasma / 5 Pin
Adaptor pusat dapat menyederhanakan koneksi ke sumber daya plasma yang kompatibel.
Namun, kesesuaian konektor fisik saja tidak memastikan kompatibilitas.
Selalu verifikasi:
Fungsi penyematan
Mulai sirkuit
Kontrol kabel
Arsitektur pilot-arc
Sambungan gas/arus
sebelum memasang obor.
Detail Suku Cadang:
Obor Lengkap
Kode |
Ref |
Keterangan |
|
|
|
IJWU03122 |
|
Obor Pemotong Plasma/ PMX65/ 6m/ 1/4 G/ terintegrasi |
IJWU03123 |
|
Obor Pemotong Plasma/ PMX65/ 6m/ 1/4 G/ terpisah |
IJWU03124 |
|
Obor pemotongan plasma/PMX65/ 6m/adaptor pusat |
IJWU031141 |
|
Obor pemotongan plasma/PMX65/ 6m/adaptor |
| IJWU03125 |
|
Obor pemotongan plasma/tabung PMX65/ 6m/ epdm/kabel koaksial |
Posisi |
Kode |
Ref. |
Keterangan |
1 |
|
|
Tutup pelindung |
2 |
|
|
Tutup pelindung/Mencungkil |
3 |
IJTN0634
|
|
Tutup pelindung PMX65/85/mesin/45A-85A/PRO |
4 |
IJWT0604 |
|
Nosel luar PMX65/85/105/6 lubang |
5 |
|
|
Tip |
5.1 |
|
|
Tip/45A |
5.2 |
|
|
Tip/65A |
6 |
|
|
Tip/Mencungkil |
7 |
|
|
Tip |
7.1 |
IJWV0664-09 |
|
Ujung Φ0,9mm/PMX65/45A/PRO |
7.2 |
IJWV0664-11
|
|
Ujung Φ1.1mm/PMX65/65A/PRO |
8 |
IJWG3012
|
|
Cincin putar PMX65/85 45-85A |
9 |
|
|
Elektroda |
10 |
IJWC0043
|
|
Elektroda PMX65/85/105/43.4 |
11
|
IJWA0662
|
|
Kepala obor plasma/PMX65/85/105/M |
11a |
IJGU0686 |
|
O CINCIN Φ17*20.6*1.8 /SILIKON MERAH |
12 |
IJHW0046-01 |
|
Kit pegangan mesin plasma |
13 |
IJIK0733 |
|
Dukungan musim semi |
13.1 |
IJIR0081 |
|
Dukungan pegas/PG21/Plasma/kabel koaksial |
13.2 |
IJIK0804
|
|
Dukungan pegas/PG21/Plasma/EPDM |
14 |
|
|
Perakitan kabel |
14.1 |
IJWO01906072-300 |
|
Rakitan kabel/kabel PMX-M65/6M/2/terpisah |
14.2 |
IJWO01906074-300 |
|
Perakitan kabel/kabel PMX-M65/6M/2/terintegrasi |
14.3 |
IJWO01906071-300 |
|
Perakitan kabel/kabel PMX-M65/6M/2/adaptor pusat |
14.4 |
IJWO01906077-300 |
|
Perakitan kabel/kabel PMX-M65/6M/4/adaptor pusat |
15 |
IJWO0190617C-300 |
|
Perakitan kabel/PMX-M65/6M/kabel koaksial/adaptor pusat |
17 |
IJAY0089 |
|
Adaptor tengah sisi obor PLASMA 5 PIN |
Katalog kami:
 KATALOG TORCH PLASMA INWELT.pdf
Cara Memeriksa Kompatibilitas Pemotong Plasma CNC PMX-M65
PMX-M65 tidak boleh dipilih hanya karena mesin digambarkan sebagai CUT60, CUT65 atau 65A.
Konfirmasikan Metode Awal
Sumber daya plasma harus mendukung PMX-M65 arsitektur start non-HF .
Konfirmasikan Arus Keluaran
PMX-M65 diberi peringkat 65A.
Mesin dan bahan habis pakai harus dioperasikan dalam rentang arus yang diverifikasi.
Konfirmasikan Koneksi Belakang
Pengaturan yang tersedia meliputi:
1/4G terintegrasi
1/4G terpisah
Adaptor pusat
Adaptor khusus
Konfigurasi koaksial
Konfirmasikan Pengkabelan Kontrol
Konfigurasi mesin yang tersedia meliputi:
2 kawat
4 kawat
Kabel koaksial
Rangkaian start/kontrol harus sesuai dengan sumber listrik plasma.
Berikan Informasi Mesin Sebelum Memesan
Untuk proyek penggantian atau OEM, berikan:
Hal ini lebih dapat diandalkan daripada menerbitkan daftar panjang merek mesin.
Kontrol Ketinggian Obor PMX-M65 dan CNC
Sistem plasma CNC dapat menggunakan kontrol ketinggian obor otomatis untuk menjaga jarak obor ke tempat kerja yang diinginkan.
Sistem yang mungkin meliputi:
Kontrol Ketinggian Tegangan Busur
Setelah busur pemotongan terbentuk, sistem THC dapat menggunakan tegangan busur sebagai bagian untuk mempertahankan ketinggian pemotongan yang diprogram.
Tegangan target yang benar bergantung pada sistem plasma lengkap dan prosedur pemotongan.
Penginderaan Ohmik
Sistem obor mesin pesaing 65A saat ini menawarkan konfigurasi penginderaan ohmik khusus.
Jangan mengklaim bahwa INWELT PMX-M65 mendukung penginderaan ohmik kecuali tersedia penutup/pelindung mesin INWELT yang terverifikasi dan sambungan listrik.
Jika INWELT memiliki konfigurasi seperti itu, tambahkan:
Nomor bagian
Diagram pengkabelan
Perisai yang kompatibel
Petunjuk instalasi
Ini akan menjadi konten teknis pihak pertama yang sangat berharga.
Tinggi Penusuk vs. Tinggi Pemotongan
Pemotongan plasma CNC biasanya menggunakan ketinggian yang berbeda selama fase penindikan dan pemotongan.
Tinggi Menusuk
Selama penusukan, material cair dikeluarkan ke atas dari benda kerja.
Ketinggian tusukan yang benar dapat membantu mengurangi kerusakan logam cair pada nosel dan pelindung.
Tinggi Pemotongan
Setelah penindikan selesai, sistem CNC bergerak ke ketinggian pemotongan yang diprogram.
Ketinggian yang salah dapat menyebabkan:
Gunakan parameter yang diuji dengan sumber daya plasma lengkap daripada menyalin sistem 65A lainnya.
Kecepatan Pemotongan Mekanis PMX-M65
Kecepatan potong harus dipilih sesuai dengan sistem plasma lengkap.
Variabel penting meliputi:
Kecepatan perjalanan yang terlalu lambat dapat meningkatkan masukan panas dan sampah.
Kecepatan travel yang terlalu cepat dapat menyebabkan arc lag, penetrasi tidak sempurna, dan kualitas tepi yang buruk.
Oleh karena itu, bagan potongan INWELT yang terverifikasi lebih berguna daripada satu rekomendasi kecepatan universal.
Seberapa Tebal PMX-M65 Dapat Dipotong?
Halaman saat ini mengklaim pemotongan sekitar 10–15 mm di bawah 60A.
Pernyataan itu harus dihapus atau ditulis ulang.
Ada dua masalah:
PMX-M65 adalah obor mesin 65A , jadi penggunaan 'di bawah 60A' akan menciptakan ambiguitas produk yang tidak perlu.
Ketebalan pemotongan ditentukan oleh sistem plasma lengkap, bukan hanya obornya saja.
Kapasitas pemotongan sebenarnya tergantung pada:
Spesifikasi plasma profesional harus membedakan:
Kapasitas Pemotongan yang Direkomendasikan
Pemotongan produktif dengan kualitas tepian yang sesuai.
Kapasitas Pemotongan Maksimum
Bahan yang lebih tebal dipotong dengan kecepatan rendah.
Kapasitas Pemutusan
Ketebalan maksimum yang dapat dipisahkan, biasanya dengan kualitas tepi yang berkurang.
Publikasikan angka ketebalan PMX-M65 tertentu hanya setelah INWELT memverifikasinya dengan pengujian sistem lengkap.
Buat Bagan Potongan CNC INWELT PMX-M65
Bagan pemotongan pihak pertama akan menjadi salah satu tambahan SEO dan GEO terkuat di halaman ini.
Bidang yang direkomendasikan meliputi: Data
| Parameter |
untuk Diterbitkan |
| Bahan |
Baja Ringan / Stainless / Aluminium |
| Ketebalan |
Ketebalan teruji |
| Saat ini |
45A / 65A |
| Kode Tip |
Nomor bagian INWELT |
| Diameter Ujung |
Ø0,9 / Ø1,1mm |
| Tekanan Gas |
batang |
| Aliran Gas |
L/mnt |
| Kecepatan Perjalanan |
mm/menit |
| Tinggi Pierce |
mm |
| Penundaan Pierce |
detik |
| Tinggi Pemotongan |
mm |
| Lebar Goresan |
mm |
| Hasil Potong |
Direkomendasikan / Maksimum / Pesangon |
Gunakan hasil tes INWELT yang sebenarnya, bukan nilai grafik pesaing.
Pasokan Gas yang Direkomendasikan untuk PMX-M65
Daftar spesifikasi INWELT saat ini:
Gas proses: Udara / N₂
Tekanan gas: sekitar 5,0 bar
Aliran gas: sekitar 185 L/menit
Pasca-aliran yang disarankan: sekitar 60 detik
Gunakan Gas Proses yang Bersih dan Kering
Kelembapan, oli kompresor, dan kontaminasi partikulat dapat berdampak negatif pada:
Stabilitas busur
Kehidupan elektroda
Kehidupan yang canggih
Potong konsistensi
Gunakan penyaringan dan pemisahan kelembapan yang sesuai.
Periksa Tekanan Selama Aliran Gas
Tekanan statis dapat berbeda dari tekanan pengoperasian sebenarnya.
Filter, selang, regulator, dan alat kelengkapan dapat menyebabkan hilangnya tekanan.
Sesuaikan gas sesuai dengan prosedur pengoperasian sistem plasma lengkap.
Bahan Apa yang Dapat Dipotong PMX-M65?
Saat dihubungkan ke sistem pemotongan plasma yang kompatibel, PMX-M65 dapat memproses bahan konduktif listrik termasuk:
Baja ringan
Baja karbon
Baja tahan karat
Aluminium
Tembaga
Kuningan
Baja galvanis
Kecepatan pemotongan aktual, kualitas tepi, dan ketebalan praktis bergantung pada sistem plasma lengkap.
Pemotongan Mekanis PMX-M65 vs. Mencungkil
Platform konsumsi PMX65/85 yang lebih luas mencakup komponen yang terkait dengan pencungkilan.
Pemotongan Mekanis
Untuk halaman PMX-M65, pemotongan CNC harus tetap menjadi aplikasi utama.
Gunakan tumpukan bahan habis pakai pemotongan mesin 45A atau 65A yang terverifikasi.
Pencungkilan Plasma
Mencungkil menghilangkan logam tanpa memotong seluruh benda kerja.
Aplikasi potensial meliputi:
Penghapusan las
Mencungkil kembali
Penghapusan cacat
Persiapan bersama
Promosikan pencungkilan hanya jika:
Sumber listrik plasma mendukung pencungkilan
Bahan habis pakai pencongkelan yang benar telah dipasang
Sistem otomatis mendukung gerakan yang diperlukan
Jangan gunakan nozel pemotongan biasa sebagai nozel pencungkil kecuali konfigurasi tersebut disetujui secara khusus.
Aplikasi Khas untuk Senter CNC PMX-M65
PMX-M65 cocok untuk aplikasi pemotongan plasma otomatis termasuk:
Meja potong plasma CNC
Fabrikasi lembaran dan pelat
Fabrikasi baja struktural
Manufaktur mesin
Peralatan pertanian
Komponen otomotif
Peralatan konstruksi
Perabotan logam
Sel produksi industri
Pemotongan profil otomatis
Manufaktur komponen perbaikan
Konfigurasi obor akhir harus selalu dipilih sesuai dengan sumber daya plasma dan antarmuka mesin.
Pemeliharaan PMX-M65 untuk Produksi CNC
Kondisi bahan habis pakai yang konsisten sangat penting dalam produksi CNC karena komponen yang aus dapat mempengaruhi setiap komponen yang berulang.
Periksa Elektroda
Pantau lubang keausan bagian tengah.
Ganti elektroda sebelum erosi berlebihan menyebabkan start tidak stabil atau merusak nosel pemotongan.
Periksa Tip Pemotongan
Periksa bukaan nosel untuk:
Nosel yang aus dapat memengaruhi kemiringan, lebar garitan, dan konsistensi dimensi.
Periksa Cincin Pusaran
Periksa:
Retak
Kerusakan akibat panas
Deformasi
Kontaminasi
Periksa Pelindung Mesin
Jaga agar saluran gas tetap bersih dan pastikan pelindung terpasang dengan benar.
Periksa O-Ring
Periksa segel kepala obor dari kerusakan atau kebocoran gas.
Periksa Ujung Obor
Pastikan gerakan CNC tidak:
Masalah Umum Pemotongan CNC PMX-M65
Permulaan Arc Gagal atau Tidak Stabil
Memeriksa:
Kondisi elektroda
Tip pemotongan
Tekanan gas
Koneksi kerja
Sinyal mulai
Kompatibilitas non-HF
Kemiringan yang berlebihan
Memeriksa:
tegak lurus obor
Tinggi pemotongan
Kondisi nosel
Kecepatan perjalanan
Sampah Berat
Memeriksa:
Kecepatan potong
Saat ini
Ketebalan bahan
Aliran gas
Tinggi obor
Umur Konsumsi yang Singkat
Kemungkinan penyebabnya meliputi:
Udara yang terkontaminasi
Kombinasi nosel/arus salah
Ketinggian tusukan salah
Penindikan yang berlebihan
Elektroda aus
Dimensi Bagian Tidak Konsisten
Memeriksa:
Pemasangan obor
Tinggi pemotongan
Serangan balik CNC
Kompensasi garitan
Kondisi layak pakai
Kecepatan perjalanan
Tidak semua masalah dimensi disebabkan oleh obor plasma.
Bahan Habis Pakai PMX-M65 untuk Distributor dan Pasokan Purna Jual
Program purnajual PMX-M65 yang lengkap dapat mencakup:
Bagi distributor, menerbitkan nomor komponen dan rentang pengoperasian yang tepat akan menyederhanakan pemesanan berulang dan mengurangi kesalahan kompatibilitas.
Pabrikan Obor Plasma CNC OEM PMX-M65 oleh INWELT
INWELT memasok obor pemotongan plasma dan komponen pengganti kepada pelanggan B2B profesional termasuk:
Produsen sumber daya plasma
Produsen mesin plasma CNC
Integrator sistem CNC
Merek peralatan las dan potong
Importir
Distributor
Pedagang grosir
Pemasok industri
Perusahaan konsumsi purnajual
Konfigurasi OEM dan ODM dapat dievaluasi sesuai dengan sistem plasma target.
Opsi OEM dan Label Pribadi
Kustomisasi mungkin termasuk:
Pencitraan merek pelanggan
Label produk
Konfigurasi mesin-obor
Panjang ujung obor
Koneksi terintegrasi
Koneksi terpisah
Adaptor pusat
Adaptor khusus
Kontrol 2 kabel atau 4 kabel
Kabel koaksial
Kit habis pakai
Kemasan label pribadi
Dokumentasi teknis
Persyaratan barcode dan karton
Untuk proyek OEM, berikan spesifikasi sumber daya plasma, pengontrol CNC, konfigurasi konektor, dan perkiraan jumlah pembelian.
Mengapa Sumber Senter Mesin PMX-M65 dari INWELT?
Program PMX-M65 menggabungkan rakitan obor mesin lengkap dengan sistem kabel dan bahan habis pakai yang terperinci.
Platform saat ini meliputi:
Bagi pembeli profesional, pengadaan obor lengkap dan komponen servis melalui satu pemasok dapat menyederhanakan pembelian, inventaris, dan dukungan purnajual.
Pertanyaan yang Sering Diajukan Tentang Obor Plasma CNC PMX-M65
Berapa ampere INWELT PMX-M65?
PMX-M65 diberi peringkat 65A menurut data teknis INWELT saat ini.
Apakah PMX-M65 merupakan obor tangan atau obor mesin?
PMX-M65 adalah obor mesin CNC / mekanis.
PMX65 terkait adalah konfigurasi genggam manual.
Apakah PMX-M65 menggunakan pengapian HF?
TIDAK.
PMX-M65 menggunakan sistem penyalaan busur non-HF.
Bahan bakar apa yang digunakan PMX-M65?
Spesifikasi saat ini mencantumkan Air/N₂.
Berapa tekanan gas yang dibutuhkan PMX-M65?
Sekitar 5,0 bar.
Aliran gas apa yang dibutuhkan PMX-M65?
Spesifikasi INWELT saat ini mencantumkan sekitar 185 L/mnt.
Apa siklus kerja PMX-M65?
Spesifikasi saat ini mencantumkan 60%.
Berapa panjang timah obor yang standar?
Lead standar PMX-M65 adalah 6 m.
Arus pemotongan apa yang didukung?
Konfigurasi konsumsi mekanis utama adalah 45A dan 65A.
Berapa ukuran ujung potong 45A?
Tip INWELT PRO saat ini adalah:
IJWV0664-09 – Ø0,9 mm / 45A
Berapa ukuran ujung potong 65A?
Tip INWELT PRO saat ini adalah:
IJWV0664-11 – Ø1,1 mm / 65A
Elektroda apa yang digunakan PMX-M65?
Daftar rangkaian produk saat ini:
IJWC0043 – Elektroda PMX65 / PMX85 / PMX105
Cincin pusaran apa yang digunakan PMX-M65?
Daftar rangkaian produk saat ini:
IJWG3012 – Cincin Putar PMX65 / PMX85 / 45–85A
Kepala obor mesin apa yang digunakan PMX-M65?
Kepala mesin INWELT saat ini adalah:
IJWA0662 – Kepala Obor Mesin PMX65 / PMX85 / PMX105
Bisakah PMX-M65 digunakan dengan pemotong plasma CUT60 atau 65A?
TIDAK.
Sistem start, konektor belakang, kabel kontrol, antarmuka gas/arus, dan desain sumber daya juga harus sesuai.
Apakah PMX-M65 mendukung kontrol ketinggian obor?
Ini dapat diintegrasikan ke dalam sistem CNC menggunakan peralatan kontrol ketinggian obor yang kompatibel.
Pengaturan THC yang tepat bergantung pada sumber daya plasma dan pengontrol CNC.
Apakah PMX-M65 mendukung penginderaan ohmik?
Jangan berasumsi demikian.
Penginderaan ohmik memerlukan konfigurasi tutup penahan/pelindung yang terverifikasi dan sambungan listrik.
Bisakah PMX-M65 memotong baja tahan karat?
Ya, bila digunakan dengan sistem plasma yang kompatibel dan parameter yang sesuai.
Bisakah PMX-M65 memotong aluminium?
Ya.
Aluminium bersifat konduktif secara elektrik dan dapat dipotong plasma dengan sistem plasma yang sesuai.
Seberapa tebal potongan PMX-M65?
Tidak ada ketebalan pemotongan universal yang ditentukan oleh obor saja.
Gunakan data yang direkomendasikan, maksimum, dan pesangon yang telah teruji dari sistem pemotongan plasma lengkap.
Bisakah PMX-M65 digunakan untuk mencungkil?
Platform bahan habis pakai yang lebih luas mencakup komponen pencongkelan, tetapi sumber daya, bahan habis pakai, dan proses mesin semuanya harus mendukung pencungkilan.
Apa perbedaan antara PMX-M65 dan PMX65?
PMX-M65 adalah konfigurasi mesin/CNC.
PMX65 adalah konfigurasi genggam/manual.
Apakah INWELT menawarkan obor mesin OEM PMX-M65?
Ya.
Konfigurasi OEM/ODM, label pribadi, kabel, konektor, dan kit habis pakai tersedia untuk produsen peralatan, integrator sistem, distributor, dan importir yang memenuhi syarat.
Minta Penawaran untuk Obor Pemotong Plasma CNC INWELT PMX-M65
Untuk konfirmasi kompatibilitas lebih cepat, berikan:
Produsen dan model sumber daya plasma
Nilai arus keluaran
Model obor yang ada
Metode awal
pengontrol CNC
Foto konektor utama
Antarmuka kontrol
Konfigurasi kabel yang diperlukan
Diperlukan pemotongan arus
Persyaratan konsumsi
Perkiraan jumlah pembelian
INWELT atau branding label pribadi
INWELT kemudian dapat mengonfirmasi konfigurasi obor, kabel, dan bahan habis pakai PMX-M65 lengkap yang sesuai untuk sistem pemotongan plasma CNC Anda.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių