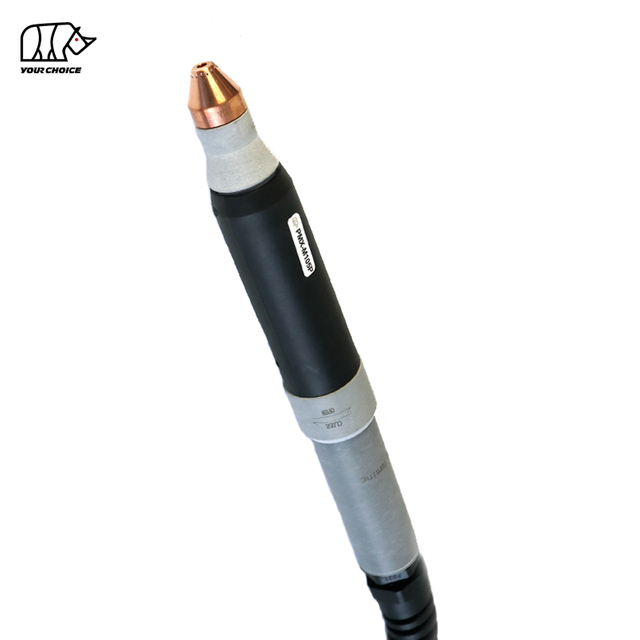
Lanterna de tăiere cu plasmă CNC non-HF 65A pentru tăiere mecanizată
INWELT PMX-M65 este o pistoletă CNC și mecanizată de tăiere cu plasmă răcită cu aer , concepută pentru mese automate cu plasmă, mașini de tăiat profile și sisteme industriale de tăiere a metalelor.
PMX-M65 este evaluat la 65A cu un ciclu de funcționare de 60% și utilizează un sistem de pornire a arcului fără frecvență înaltă..
Configurația tehnică actuală INWELT include:
curent nominal 65A
60% ciclu de lucru
Aer/N₂ gaz de proces
Pornirea arcului non-HF
Aproximativ. Presiunea gazului de 5,0 bar
Aproximativ. Debit de gaz 185 L/min
Aproximativ. Post-flux recomandat de 60 de secunde
Cablu standard pentru lanterna de 6 m
Configurații consumabile de tăiere 45A și 65A
Sunt disponibile mai multe conexiuni din spate și aranjamente de cabluri, inclusiv configurații integrate, separate, adaptor central, adaptor personalizat și coaxiale.
PMX-M65 ar trebui să fie poziționat în mod specific ca versiune de mașină/CNC , separat de lanterna portabilă cu plasmă PMX65.
INWELT PMX-M65 Specificații tehnice
| Specificații |
INWELT PMX-M65 |
| Tip de produs |
Torță de tăiere cu plasmă CNC / Mecanizat |
| Model |
PMX-M65 |
| Marca |
INWELT |
| Curent nominal |
65 A |
| Ciclul de funcționare |
60% |
| Răcire/gaz de proces |
Aer / N₂ |
| Pornirea arcului |
Non-HF |
| Presiunea gazului |
Aproximativ. 5,0 bar |
| Fluxul de gaz |
Aproximativ. 185 l/min |
| Post-flux recomandat |
Aproximativ. 60 de secunde |
| Lungime standard de plumb |
6 m |
| Operațiunea |
CNC / Mecanizat |
| Consumabile principale de tăiere |
45A / 65A |
| Dimensiunile vârfurilor |
Ø0,9 mm / Ø1,1 mm |
| Opțiuni conector |
Adaptor integrat / separat / central / Adaptor personalizat |
| Opțiuni de cablu |
Standard / Coaxial |
| OEM/ODM |
Disponibil |
| Etichetă privată |
Disponibil |
Înainte de a comanda, confirmați sursa de alimentare cu plasmă, curentul nominal, sistemul de pornire non-HF, conectorul din spate, cablurile de control și interfața CNC.
Lanterna PMX-M65 pentru mașină vs. Lanterna manuală PMX65
PMX-M65 și PMX65 ar trebui tratate ca două entități de produs separate.
| Caracteristica |
PMX-M65 |
PMX65 |
| Operațiunea |
CNC / Mecanizat |
Manual / portabil |
| Geometria Tortei |
Configurație mașină-torță |
Lanternă de mână |
| Porniți controlul |
Mașină controlată |
Declanșatorul operatorului |
| Montare |
Suport CNC fix |
De mână |
| Înălțimea torței |
Controlat CNC/THC |
Controlat de operator |
| Aplicație primară |
Tăiere automată |
Tăiere manuală |
Unii electrozi, inele turbionare și alte componente frontale pot fi partajate pe platformele PMX conexe.
Cu toate acestea, ansamblurile de lanternă, capetele mașinii, mânerele și aranjamentele de cabluri complete nu trebuie tratate automat ca interschimbabile.
Pentru conectarea internă, utilizați ancore descriptive, cum ar fi:
PMX-M65 Torță de tăiere cu plasmă CNC
şi
Lanterna manuală de tăiere cu plasmă PMX65
în loc să utilizați „PMX65” pentru ambele produse.
De ce să folosiți o lanternă de mașină dedicată de 65A pentru tăierea CNC?
Un sistem cu plasmă CNC necesită mai mult decât o lanternă capabilă de arc.
Lanterna mașinii trebuie să mențină o geometrie repetabilă, un montaj stabil și o comunicare fiabilă cu sursa de energie cu plasmă.
Geometrie mașină-torță dreaptă și stabilă
O lanternă fixă permite sistemului CNC să mențină:
Perpendicularitatea torței
Poziție de perforare repetabilă
Înălțimea de tăiere controlată
Sectură stabilă
Direcție de tăiere constantă
Geometrie repetabilă a piesei
Secvență de pornire controlată de mașină
Ciclul cu plasmă este controlat de mașină mai degrabă decât de un declanșator manual convențional.
Un proces tipic include:
Poziționarea torței
Detecția inițială a înălțimii
Pornire cu plasmă
Piercing
Mișcare de tăiere
Reglarea înălțimii torței
Oprire arc
Producție repetabilă
Când montajul, consumabilele, curentul, debitul de gaz și parametrii de tăiere rămân controlați, o pistoletă de mașină poate oferi o producție mai repetabilă decât tăierea manuală.
Cum funcționează sistemul cu plasmă non-HF PMX-M65
PMX-M65 funcționează ca parte a unui sistem complet de tăiere cu plasmă constând din:
Sursa de alimentare cu plasma
Lanterna de mașină PMX-M65
Controler CNC
Alimentare cu gaz de proces
Masa de taiere
Conexiune de lucru
Sistem opțional de control al înălțimii lanternei
Pornire arc non-HF
PMX-M65 folosește un sistem de pornire fără frecvență înaltă.
Nu se bazează pe un circuit de aprindere HF convențional.
Prin urmare, sursa de energie cu plasmă trebuie să utilizeze o arhitectură de pornire compatibilă non-HF.
Nu înlocuiți o lanternă de mașină HF cu PMX-M65 numai pentru că ambele produse au un amperaj sau un conector similar.
Formarea arcului plasmatic
Aerul sau azotul intră în lanterna și curge prin electrod, inelul de turbionare și duza.
Energia electrică ionizează gazul de proces și creează un arc de plasmă la temperatură înaltă.
Duza de tăiere restricționează fluxul de plasmă, astfel încât arcul concentrat topește metalul conductor de electricitate, în timp ce gazul elimină materialul topit din tăietură.
Răcire post-flux
Specificația actuală INWELT recomandă aproximativ 60 de secunde de post-flux.
Fluxul continuu de gaz ajută la îndepărtarea căldurii reziduale de pe capul pistoletului și din consumabilele frontale după ce arcul de tăiere se oprește.
Lăsați ciclul normal de post-flux să se termine ori de câte ori este posibil.
De ce este importantă pornirea non-HF în aplicațiile CNC
Mesele de tăiere CNC conțin controlere electronice, acționări cu motor, sisteme de control al înălțimii și cabluri de comunicare în jurul procesului cu plasmă.
Un sistem non-HF evită circuitul convențional de aprindere de înaltă frecvență utilizat de unele platforme cu plasmă mai vechi.
Cu toate acestea, non-HF nu înseamnă compatibil universal.
Mai trebuie să se potrivească următoarele:
Prin urmare, afirmația corectă este:
PMX-M65 este proiectat pentru sistemele cu plasmă mecanizată non-HF compatibile.
PMX-M65 45A și 65A Consumabile de tăiere mecanizată
Platforma de consumabile PMX-M65 acceptă atât configurațiile de tăiere 45A, cât și 65A.
Acest lucru este util deoarece un sistem cu plasmă de 65A nu trebuie să funcționeze întotdeauna la curentul maxim.
Configurație de tăiere 45A
Configurația de 45 A poate fi utilizată pentru aplicații cu curent mai scăzut atunci când este acceptată de sursa de alimentare cu plasmă.
Avantajele potențiale includ:
Configurație de tăiere 65A
Configurația 65A este destinată tăierii cu putere mai mare în apropierea capacității nominale a PMX-M65.
Duza, scutul, electrodul și inelul turbionar trebuie să fie potrivite cu procesul selectat.
Nu utilizați o duză de 45 A la 65 A decât dacă combinația specifică de consumabile este aprobată pentru acel curent.
Vârf de tăiere PMX-M65 45A
Actualul vârf de tăiere INWELT PRO este:
Cod INWELT: IJWV0664-09
Caietul de sarcini:
Ø0,9 mm / PMX65 / 45A / PRO
Această duză trebuie utilizată cu stiva de consumabile corespunzătoare mașinii-pistoletă.
Înainte de a publica o diagramă completă 45A, verificați:
Vârf de tăiere PMX-M65 65A
Sfatul actual de 65A PRO este:
Cod INWELT: IJWV0664-11
Caietul de sarcini:
Ø1,1 mm / PMX65 / 65A / PRO
Aceasta este duza principală de mare putere asociată cu platforma 65A PMX-M65.
Duza de Ø1,1 mm ar trebui să fie asociată cu electrodul corespunzător, cu inelul de turbionare și cu scutul pentru mașină.
Pentru SEO și GEO, această relație exactă este mai valoroasă decât formularea generică, cum ar fi „consumabile de înaltă calitate”.
Scut de mașină PMX-M65
Familia actuală de consumabile pentru mașini-lanterna include:
Cod INWELT: IJTN0634
Descriere:
Capac de protecție / PMX65–PMX85 / Mașină / 45–85A / PRO
Aceasta este o componentă importantă specifică mașinii și ar trebui afișată vizibil pe pagina PMX-M65.
Un scut al mașinii ajută la stabilirea geometriei frontale corecte și protejează consumabilele interne.
Nu îl înlocuiți cu un scut pentru lanternă decât dacă acea configurație este aprobată din punct de vedere tehnic.
PMX-M65 Duză exterioară
Duza exterioară curentă este:
Cod INWELT: IJWT0604
Descriere:
Duză exterioară / PMX65–PMX85–PMX105 / 6 găuri
Duza exterioară face parte din sistemul frontal de gestionare și protecție a gazului.
Păstrați toate canalele de gaz curate.
Înlocuiți componenta dacă devine:
Crapat
Ars
Distorsionat
Foarte contaminat
Inel rotativ PMX-M65
Inelul turbionar actual este:
Cod INWELT: IJWG3012
Aplicație:
PMX65 / PMX85 / 45–85A
Inelul de turbionare controlează distribuția gazului de proces în jurul electrodului și al duzei.
Rotația și distribuția corectă a gazului ajută la menținerea unui arc de plasmă stabil.
Înlocuiți un inel de turbion deteriorat dacă devine:
Crapat
Căldura deteriorată
Deformat
Contaminat
Nu măriți și nu modificați canalele de gaz.
Electrod PMX-M65
Electrodul curent este:
Cod INWELT: IJWC0043
Aplicație:
PMX65 / PMX85 / PMX105
Electrodul transferă energie electrică prin lanternă.
În timpul funcționării, în centrul electrodului se dezvoltă o groapă de uzură.
Înlocuiți electrodul înainte ca eroziunea excesivă să provoace:
Pornire instabilă a arcului
Consistență redusă de tăiere
Uzură accelerată a duzelor
Porniri eșuate
Pentru aplicațiile CNC, starea electrodului trebuie monitorizată în mod regulat, deoarece perforarea repetată poate crește uzura consumabilelor.
Cap de lanternă PMX-M65
Capul actual al mașinii-torță este:
Cod INWELT: IJWA0662
Descriere:
Cap de lanternă cu plasmă / PMX65 / PMX85 / PMX105 / Mașină
Această componentă dedicată mașină-lanternă este una dintre cele mai importante entități de pe pagină.
Inelul O aferent este:
Cod INWELT: IJGU0686
Caietul de sarcini:
Ø17 × 20,6 × 1,8 mm / Silicon Roșu
Verificați suprafețele de etanșare și înlocuiți inelele O deteriorate dacă apar scurgeri de gaz.
PMX-M65 Corpul mașinii și componentele suport
Familia actuală de produse include:
IJHW0046-01 – Kit mâner pentru aparatul cu plasmă
împreună cu componentele de susținere a cablurilor aferente pentru ansambluri de cabluri standard, EPDM și coaxiale.
Aceste piese ar trebui descrise ca componente ale corpului mașinii/suport cabluri , nu ca componente de confort pentru operator sau componente de declanșare.
Introducerea paginii actuale spune că lanterna este construită pentru „confortul operatorului” și include un capac de siguranță pentru declanșare.
Acest limbaj ar trebui să fie eliminat de pe o pagină dedicată a produsului CNC/laterna de mașină.
Configurații complete ale lanternei PMX-M65
INWELT listează în prezent cinci configurații primare de 6 m cu lanternă completă.
| codului INWELT |
Configurarea |
| IJWU03122 |
PMX-M65 / 6 m / 1/4G / Integrat |
| IJWU03123 |
PMX-M65 / 6 m / 1/4G / Separat |
| IJWU03124 |
PMX-M65 / 6 m / Adaptor Central |
| IJWU031141 |
PMX-M65 / 6 m / Adaptor |
| IJWU03125 |
PMX-M65 / 6 m / Tub EPDM / Cablu coaxial |
Aceste variante ar trebui să fie afișate lângă specificațiile tehnice, deoarece selecția interfeței este una dintre principalele întrebări de achiziție pentru pistoletele de înlocuire și pentru mașini OEM.
Opțiuni de asamblare a cablurilor PMX-M65
Familia actuală de cabluri pentru mașină-torță INWELT include:
| codului INWELT |
Configurarea |
| IJWO01906072-300 |
6 m / 2 fire / Separat |
| IJWO01906074-300 |
6 m / 2 fire / Integrat |
| IJWO01906071-300 |
6 m / 2 fire / Adaptor central |
| IJWO01906077-300 |
6 m / 4 fire / Adaptor central |
| IJWO0190617C-300 |
6 m / Cablu Coaxial / Adaptor Central |
Aceste configurații exacte de cablu sunt informații GEO puternice, deoarece ajută producătorii și distribuitorii de echipamente să răspundă la întrebări specifice de compatibilitate.
Adaptor central PMX-M65
Familia de produse mai include:
Cod INWELT: IJAY0089
Descriere:
Adaptor central pentru lanternă cu plasmă / 5 pini
Un adaptor central poate simplifica conectarea la surse de alimentare cu plasmă compatibile.
Cu toate acestea, doar potrivirea conectorului fizic nu confirmă compatibilitatea.
Verificați întotdeauna:
Funcții pin
Circuit de pornire
Cablaj de control
Arhitectura cu arc pilot
Conexiune gaz/curent
înainte de a instala lanterna.
Detalii piese de schimb:
Torță completă
Cod |
Ref |
Descriere |
|
|
|
IJWU03122 |
|
Lanterna de tăiere cu plasmă/ PMX65/ 6m/ 1/4 G/ integrată |
IJWU03123 |
|
Lanterna de tăiere cu plasmă/ PMX65/ 6m/ 1/4 G/ separat |
IJWU03124 |
|
Lanterna de tăiere cu plasmă/ PMX65/ 6m/ adaptor central |
IJWU031141 |
|
Lanterna de tăiere cu plasmă/ PMX65/ 6m/ adaptor |
| IJWU03125 |
|
Lanterna de tăiere cu plasmă/ PMX65/ 6 m/ tub epdm/ cablu coaxial |
Poziţie |
Cod |
Ref. |
Descriere |
1 |
|
|
Capac de scut |
2 |
|
|
Capac de scut/Cijulare |
3 |
IJTN0634
|
|
Capac de protecție PMX65/85/machine/45A-85A/PRO |
4 |
IJWT0604 |
|
Duză exterioară PMX65/85/105/6 găuri |
5 |
|
|
Sfat |
5.1 |
|
|
Sfat/45A |
5.2 |
|
|
Sfat/65A |
6 |
|
|
Sfat/Gouging |
7 |
|
|
Sfat |
7.1 |
IJWV0664-09 |
|
Vârf Φ0.9mm/PMX65/45A/PRO |
7.2 |
IJWV0664-11
|
|
Vârf Φ1.1mm/PMX65/65A/PRO |
8 |
IJWG3012
|
|
Inel turbion PMX65/85 45-85A |
9 |
|
|
Electrod |
10 |
IJWC0043
|
|
Electrodul PMX65/85/105/43.4 |
11
|
IJWA0662
|
|
Cap lanternă cu plasmă/PMX65/85/105/M |
11a |
IJGU0686 |
|
INEL TOR Φ17*20,6*1,8 /SILICON ROȘU |
12 |
IJHW0046-01 |
|
Kit mâner pentru aparatul cu plasmă |
13 |
IJIK0733 |
|
Suport de primăvară |
13.1 |
IJIR0081 |
|
Suport arc/PG21/Plasma/cablu coaxial |
13.2 |
IJIK0804
|
|
Suport arc/PG21/Plasma/EPDM |
14 |
|
|
Ansamblu cablu |
14.1 |
IJWO01906072-300 |
|
Ansamblu cablu/PMX-M65/6M/2 fire/separat |
14.2 |
IJWO01906074-300 |
|
Ansamblu cablu/PMX-M65/6M/2 fire/integrat |
14.3 |
IJWO01906071-300 |
|
Ansamblu cablu/PMX-M65/6M/2 fire/adaptor central |
14.4 |
IJWO01906077-300 |
|
Ansamblu cablu/PMX-M65/6M/4 fire/adaptor central |
15 |
IJWO0190617C-300 |
|
Ansamblu cablu/PMX-M65/6M/cablu coaxial/adaptor central |
17 |
IJAY0089 |
|
Adaptor central pentru lanterna PLASMA 5 pini |
Catalogul nostru:
 CATALOG PENTRU PLASMA INWELT.pdf
Cum se verifică compatibilitatea cutterul cu plasmă CNC PMX-M65
Un PMX-M65 nu trebuie selectat pur și simplu pentru că o mașină este descrisă ca CUT60, CUT65 sau 65A.
Confirmați metoda de pornire
Sursa de alimentare cu plasmă trebuie să accepte PMX-M65 arhitectura de pornire non-HF .
Confirmați curentul de ieșire
PMX-M65 este evaluat la 65A.
Mașina și consumabilele trebuie să fie operate în intervalul de curent verificat.
Confirmați conexiunea din spate
Aranjamentele disponibile includ:
1/4G integrat
1/4G separat
Adaptor central
Adaptor personalizat
Configurație coaxială
Confirmați cablarea de control
Configurațiile disponibile ale mașinii includ:
2 fire
4 fire
Cablu coaxial
Circuitul de pornire/control trebuie să se potrivească cu sursa de alimentare cu plasmă.
Furnizați informații despre mașină înainte de a comanda
Pentru proiecte de înlocuire sau OEM, furnizați:
Producător de surse de energie cu plasmă
Model de mașină
Curent nominal de ieșire
Model de lanternă existent
Fotografii cu conector
Fotografii cu priza de control
Informații despre controlerul CNC
Acest lucru este mai de încredere decât publicarea unei liste lungi de mărci de mașini.
PMX-M65 și controlul înălțimii pistoletului CNC
Un sistem cu plasmă CNC poate utiliza controlul automat al înălțimii lanternei pentru a menține distanța dorită între lanternă și lucru.
Sistemele posibile includ:
Controlul înălțimii tensiunii arcului
Odată ce arcul de tăiere este stabilit, un sistem THC poate folosi tensiunea arcului ca parte a menținerii înălțimii de tăiere programate.
Tensiunea țintă corectă depinde de sistemul complet de plasmă și de procedura de tăiere.
Sensarea Ohmică
Sistemele actuale de mașină-torță concurente 65A oferă configurații dedicate de detectare ohmică.
Nu . pretindeți că INWELT PMX-M65 acceptă detectarea ohmică decât dacă sunt disponibile un capac/scut de reținere a mașinii INWELT verificate și o conexiune electrică
Dacă INWELT are o astfel de configurație, adăugați:
Acesta ar fi conținut tehnic foarte valoros.
Înălțimea de perforare vs. Înălțimea de tăiere
Tăierea cu plasmă CNC utilizează în mod normal înălțimi diferite în timpul fazelor de perforare și tăiere.
Înălțime de piercing
În timpul perforației, materialul topit este expulzat în sus din piesa de prelucrat.
Înălțimea corectă de perforare poate ajuta la reducerea deteriorării duzei și a scutului de metal topit.
Înălțimea de tăiere
După ce perforarea este completă, sistemul CNC se deplasează la înălțimea de tăiere programată.
Înălțimea incorectă poate contribui la:
Utilizați parametrii testați cu sursa completă de alimentare cu plasmă, în loc să copiați un alt sistem de 65A.
Viteza de taiere mecanizata PMX-M65
Viteza de tăiere trebuie selectată în funcție de sistemul complet cu plasmă.
Variabilele importante includ:
Viteza de deplasare prea mică poate crește aportul de căldură și zgură.
Viteza de deplasare prea mare poate cauza decalajul arcului, penetrarea incompletă și calitatea slabă a marginilor.
Prin urmare, o diagramă de tăiere INWELT verificată este mai utilă decât o recomandare universală de viteză.
Cât de gros poate tăia PMX-M65?
Pagina actuală revendică aproximativ 10–15 mm tăiere sub 60A.
Acea declarație ar trebui eliminată sau rescrisă.
Există două probleme:
PMX-M65 este o lanternă de mașină de 65A , așa că utilizarea „sub 60A” creează ambiguitate inutilă a produsului.
Grosimea de tăiere este determinată de sistemul complet de plasmă, nu numai de lanterna.
Capacitatea reală de tăiere depinde de:
Sursa de alimentare cu plasma
Material
Putere de intrare
Actual
Vârf de tăiere
Presiunea și debitul gazului
Viteza de deplasare
Înălțimea piercingului
Înălțimea de tăiere
Calitate de margine necesară
Specificațiile profesionale ale plasmei ar trebui să distingă:
Capacitate de tăiere recomandată
Tăiere productivă cu o calitate adecvată a muchiei.
Capacitate maximă de tăiere
Material mai gros tăiat la viteză redusă.
Capacitate de separare
Grosimea maximă care poate fi separată, de obicei cu o calitate redusă a marginilor.
Publicați cifrele de grosime specifice PMX-M65 numai după ce INWELT le-a verificat cu un test complet al sistemului.
Construiți o diagramă de tăiere CNC INWELT PMX-M65
O diagramă de tăiere primară ar fi una dintre cele mai puternice completări SEO și GEO la această pagină.
Câmpurile recomandate includ: Datele
| parametrilor |
de publicat |
| Material |
Oțel moale / Inoxidabil / Aluminiu |
| Grosime |
Grosimea testată |
| Actual |
45A / 65A |
| Cod pont |
Numărul piesei INWELT |
| Diametrul vârfului |
Ø0,9 / Ø1,1 mm |
| Presiunea gazului |
bar |
| Fluxul de gaz |
L/min |
| Viteza de deplasare |
mm/min |
| Înălțimea Pierce |
mm |
| Pierce Delay |
secunde |
| Înălțimea de tăiere |
mm |
| Lățimea tăieturii |
mm |
| Rezultat tăiat |
Recomandat/Maxim/Indemnizație |
Utilizați rezultatele reale ale testului INWELT, mai degrabă decât valorile grafice ale concurenței.
Alimentare cu gaz recomandată pentru PMX-M65
Specificațiile actuale INWELT listează:
Gaz de proces: Aer / N₂
Presiunea gazului: aproximativ 5,0 bar
Debit de gaz: aproximativ 185 L/min
Post-flux recomandat: aproximativ 60 de secunde
Utilizați gaz de proces curat și uscat
Umiditatea, uleiul de compresor și contaminarea cu particule pot afecta negativ:
Utilizați filtrarea adecvată și separarea umezelii.
Verificați presiunea în timpul fluxului de gaz
Presiunea statică poate diferi de presiunea reală de funcționare.
Filtrele, furtunurile, regulatoarele și fitingurile pot crea pierderi de presiune.
Reglați gazul conform procedurii de operare a sistemului complet de plasmă.
Ce materiale poate tăia PMX-M65?
Când este conectat la un sistem de tăiere cu plasmă compatibil, PMX-M65 poate procesa materiale conductoare electric, inclusiv:
Oțel moale
Oțel carbon
Oţel inoxidabil
Aluminiu
Cupru
Alamă
Otel galvanizat
Viteza reală de tăiere, calitatea muchiei și grosimea practică depind de sistemul complet cu plasmă.
PMX-M65 Tăiere mecanizată vs
Platforma mai largă de consumabile PMX65/85 include componente legate de tăiere.
Tăiere mecanizată
Pentru pagina PMX-M65, tăierea CNC ar trebui să rămână aplicația principală.
Utilizați stiva de consumabile verificată de 45A sau 65A pentru tăiat mașina.
Decuparea cu plasma
Creșterea îndepărtează metalul fără a tăia complet piesa de prelucrat.
Aplicațiile potențiale includ:
Îndepărtarea sudurii
Decuparea spatelui
Îndepărtarea defectelor
Pregătirea comună
Promovați tăierea numai dacă:
Sursa de alimentare cu plasmă acceptă tăierea
Sunt instalate consumabilele corecte de decupare
Sistemul automat susține mișcarea necesară
Nu utilizați o duză de tăiere normală ca duză de tăiere decât dacă acea configurație este aprobată în mod special.
Aplicații tipice pentru lanterna CNC PMX-M65
PMX-M65 este potrivit pentru aplicațiile automate de tăiere cu plasmă, inclusiv:
Mese de tăiere cu plasmă CNC
Fabricare foi și plăci
Fabricare din oțel structural
Fabricarea de utilaje
Utilaje agricole
Componente auto
Utilaje de constructii
Mobilier metalic
Celule de producție industrială
Tăiere automată a profilului
Reparatie-fabricare componente
Configurația finală a lanternei trebuie întotdeauna selectată în funcție de sursa de alimentare cu plasmă și de interfața mașinii.
Întreținere PMX-M65 pentru producția CNC
Condiția constantă a consumabilelor este deosebit de importantă în producția CNC, deoarece componentele uzate pot afecta fiecare parte repetată.
Inspectați electrodul
Monitorizați groapa de uzură centrală.
Înlocuiți electrodul înainte ca eroziunea excesivă să provoace pornire instabilă sau să deterioreze duza de tăiere.
Inspectați vârful de tăiere
Verificați deschiderea duzei pentru:
Mărire
Forma ovala
Daune arsuri
Contaminare
O duză uzată poate afecta teșirea, lățimea tăieturii și consistența dimensională.
Inspectați inelul rotativ
Verificați pentru:
Crăpături
Daune termice
Deformare
Contaminare
Inspectați scutul mașinii
Păstrați canalele de gaz libere și confirmați că scutul este instalat corect.
Inspectați inelul O
Verificați etanșarea capului pistoletului pentru deteriorări sau scurgeri de gaz.
Inspectați cablul torței
Asigurați-vă că mișcarea CNC nu:
Probleme comune de tăiere CNC PMX-M65
Pornirea arcului eșuată sau instabilă
Verifica:
Starea electrodului
Vârf de tăiere
Presiunea gazului
Conexiune de lucru
Semnal de pornire
Compatibilitate non-HF
Teșire excesivă
Verifica:
Zgură grea
Verifica:
Viteza de taiere
Actual
Grosimea materialului
Fluxul de gaz
Înălțimea torței
Durată scurtă de viață a consumabilului
Cauzele posibile includ:
Dimensiuni inconsecvente ale piesei
Inspecta:
Montare torță
Înălțimea de tăiere
Reactie CNC
Compensarea tăieturii
Stare consumabil
Viteza de deplasare
Nu toate problemele dimensionale sunt cauzate de lanterna cu plasmă.
Consumabile PMX-M65 pentru distribuitor și aprovizionare aftermarket
Un program complet PMX-M65 aftermarket poate include:
Vârfuri de tăiat mașină 45A
Vârfuri de tăiat mașină 65A
Scuturi de mașină
Duze exterioare
Electrozi
Inele de vârtej
Capete de lanternă de mașină
Inele O
Componente mașină-corp
Ansambluri de cabluri
Adaptoare centrale
Consumabile de decupare aferente
Pentru distribuitori, publicarea numerelor exacte de piese și a intervalelor de operare simplifică comenzile repetate și reduce erorile de compatibilitate.
Producție OEM PMX-M65 CNC Plasma Torte de INWELT
INWELT furnizează pistolețe de tăiere cu plasmă și componente de schimb clienților profesioniști B2B, inclusiv:
Producători de surse de energie cu plasmă
Producători de mașini cu plasmă CNC
Integratori de sisteme CNC
Marci de echipamente de sudura si taiere
Importatori
Distribuitori
Angrosisti
Furnizori industriali
Companii de consumabile aftermarket
Configurațiile OEM și ODM pot fi evaluate în funcție de sistemul de plasmă țintă.
Opțiuni OEM și etichete private
Personalizarea poate include:
Brandingul clientului
Etichetele produselor
Configurație mașină-torță
Lungimea cablului pistolului
Conexiune integrată
Conexiune separată
Adaptor central
Adaptor personalizat
Comandă cu 2 sau 4 fire
Cablu coaxial
Truse consumabile
Ambalaj cu etichetă privată
Documentatie tehnica
Cerințe pentru coduri de bare și carton
Pentru proiectele OEM, furnizați specificația sursei de alimentare cu plasmă, controlerul CNC, configurația conectorului și cantitatea estimată de achiziție.
De ce Sursa PMX-M65 Machine Torches de la INWELT?
Programul PMX-M65 combină ansambluri complete mașină-torță cu un sistem detaliat de consumabile și cabluri.
Platforma actuală include:
Cinci configurații complete de lanternă de 6 m
Vârfuri de tăiat mașină 45A
Vârfuri de tăiat mașină 65A
Scut de mașină
Duza exterioara
Electrod
Inel de vârtej
Cap de lanternă de mașină
Inel O pentru capul torței
Cinci configurații de ansamblu de cabluri
Adaptor central cu 5 pini
Pentru cumpărătorii profesioniști, aprovizionarea cu torțe complete și componente de service printr-un singur furnizor poate simplifica achizițiile, stocurile și suportul pieței de schimb.
Întrebări frecvente despre lanterna cu plasmă CNC PMX-M65
Ce amperaj are INWELT PMX-M65?
PMX-M65 este evaluat la 65A conform datelor tehnice actuale INWELT.
PMX-M65 este o lanternă de mână sau o lanternă de mașină?
PMX-M65 este o lanternă CNC/mecanizată.
PMX65 aferent este configurația manuală portabilă.
PMX-M65 folosește aprindere HF?
Nu.
PMX-M65 folosește un sistem de pornire a arcului non-HF.
Ce gaz folosește PMX-M65?
Specificația actuală listează Aer/N₂.
Ce presiune a gazului necesită PMX-M65?
Aproximativ 5,0 bar.
Ce debit de gaz necesită PMX-M65?
Specificația actuală INWELT listează aproximativ 185 L/min.
Care este ciclul de lucru PMX-M65?
Specificația actuală listează 60%.
Ce lungime a pistolului este standard?
Cablul standard PMX-M65 este de 6 m.
Ce curenți de tăiere sunt suportați?
Configurațiile primare de consumabile mecanizate sunt 45A și 65A.
Care este dimensiunea vârfului de tăiere de 45A?
Sfatul actual INWELT PRO este:
IJWV0664-09 – Ø0,9 mm / 45A
Care este dimensiunea vârfului de tăiere de 65A?
Sfatul actual INWELT PRO este:
IJWV0664-11 – Ø1,1 mm / 65A
Ce electrod folosește PMX-M65?
Lista actuală a familiei de produse:
IJWC0043 – Electrod PMX65 / PMX85 / PMX105
Ce inel rotativ folosește PMX-M65?
Lista actuală a familiei de produse:
IJWG3012 – PMX65 / PMX85 / 45–85A Inel de turbiune
Ce cap de lanternă-mașină folosește PMX-M65?
Capul actual al mașinii INWELT este:
IJWA0662 – PMX65 / PMX85 / PMX105 Cap de lanternă pentru mașină
PMX-M65 poate fi utilizat cu orice dispozitiv de tăiere cu plasmă CUT60 sau 65A?
Nu.
Sistemul de pornire, conectorul din spate, cablurile de control, interfața gaz/curent și designul sursei de alimentare trebuie să se potrivească.
PMX-M65 acceptă controlul înălțimii lanternei?
Poate fi integrat în sisteme CNC utilizând echipamente compatibile de control al înălțimii lanternei.
Aranjamentul exact al THC depinde de sursa de alimentare cu plasmă și de controlerul CNC.
PMX-M65 acceptă detectarea ohmică?
Nu presupuneți așa.
Detecția ohmică necesită o configurație verificată a capacului de reținere/scut și conexiune electrică.
PMX-M65 poate tăia oțel inoxidabil?
Da, atunci când este utilizat cu un sistem de plasmă compatibil și cu parametri corespunzători.
PMX-M65 poate tăia aluminiu?
Da.
Aluminiul este conductor de electricitate și poate fi tăiat cu plasmă cu un sistem de plasmă adecvat.
Cât de gros poate tăia PMX-M65?
Nu există o grosime de tăiere universală determinată numai de lanterna.
Utilizați datele recomandate, maxime și de separare testate din sistemul complet de tăiere cu plasmă.
PMX-M65 poate fi folosit pentru crestare?
Platforma mai largă de consumabile include componente de tăiere, dar sursa de alimentare, consumabilele și procesul de mașină trebuie să suporte toate tăierea.
Care este diferența dintre PMX-M65 și PMX65?
PMX-M65 este configurația mașină/CNC.
PMX65 este configurația handheld/manual.
INWELT oferă lanterne pentru mașini OEM PMX-M65?
Da.
Configurațiile OEM/ODM, cu etichetă privată, cabluri, conectori și kit de consumabile sunt disponibile pentru producătorii de echipamente calificați, integratorii de sisteme, distribuitorii și importatorii.
Solicitați o cotație pentru pistolul de tăiat cu plasmă CNC INWELT PMX-M65
Pentru o confirmare mai rapidă a compatibilității, furnizați:
Producătorul și modelul sursei de alimentare cu plasmă
Curent nominal de ieșire
Model de lanternă existent
Metoda de pornire
Controler CNC
Fotografii ale conectorului principal
Interfață de control
Configurarea cablului necesară
Curent de tăiere necesar
Cerințe consumabile
Cantitatea estimată de achiziție
INWELT sau branding privat
INWELT poate confirma apoi configurația completă a pistoletului, cablului și consumabilelor PMX-M65 adecvate pentru sistemul dumneavoastră de tăiere cu plasmă CNC.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių