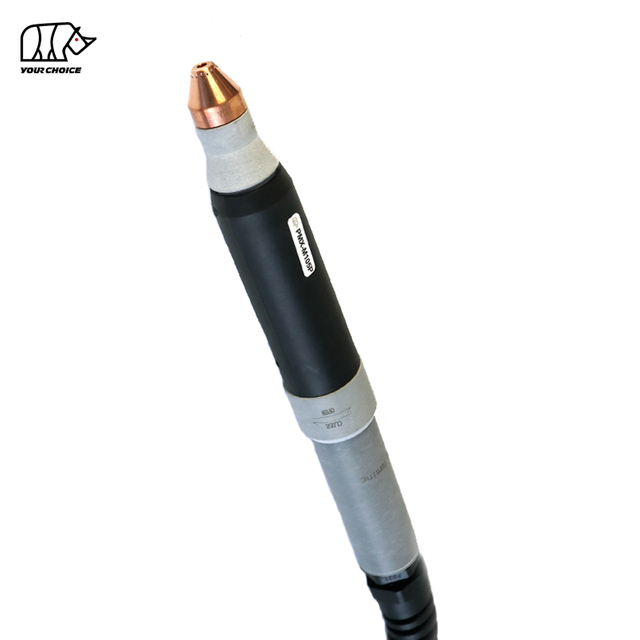
65A Non-HF CNC plazmový řezací hořák pro mechanizované řezání
INWELT PMX-M65 je vzduchem chlazený CNC a mechanizovaný plazmový řezací hořák určený pro automatizované plazmové stoly, profilové řezací stroje a průmyslové kovoobráběcí systémy.
PMX-M65 je dimenzován na 65 A s 60% pracovním cyklem a používá nevysokofrekvenční systém spouštění oblouku.
Aktuální technická konfigurace INWELT zahrnuje:
Jmenovitý proud 65A
60% pracovní cyklus
Vzduch/N₂ procesní plyn
NeHF spouštění oblouku
Přibl. tlak plynu 5,0 bar
Přibl. Průtok plynu 185 l/min
Přibl. Doporučený postflow 60 sekund
Standardní vedení svítilny 6 m
45A a 65A konfigurace řezného spotřebního materiálu
K dispozici je více uspořádání zadního připojení a kabelů, včetně integrovaných, oddělených, centrálních adaptérů, vlastních adaptérů a koaxiálních konfigurací.
PMX-M65 by měl být umístěn specificky jako verze stroje/CNC , odděleně od ručního plazmového hořáku PMX65.
INWELT PMX-M65 Technické specifikace
| Specifikace |
INWELT PMX-M65 |
| Typ produktu |
CNC / mechanizovaný plazmový řezací hořák |
| Model |
PMX-M65 |
| Značka |
INWELT |
| Jmenovitý proud |
65 A |
| Pracovní cyklus |
60 % |
| Chlazení / Procesní plyn |
Vzduch / N₂ |
| Spouštění oblouku |
Non-HF |
| Tlak plynu |
Přibl. 5,0 bar |
| Průtok plynu |
Přibl. 185 l/min |
| Doporučený Post-Flow |
Přibl. 60 sekund |
| Standardní délka vedení |
6 m |
| Operace |
CNC / Mechanizované |
| Hlavní řezný spotřební materiál |
45A / 65A |
| Velikosti tipů |
Ø0,9 mm / Ø1,1 mm |
| Možnosti konektoru |
Integrovaný / Oddělený / Centrální adaptér / Vlastní adaptér |
| Možnosti kabelu |
Standardní / koaxiální |
| OEM / ODM |
K dispozici |
| Soukromá značka |
K dispozici |
Před objednáním potvrďte zdroj plazmového napájení, jmenovitý proud, neHF startovací systém, zadní konektor, řídicí kabeláž a CNC rozhraní.
Strojní svítilna PMX-M65 vs. ruční svítilna PMX65
PMX-M65 a PMX65 by měly být považovány za dvě samostatné entity produktu.
| Funkce |
PMX-M65 |
PMX65 |
| Operace |
CNC / Mechanizované |
Manuální / Ruční |
| Geometrie pochodně |
Konfigurace stroj-hořák |
Ruční svítilna |
| Start Control |
Strojově ovládaný |
Spoušť operátora |
| Montáž |
Pevný CNC držák |
Ruční |
| Výška pochodně |
CNC / THC řízené |
Ovládané operátorem |
| Primární aplikace |
Automatizované řezání |
Ruční řezání |
Některé elektrody, vířivé kroužky a další přední komponenty mohou být sdíleny napříč souvisejícími platformami PMX.
Avšak kompletní sestavy hořáku, hlavy stroje, rukojeti a uspořádání kabelů by neměly být automaticky považovány za vzájemně zaměnitelné.
Pro interní propojení použijte popisné kotvy, jako jsou:
PMX-M65 CNC plazmový řezací hořák
a
Ruční plazmový řezací hořák PMX65
místo použití 'PMX65' pro oba produkty.
Proč používat vyhrazený strojní hořák 65A pro CNC řezání?
CNC plazmový systém vyžaduje více než jen obloukový hořák.
Strojní hořák musí udržovat opakovatelnou geometrii, stabilní upevnění a spolehlivou komunikaci s plazmovým zdrojem energie.
Rovná a stabilní geometrie strojního hořáku
Pevný strojní hořák umožňuje CNC systému udržovat:
Strojem řízená startovací sekvence
Plazmový cyklus je řízen strojem spíše než konvenční ruční spouští.
Typický proces zahrnuje:
Umístění hořáku
Počáteční snímání výšky
Plazmový start
Pronikavý
Řezný pohyb
Nastavení výšky hořáku
Zastavení oblouku
Opakovatelná výroba
Při montáži zůstávají spotřební materiály, proud, průtok plynu a řezné parametry pod kontrolou, strojní hořák může poskytovat opakovatelnější výrobu než ruční řezání.
Jak funguje bezHF plazmový systém PMX-M65
PMX-M65 funguje jako součást kompletního systému plazmového řezání, který se skládá z:
Non-HF Arc Starting
PMX-M65 používá nevysokofrekvenční startovací systém.
Nespoléhá se na konvenční vysokofrekvenční zapalovací obvod.
Plazmový zdroj energie proto musí používat kompatibilní neHF startovací architekturu.
Nenahrazujte HF strojní hořák za PMX-M65 pouze proto, že oba produkty mají podobnou intenzitu proudu nebo konektor.
Tvorba plazmového oblouku
Vzduch nebo dusík vstupuje do hořáku a proudí přes elektrodu, vířivý kroužek a trysku.
Elektrická energie ionizuje procesní plyn a vytváří vysokoteplotní plazmový oblouk.
Řezací tryska omezuje proud plazmy, takže koncentrovaný oblouk taví elektricky vodivý kov, zatímco plyn odstraňuje roztavený materiál ze zářezu.
Chlazení po průtoku
Aktuální specifikace INWELT doporučuje přibližně 60 sekund postflow.
Pokračující proud plynu pomáhá odstraňovat zbytkové teplo z hlavy hořáku a předního spotřebního materiálu poté, co se řezací oblouk zastaví.
Kdykoli je to možné, nechte normální cyklus po toku dokončit.
Proč je v CNC aplikacích důležité startování bez HF
CNC řezací stoly obsahují elektronické ovladače, motorové pohony, systémy řízení výšky a komunikační kabeláž kolem plazmového procesu.
Non-HF systém se vyhýbá konvenčnímu vysokofrekvenčnímu zapalovacímu obvodu používanému některými staršími plazmovými platformami.
Non-HF však neznamená univerzálně kompatibilní.
Ještě se musí shodovat následující:
Správné tvrzení je tedy:
PMX-M65 je navržen pro kompatibilní non-HF mechanizované plazmové systémy.
Spotřební materiál pro mechanizované řezání PMX-M65 45A a 65A
Platforma spotřebního materiálu PMX-M65 podporuje konfigurace řezání 45A i 65A.
To je užitečné, protože 65A plazmový systém nemusí vždy pracovat s maximálním proudem.
Konfigurace řezání 45A
Konfigurace 45A může být použita pro aplikace s nižším proudem, pokud je podporována plazmovým zdrojem energie.
Mezi potenciální výhody patří:
Konfigurace řezání 65A
Konfigurace 65A je určena pro řezání s vyšším výkonem blízko jmenovité kapacity PMX-M65.
Tryska, štít, elektroda a vířivý kroužek by měly být přizpůsobeny zvolenému procesu.
Nepoužívejte trysku 45A při 65A, pokud není pro tento proud schválena konkrétní kombinace spotřebního materiálu.
Řezací hrot PMX-M65 45A
Aktuální řezací hrot INWELT PRO je:
INWELT Kód: IJWV0664-09
Specifikace:
Ø0,9 mm / PMX65 / 45A / PRO
Tato tryska by se měla používat s odpovídajícím zásobníkem spotřebního materiálu strojního hořáku.
Před publikováním kompletního grafu řezu 45A ověřte:
Řezací hrot PMX-M65 65A
Aktuální 65A PRO tip je:
INWELT Kód: IJWV0664-11
Specifikace:
Ø1,1 mm / PMX65 / 65A / PRO
Toto je primární vysokovýkonná tryska spojená s platformou 65A PMX-M65.
Tryska Ø1,1 mm by měla být spárována s příslušnou elektrodou, vířivým kroužkem a štítem stroje.
Pro SEO a GEO je tento přesný vztah cennější než obecná formulace, jako je „vysoce kvalitní spotřební materiál“.
PMX-M65 štít stroje
Současná řada spotřebních materiálů pro strojní hořáky zahrnuje:
Kód INWELT: IJTN0634
Popis:
Krytka / PMX65–PMX85 / Stroj / 45–85A / PRO
Toto je důležitá součást specifická pro stroj a měla by být uvedena na předním místě na stránce PMX-M65.
Štít stroje pomáhá nastavit správnou geometrii přední části a chrání vnitřní spotřební materiál.
Nenahrazujte jej krytem ruční svítilny, pokud tato konfigurace není technicky schválena.
PMX-M65 Vnější tryska
Aktuální vnější tryska je:
INWELT kód: IJWT0604
Popis:
Vnější tryska / PMX65–PMX85–PMX105 / 6 otvorů
Vnější tryska tvoří součást předního systému řízení a ochrany plynu.
Udržujte všechny průchody plynu čisté.
Vyměňte součást, pokud se stane:
Popraskané
Spálený
Zkreslený
Silně kontaminovaný
Vířivý kroužek PMX-M65
Aktuální vířivý prsten je:
INWELT kód: IJWG3012
Aplikace:
PMX65 / PMX85 / 45–85A
Vířivý kroužek řídí distribuci procesního plynu kolem elektrody a trysky.
Správná rotace a distribuce plynu pomáhá udržovat stabilní plazmový oblouk.
Vyměňte poškozený vířivý kroužek, pokud:
Popraskané
Poškozené teplem
Deformované
Kontaminovaný
Nezvětšujte ani neupravujte jeho průchody pro plyny.
Elektroda PMX-M65
Proudová elektroda je:
INWELT kód: IJWC0043
Aplikace:
PMX65 / PMX85 / PMX105
Elektroda přenáší elektrickou energii přes hořák.
Během provozu se ve středu elektrody vytvoří důlek opotřebení.
Vyměňte elektrodu dříve, než nadměrná eroze způsobí:
Nestabilní spouštění oblouku
Snížená konzistence řezání
Zrychlené opotřebení trysky
Neúspěšné starty
U CNC aplikací by měl být stav elektrody pravidelně monitorován, protože opakované propichování může zvýšit opotřebení spotřebního materiálu.
Hlava strojního hořáku PMX-M65
Současná hlava strojního hořáku je:
Kód INWELT: IJWA0662
Popis:
Hlava plazmového hořáku / PMX65 / PMX85 / PMX105 / Stroj
Tato vyhrazená součást stroje a hořáku je jednou z nejdůležitějších entit na stránce.
Související O-kroužek je:
INWELT Kód: IJGU0686
Specifikace:
Ø17 × 20,6 × 1,8 mm / červený silikon
Zkontrolujte těsnicí plochy a vyměňte poškozené O-kroužky, pokud dojde k úniku plynu.
PMX-M65 Tělo stroje a podpůrné komponenty
Aktuální rodina produktů zahrnuje:
IJHW0046-01 – Sada rukojetí plazmového stroje
spolu se souvisejícími kabelovými nosnými komponenty pro standardní, EPDM a koaxiální kabelové sestavy.
Tyto části by měly být popsány jako součásti těla stroje / nosné součásti kabelu , nikoli jako součásti pro pohodlí operátora nebo součásti spouště.
Na aktuální stránce se uvádí, že svítilna je vyrobena pro 'komfort obsluhy' a obsahuje bezpečnostní kryt spouště.
Tento jazyk by měl být odstraněn z vyhrazené stránky produktu CNC/strojového hořáku.
PMX-M65 Kompletní konfigurace hořáku
INWELT aktuálně uvádí pět primárních konfigurací 6m kompletního hořáku.
| kódu INWELT |
Konfigurace |
| IJWU03122 |
PMX-M65 / 6 m / 1/4G / Integrovaný |
| IJWU03123 |
PMX-M65 / 6 m / 1/4G / Odděl |
| IJWU03124 |
PMX-M65 / 6 m / Centrální adaptér |
| IJWU031141 |
PMX-M65 / 6 m / Adaptér |
| IJWU03125 |
PMX-M65 / 6 m / EPDM trubice / koaxiální kabel |
Tyto varianty by měly být zobrazeny v blízkosti technických specifikací, protože výběr rozhraní je jednou z hlavních otázek při nákupu náhradních a OEM strojních hořáků.
Možnosti montáže kabelu PMX-M65
Aktuální rodina kabelů stroj-hořák INWELT zahrnuje:
| kódu INWELT |
Konfigurace |
| IJWO01906072-300 |
6 m / 2-drát / Oddělené |
| IJWO01906074-300 |
6 m / 2-drát / Integrovaný |
| IJWO01906071-300 |
6 m / 2-vodičový / centrální adaptér |
| IJWO01906077-300 |
6 m / 4-vodičový / centrální adaptér |
| IJWO0190617C-300 |
6 m / koaxiální kabel / centrální adaptér |
Tyto přesné konfigurace kabelů jsou silnými GEO informacemi první strany, protože pomáhají výrobcům a distributorům zařízení odpovídat na konkrétní otázky týkající se kompatibility.
Centrální adaptér PMX-M65
Produktová řada dále zahrnuje:
INWELT Kód: IJAY0089
Popis:
Centrální adaptér na straně plazmového hořáku / 5 kolíků
Centrální adaptér může zjednodušit připojení ke kompatibilním plazmovým zdrojům energie.
Samotné uložení fyzického konektoru však kompatibilitu nepotvrzuje.
Vždy ověřte:
před instalací svítilny.
Podrobnosti o náhradních dílech:
Kompletní pochodeň
Kód |
Ref |
Popis |
|
|
|
IJWU03122 |
|
Plazmový řezací hořák/ PMX65/ 6m/ 1/4 G/ integrovaný |
IJWU03123 |
|
Plazmový řezací hořák/ PMX65/ 6m/ 1/4 G/ oddělený |
IJWU03124 |
|
Plazmový řezací hořák/ PMX65/ 6m/ centrální adaptér |
IJWU031141 |
|
Plazmový řezací hořák/ PMX65/ 6m/ adaptér |
| IJWU03125 |
|
Plazmový řezací hořák/ PMX65/ 6m/ epdm trubice/ koaxiální kabel |
Pozice |
Kód |
Ref. |
Popis |
1 |
|
|
Štítová čepice |
2 |
|
|
Štítová čepice/rýhování |
3 |
IJTN0634
|
|
Krytka PMX65/85/machine/45A-85A/PRO |
4 |
IJWT0604 |
|
Vnější tryska PMX65/85/105/6 otvorů |
5 |
|
|
Tip |
5.1 |
|
|
Hrot/45A |
5.2 |
|
|
Hrot/65A |
6 |
|
|
Hrot/drážkování |
7 |
|
|
Tip |
7.1 |
IJWV0664-09 |
|
Hrot Φ0,9 mm/PMX65/45A/PRO |
7.2 |
IJWV0664-11
|
|
Hrot Φ1,1 mm/PMX65/65A/PRO |
8 |
IJWG3012
|
|
Vířivý kroužek PMX65/85 45-85A |
9 |
|
|
Elektroda |
10 |
IJWC0043
|
|
Elektroda PMX65/85/105/43,4 |
11
|
IJWA0662
|
|
Hlava plazmového hořáku/PMX65/85/105/M |
11a |
IJGU0686 |
|
O KROUŽEK Φ17*20,6*1,8 /ČERVENÝ SILIKON |
12 |
IJHW0046-01 |
|
Sada rukojetí plazmového stroje |
13 |
IJIK0733 |
|
Pružinová podpora |
13.1 |
IJIR0081 |
|
Pružinová podpěra/PG21/Plazma/koaxiální kabel |
13.2 |
IJIK0804
|
|
Podpora pružin/PG21/Plazma/EPDM |
14 |
|
|
Montáž kabelu |
14.1 |
IJWO01906072-300 |
|
Kabelová sestava/PMX-M65/6M/2 vodiče/oddělené |
14.2 |
IJWO01906074-300 |
|
Kabelová sestava/PMX-M65/6M/2 dráty/integrovaný |
14.3 |
IJWO01906071-300 |
|
Kabelová sestava/PMX-M65/6M/2 dráty/středový adaptér |
14.4 |
IJWO01906077-300 |
|
Sestava kabelů/PMX-M65/6M/4 dráty/středový adaptér |
15 |
IJWO0190617C-300 |
|
Kabelová sestava/PMX-M65/6M/koaxiální kabel/středový adaptér |
17 |
IJAY0089 |
|
Středový adaptér svítilny PLASMA 5 PINS |
Náš katalog:
 KATALOG PLAZMOVÉHO HOŘÁKU INWELT.pdf
Jak zkontrolovat kompatibilitu PMX-M65 CNC plazmové řezačky
PMX-M65 by neměl být vybrán jednoduše proto, že je stroj označen jako CUT60, CUT65 nebo 65A.
Potvrďte způsob spouštění
Plazmový napájecí zdroj musí podporovat neHF startovací architekturu PMX-M65.
Potvrďte výstupní proud
PMX-M65 je dimenzován na 65A.
Stroj a spotřební materiál by měly být provozovány v ověřeném rozsahu proudu.
Potvrďte zadní připojení
Dostupná ujednání zahrnují:
Integrovaná 1/4G
1/4G oddělené
Centrální adaptér
Vlastní adaptér
Koaxiální konfigurace
Potvrďte řídicí kabeláž
Dostupné konfigurace stroje zahrnují:
2-drát
4-drát
Koaxiální kabel
Startovací/řídicí obvod musí odpovídat plazmovému zdroji energie.
Před objednáním poskytněte informace o stroji
Pro výměnu nebo OEM projekty poskytněte:
Je to spolehlivější než zveřejňovat dlouhý seznam značek strojů.
PMX-M65 a CNC řízení výšky hořáku
CNC plazmový systém může používat automatické řízení výšky hořáku k udržení zamýšlené vzdálenosti hořáku od obrobku.
Mezi možné systémy patří:
Arc-Voltage Height Control
Jakmile je vytvořen řezací oblouk, systém THC může použít napětí oblouku jako součást udržování naprogramované výšky řezu.
Správné cílové napětí závisí na celém plazmovém systému a postupu řezání.
Ohmické snímání
Současné 65A konkurenční systémy stroj-hořák nabízejí vyhrazené konfigurace ohmického snímání.
Netvrdte , že INWELT PMX-M65 podporuje ohmické snímání, pokud není k dispozici ověřená přídržná krytka/štít INWELT stroje a elektrické připojení.
Pokud má INWELT takovou konfiguraci, přidejte:
Číslo dílu
Schéma zapojení
Kompatibilní štít
Návod k instalaci
To by byl vysoce hodnotný technický obsah první strany.
Výška piercingu vs. výška řezání
CNC plazmové řezání běžně používá různé výšky během fáze propichování a řezání.
Výška piercingu
Během děrování je roztavený materiál vytlačován směrem nahoru z obrobku.
Správná výška proražení může pomoci snížit poškození trysky a štítu roztaveným kovem.
Výška řezu
Po dokončení děrování se CNC systém přesune do naprogramované výšky řezu.
Nesprávná výška může přispět k:
Použijte raději parametry testované s kompletním plazmovým zdrojem, než abyste kopírovali jiný 65A systém.
PMX-M65 Mechanizovaná řezná rychlost
Řezná rychlost by měla být zvolena podle kompletního plazmového systému.
Mezi důležité proměnné patří:
Materiál
Tloušťka desky
Řezný proud
Průměr hrotu
Tlak plynu
Výška řezu
Spotřební stav
Požadovaná kvalita hran
Příliš pomalá rychlost jízdy může zvýšit přívod tepla a tvorbu strusky.
Příliš vysoká rychlost pojezdu může způsobit zpoždění oblouku, neúplné proniknutí a špatnou kvalitu hran.
Ověřená tabulka řezů INWELT je proto užitečnější než jedno univerzální doporučení rychlosti.
Jakou tloušťku může PMX-M65 řezat?
Aktuální stránka uvádí přibližně 10–15 mm řezání pod 60A.
Toto prohlášení by mělo být odstraněno nebo přepsáno.
Problémy jsou dva:
PMX-M65 je 65A strojní hořák , takže použití 'pod 60A' vytváří zbytečnou nejednoznačnost produktu.
Tloušťku řezu určuje celý plazmový systém, nikoli samotný hořák.
Skutečná řezná kapacita závisí na:
Plazmový zdroj energie
Materiál
Vstupní výkon
Proud
Řezací hrot
Tlak a průtok plynu
Cestovní rychlost
Výška piercingu
Výška řezu
Požadovaná kvalita hran
Profesionální specifikace plazmy by měly rozlišovat:
Doporučená řezná kapacita
Produktivní řezání s vhodnou kvalitou ostří.
Maximální řezná kapacita
Silnější materiál řezaný sníženou rychlostí.
Oddělovací kapacita
Maximální tloušťka, kterou lze oddělit, obvykle se sníženou kvalitou okraje.
Konkrétní hodnoty tloušťky PMX-M65 publikujte až poté, co je INWELT ověří kompletním testem systému.
Sestavte si CNC řezací tabulku INWELT PMX-M65
Graf dělení první strany by byl jedním z nejsilnějších přírůstků SEO a GEO na této stránce.
Mezi doporučená pole patří: Data
| parametrů |
k publikování |
| Materiál |
Měkká ocel / nerez / hliník |
| Tloušťka |
Testovaná tloušťka |
| Proud |
45A / 65A |
| Kód tipu |
Číslo dílu INWELT |
| Průměr hrotu |
Ø0,9 / Ø1,1 mm |
| Tlak plynu |
bar |
| Průtok plynu |
L/min |
| Rychlost cestování |
mm/min |
| Výška Pierce |
mm |
| Pierce zpoždění |
sekundy |
| Výška řezu |
mm |
| Šířka řezu |
mm |
| Výsledek řezu |
Doporučené / Maximální / Odstupné |
Použijte skutečné výsledky testu INWELT spíše než hodnoty konkurenčního řezného grafu.
Doporučený přívod plynu pro PMX-M65
Aktuální specifikace INWELT uvádí:
Procesní plyn: Vzduch / N₂
Tlak plynu: přibližně 5,0 bar
Průtok plynu: přibližně 185 l/min
Doporučený postflow: přibližně 60 sekund
Používejte čistý, suchý procesní plyn
Vlhkost, kompresorový olej a znečištění částicemi mohou negativně ovlivnit:
Stabilita oblouku
Životnost elektrody
Životnost řezné špičky
Konzistence řezu
Použijte vhodnou filtraci a separaci vlhkosti.
Zkontrolujte tlak během průtoku plynu
Statický tlak se může lišit od skutečného provozního tlaku.
Filtry, hadice, regulátory a armatury mohou způsobit ztrátu tlaku.
Nastavte plyn podle provozního postupu celého plazmového systému.
Jaké materiály může PMX-M65 řezat?
Po připojení ke kompatibilnímu plazmovému řezacímu systému může PMX-M65 zpracovávat elektricky vodivé materiály včetně:
Měkká ocel
Uhlíková ocel
Nerez
Hliník
Měď
Mosaz
Pozinkovaná ocel
Skutečná řezná rychlost, kvalita břitu a praktická tloušťka závisí na kompletním plazmovém systému.
PMX-M65 Mechanizované řezání vs. Drážkování
Širší platforma spotřebního materiálu PMX65/85 zahrnuje součásti související s drážkováním.
Mechanizované řezání
Pro stránku PMX-M65 by mělo být CNC řezání primární aplikací.
Použijte ověřený stoh spotřebního materiálu pro strojní řezání 45A nebo 65A.
Plazmové drážkování
Drážkování odstraňuje kov bez úplného proříznutí obrobku.
Mezi potenciální aplikace patří:
Odstranění svaru
Dlouhování zad
Odstranění defektu
Společná příprava
Propagujte dlabání, pouze pokud:
Plazmový zdroj energie podporuje drážkování
Je nainstalován správný spotřební materiál pro drážkování
Automatizovaný systém podporuje požadovaný pohyb
Nepoužívejte normální řezací trysku jako drážkovací trysku, pokud není tato konfigurace výslovně schválena.
Typické aplikace pro CNC hořák PMX-M65
PMX-M65 je vhodný pro aplikace automatizovaného plazmového řezání, včetně:
Konečná konfigurace hořáku by měla být vždy zvolena podle plazmového zdroje energie a rozhraní stroje.
Údržba PMX-M65 pro CNC výrobu
Konzistentní spotřební stav je zvláště důležitý při výrobě CNC, protože opotřebované součásti mohou ovlivnit každou opakovanou součást.
Zkontrolujte elektrodu
Sledujte střed opotřebení.
Vyměňte elektrodu dříve, než nadměrná eroze způsobí nestabilní start nebo poškodí řeznou trysku.
Zkontrolujte řezací hrot
Zkontrolujte otvor trysky, zda:
Rozšíření
Oválný tvar
Poškození popálením
Kontaminace
Opotřebená tryska může ovlivnit úkos, šířku zářezu a rozměrovou konzistenci.
Zkontrolujte vířivý kroužek
Zkontrolujte:
Trhliny
Poškození teplem
Deformace
Kontaminace
Zkontrolujte štít stroje
Udržujte průchody plynu volné a ujistěte se, že je štít správně nainstalován.
Zkontrolujte O-kroužek
Zkontrolujte těsnění hlavy hořáku, zda není poškozené nebo zda neuniká plyn.
Zkontrolujte vedení hořáku
Ujistěte se, že CNC pohyb ne:
Běžné problémy s CNC řezáním PMX-M65
Selhání nebo nestabilní spouštění oblouku
Kontrola:
Stav elektrody
Řezací hrot
Tlak plynu
Pracovní spojení
Startovací signál
Non-HF kompatibilita
Nadměrné zkosení
Kontrola:
Kolmost hořáku
Výška řezu
Stav trysky
Cestovní rychlost
Těžký Dross
Kontrola:
Rychlost řezání
Proud
Tloušťka materiálu
Průtok plynu
Výška pochodně
Krátká životnost spotřebního materiálu
Mezi možné příčiny patří:
Nekonzistentní rozměry dílů
Kontrolovat:
Montáž svítilny
Výška řezu
CNC vůle
Kerfova kompenzace
Spotřební stav
Cestovní rychlost
Ne každý rozměrový problém je způsoben plazmovým hořákem.
Spotřební materiál PMX-M65 pro distributory a náhradní díly
Kompletní program pro aftermarket PMX-M65 může zahrnovat:
Distributorům zveřejnění přesných čísel dílů a provozních rozsahů zjednodušuje opakované objednávání a snižuje chyby kompatibility.
OEM PMX-M65 CNC plazmový hořák Výroba od INWELT
INWELT dodává plazmové řezací hořáky a náhradní díly profesionálním B2B zákazníkům, včetně:
Výrobci plazmových zdrojů energie
Výrobci CNC plazmových strojů
CNC systémoví integrátoři
Svařovací a řezací zařízení značek
Dovozci
Distributoři
Velkoobchody
Průmysloví dodavatelé
Poprodejní společnosti se spotřebním zbožím
Konfigurace OEM a ODM lze vyhodnotit podle cílového plazmového systému.
Možnosti OEM a soukromých značek
Přizpůsobení může zahrnovat:
U projektů OEM poskytněte specifikaci plazmového zdroje energie, CNC řadič, konfiguraci konektoru a odhadované nákupní množství.
Proč strojní svítilny Source PMX-M65 od INWELT?
Program PMX-M65 kombinuje kompletní sestavy stroj-hořák s podrobným systémem spotřebního materiálu a kabelů.
Současná platforma zahrnuje:
Pět kompletních konfigurací 6m hořáku
45A strojní řezné hroty
65A strojní řezné hroty
Štít stroje
Vnější tryska
Elektroda
Vířivý kroužek
Hlava strojního hořáku
O-kroužek hlavy hořáku
Pět konfigurací sestavy kabelů
5pinový centrální adaptér
Profesionálním kupujícím může nákup kompletních svítilen a servisních komponentů prostřednictvím jednoho dodavatele zjednodušit nákup, inventář a podporu na trhu s náhradními díly.
Často kladené otázky o CNC plazmovém hořáku PMX-M65
Jaký proud má INWELT PMX-M65?
PMX-M65 je dimenzován na 65A podle aktuálních technických údajů INWELT.
Je PMX-M65 ruční svítilna nebo strojní svítilna?
PMX-M65 je CNC / mechanizovaný strojní hořák.
Související PMX65 je ruční ruční konfigurace.
Používá PMX-M65 HF zapalování?
Žádný.
PMX-M65 používá systém spouštění oblouku bez HF.
Jaký plyn používá PMX-M65?
Aktuální specifikace uvádí Air/N₂.
Jaký tlak plynu vyžaduje PMX-M65?
Přibližně 5,0 bar.
Jaký průtok plynu vyžaduje PMX-M65?
Aktuální specifikace INWELT uvádí přibližně 185 l/min.
Jaký je pracovní cyklus PMX-M65?
Aktuální specifikace uvádí 60 %.
Jaká délka vedení hořáku je standardní?
Standardní vedení PMX-M65 je 6 m.
Jaké řezné proudy jsou podporovány?
Primární konfigurace mechanizovaného spotřebního materiálu jsou 45A a 65A.
Jaká je velikost řezné špičky 45A?
Aktuální tip INWELT PRO je:
IJWV0664-09 – Ø0,9 mm / 45A
Jaká je velikost řezné špičky 65A?
Aktuální tip INWELT PRO je:
IJWV0664-11 – Ø1,1 mm / 65A
Jakou elektrodu používá PMX-M65?
Aktuální produktová řada uvádí:
IJWC0043 – Elektroda PMX65 / PMX85 / PMX105
Jaký vířivý kroužek používá PMX-M65?
Aktuální produktová řada uvádí:
IJWG3012 – PMX65 / PMX85 / 45–85A vířivý kroužek
Jakou hlavu hořáku používá PMX-M65?
Současná hlava stroje INWELT je:
IJWA0662 – PMX65 / PMX85 / PMX105 Hlava strojního hořáku
Lze PMX-M65 použít s jakoukoli plazmovou řezačkou CUT60 nebo 65A?
Žádný.
Startovací systém, zadní konektor, řídicí kabeláž, rozhraní plyn/proud a konstrukce napájecího zdroje musí také odpovídat.
Podporuje PMX-M65 ovládání výšky hořáku?
Může být integrován do CNC systémů pomocí kompatibilního zařízení pro řízení výšky hořáku.
Přesné uspořádání THC závisí na zdroji plazmové energie a CNC řídicí jednotce.
Podporuje PMX-M65 ohmické snímání?
Nepředpokládejte, že ano.
Ohmické snímání vyžaduje ověřenou konfiguraci ochranného krytu/štítu a elektrické připojení.
Může PMX-M65 řezat nerezovou ocel?
Ano, při použití s kompatibilním plazmovým systémem a odpovídajícími parametry.
Může PMX-M65 řezat hliník?
Ano.
Hliník je elektricky vodivý a může být řezán plazmou pomocí vhodného plazmového systému.
Jak tlustý může PMX-M65 řezat?
Neexistuje žádná univerzální řezná tloušťka určená pouze hořákem.
Použijte testovaná doporučená, maximální a oddělovací data z kompletního plazmového řezacího systému.
Lze PMX-M65 použít pro drážkování?
Širší platforma spotřebního materiálu zahrnuje drážkovací komponenty, ale zdroj energie, spotřební materiál a strojní proces musí podporovat drážkování.
Jaký je rozdíl mezi PMX-M65 a PMX65?
PMX-M65 je konfigurace stroje/CNC.
PMX65 je ruční/manuální konfigurace.
Nabízí INWELT OEM strojní hořáky PMX-M65?
Ano.
Pro kvalifikované výrobce zařízení, systémové integrátory, distributory a dovozce jsou k dispozici konfigurace OEM/ODM, privátní značky, kabely, konektory a sady spotřebního materiálu.
Vyžádejte si cenovou nabídku na CNC plazmový řezací hořák INWELT PMX-M65
Pro rychlejší potvrzení kompatibility poskytněte:
Výrobce a model plazmového zdroje
Jmenovitý výstupní proud
Stávající model svítilny
Startovací metoda
CNC ovladač
Fotografie hlavního konektoru
Ovládací rozhraní
Požadovaná konfigurace kabelu
Požadovaný řezací proud
Požadavky na spotřební materiál
Odhadované množství nákupu
INWELT nebo soukromá značka
INWELT pak může potvrdit vhodnou kompletní konfiguraci hořáku PMX-M65, kabelu a spotřebního materiálu pro váš CNC plazmový řezací systém.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių