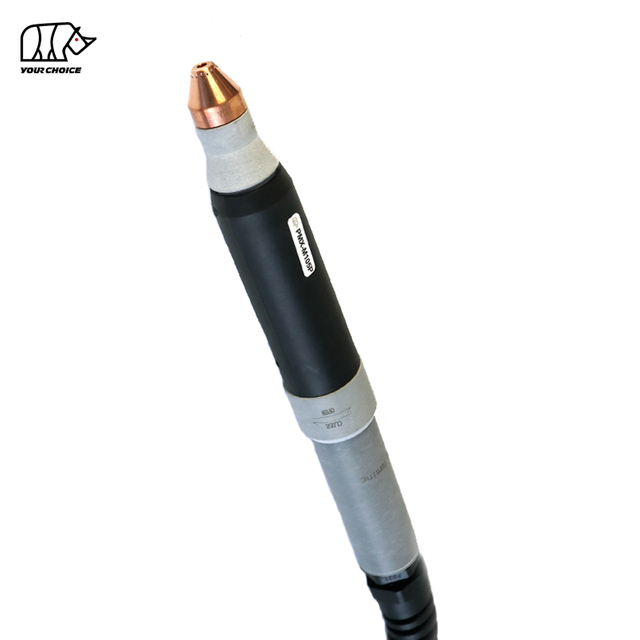
Antorcha de corte por plasma CNC sin HF 65A para corte mecanizado
El INWELT PMX-M65 es un refrigerado por aire soplete de corte por plasma mecanizado y CNC diseñado para mesas de plasma automatizadas, máquinas cortadoras de perfiles y sistemas industriales de corte de metales.
El PMX-M65 tiene una potencia nominal de 65 A con un ciclo de trabajo del 60 % y utiliza un sistema de arranque de arco que no es de alta frecuencia..
La configuración técnica actual de INWELT incluye:
corriente nominal 65A
60% ciclo de trabajo
Gas de proceso aire/N₂
Arranque de arco sin HF
Aprox. Presión de gas de 5,0 bares
Aprox. Flujo de gas de 185 l/min.
Aprox. Postflujo recomendado de 60 segundos
Cable de antorcha estándar de 6 m
Configuraciones de consumibles de corte de 45A y 65A
Se encuentran disponibles múltiples disposiciones de cables y conexiones traseras, incluidas configuraciones integradas, separadas, de adaptador central, de adaptador personalizado y coaxiales.
La PMX-M65 debe colocarse específicamente como la versión máquina/CNC , separada de la antorcha de plasma portátil PMX65.
INWELT PMX-M65 Especificaciones técnicas
| Especificación |
INWELT PMX-M65 |
| Tipo de producto |
Antorcha de corte por plasma CNC / mecanizada |
| Modelo |
PMX-M65 |
| Marca |
INWELT |
| Corriente nominal |
65 A |
| Ciclo de trabajo |
60% |
| Refrigeración / Gas de proceso |
Aire / N₂ |
| Inicio del arco |
No HF |
| Presión de gas |
Aprox. 5,0 barras |
| Flujo de gas |
Aprox. 185 l/min |
| Postflujo recomendado |
Aprox. 60 segundos |
| Longitud de cable estándar |
6 metros |
| Operación |
CNC / Mecanizado |
| Principales consumibles de corte |
45A / 65A |
| Tamaños de punta |
Ø0,9mm / Ø1,1mm |
| Opciones de conector |
Integrado / Separado / Adaptador central / Adaptador personalizado |
| Opciones de cables |
Estándar / Coaxial |
| OEM/ODM |
Disponible |
| Etiqueta privada |
Disponible |
Antes de realizar el pedido, confirme la fuente de alimentación de plasma, la corriente nominal, el sistema de arranque sin HF, el conector trasero, el cableado de control y la interfaz CNC.
Antorcha mecanizada PMX-M65 frente a antorcha manual PMX65
PMX-M65 y PMX65 deben tratarse como dos entidades de producto independientes.
| Característica |
PMX-M65 |
PMX65 |
| Operación |
CNC / Mecanizado |
Manual/de mano |
| Geometría de la antorcha |
Configuración de antorcha mecánica |
Antorcha de mano |
| Control de inicio |
Controlado por máquina |
Gatillo del operador |
| Montaje |
Soporte CNC fijo |
Portátil |
| Altura de la antorcha |
Controlado por CNC/THC |
Controlado por el operador |
| Aplicación primaria |
Corte automatizado |
Corte manual |
Algunos electrodos, anillos de turbulencia y otros componentes frontales pueden compartirse entre plataformas PMX relacionadas.
Sin embargo, los conjuntos completos de antorcha, cabezales de máquina, mangos y disposiciones de cables no deben considerarse automáticamente intercambiables.
Para enlaces internos, utilice anclajes descriptivos como:
Antorcha de corte por plasma CNC PMX-M65
y
Antorcha de corte por plasma manual PMX65
en lugar de utilizar 'PMX65' para ambos productos.
¿Por qué utilizar una antorcha mecanizada de 65 A dedicada para el corte CNC?
Un sistema de plasma CNC requiere más que una antorcha con capacidad de arco.
La antorcha mecanizada debe mantener una geometría repetible, un montaje estable y una comunicación confiable con la fuente de energía de plasma.
Geometría de antorcha mecánica recta y estable
Una antorcha mecanizada fija permite que el sistema CNC mantenga:
Perpendicularidad de la antorcha
Posición de perforación repetible
Altura de corte controlada
Corte estable
Dirección de corte consistente
Geometría de pieza repetible
Secuencia de inicio controlada por la máquina
El ciclo de plasma es controlado por la máquina en lugar de por un gatillo manual convencional.
Un proceso típico incluye:
Posicionamiento de la antorcha
Detección de altura inicial
inicio de plasma
Perforación
Movimiento de corte
Ajuste de altura de la antorcha
parada de arco
Producción repetible
Cuando el montaje, los consumibles, la corriente, el flujo de gas y los parámetros de corte permanecen controlados, una antorcha mecanizada puede proporcionar una producción más repetible que el corte manual.
Cómo funciona el sistema de plasma sin HF PMX-M65
El PMX-M65 funciona como parte de un sistema completo de corte por plasma que consta de:
fuente de energía de plasma
Antorcha mecanizada PMX-M65
controlador CNC
Suministro de gas de proceso
mesa de corte
Conexión de trabajo
Sistema de control de altura de antorcha opcional
Inicio de arco sin HF
El PMX-M65 utiliza un sistema de arranque que no es de alta frecuencia.
No depende de un circuito de encendido HF convencional.
Por lo tanto, la fuente de energía de plasma debe utilizar una arquitectura de arranque compatible que no sea HF.
No reemplace una antorcha mecanizada HF con la PMX-M65 únicamente porque ambos productos tienen un amperaje o conector similar.
Formación de arco de plasma
El aire o nitrógeno ingresa al soplete y fluye a través del electrodo, el anillo giratorio y la boquilla.
La energía eléctrica ioniza el gas de proceso y crea un arco de plasma de alta temperatura.
La boquilla de corte constriñe esa corriente de plasma para que el arco concentrado derrita el metal conductor de electricidad mientras el gas elimina el material fundido de la ranura.
Enfriamiento post-flujo
La especificación INWELT actual recomienda aproximadamente 60 segundos de posflujo..
El flujo continuo de gas ayuda a eliminar el calor residual del cabezal del soplete y de los consumibles frontales una vez que se detiene el arco de corte.
Deje que finalice el ciclo normal de posflujo siempre que sea posible.
Por qué es importante el arranque sin HF en aplicaciones CNC
Las mesas de corte CNC contienen controladores electrónicos, motores, sistemas de control de altura y cableado de comunicación alrededor del proceso de plasma.
Un sistema que no sea HF evita el circuito de encendido de alta frecuencia convencional utilizado por algunas plataformas de plasma más antiguas.
Sin embargo, no HF no significa que sea universalmente compatible..
Lo siguiente aún debe coincidir:
Por lo tanto, la afirmación correcta es:
PMX-M65 está diseñado para sistemas de plasma mecanizados no HF compatibles.
Consumibles de corte mecanizado PMX-M65 45A y 65A
La plataforma de consumibles PMX-M65 admite configuraciones de corte de 45 A y 65 A..
Esto es útil porque un sistema de plasma de 65 A no siempre necesita funcionar con su corriente máxima.
Configuración de corte 45A
La configuración de 45 A se puede utilizar para aplicaciones de corriente más baja cuando la admite la fuente de alimentación de plasma.
Las ventajas potenciales incluyen:
Configuración de corte 65A
La configuración de 65 A está diseñada para cortes de mayor rendimiento cerca de la capacidad nominal del PMX-M65.
La boquilla, la protección, el electrodo y el anillo giratorio deben adaptarse al proceso seleccionado.
No opere una boquilla de 45 A a 65 A a menos que la combinación de consumibles específica esté aprobada para esa corriente.
Punta de corte PMX-M65 45A
La punta de corte actual de INWELT PRO es:
Código INWELT: IJWV0664-09
Especificación:
Ø0,9 mm / PMX65 / 45A / PRO
Esta boquilla debe usarse con la pila de consumibles de antorcha mecánica correspondiente.
Antes de publicar una tabla de corte completa de 45A, verifique:
Punta de corte PMX-M65 65A
El consejo PRO actual de 65A es:
Código INWELT: IJWV0664-11
Especificación:
Ø1,1 mm / PMX65 / 65A / PRO
Esta es la principal boquilla de alto rendimiento asociada con la plataforma 65A PMX-M65.
La boquilla de Ø1,1 mm debe combinarse con el electrodo, el anillo giratorio y el protector de la máquina adecuados.
Para SEO y GEO, esta relación exacta es más valiosa que una redacción genérica como 'consumibles de alta calidad'.
Escudo de máquina PMX-M65
La familia actual de consumibles para antorchas mecánicas incluye:
Código INWELT: IJTN0634
Descripción:
Tapa protectora / PMX65–PMX85 / Máquina / 45–85A / PRO
Este es un componente importante específico de la máquina y debe mostrarse de manera destacada en la página del PMX-M65.
Un protector de máquina ayuda a establecer la geometría frontal correcta y protege los consumibles internos.
No lo reemplace con un protector de antorcha manual a menos que esa configuración esté técnicamente aprobada.
Boquilla exterior PMX-M65
La boquilla exterior actual es:
Código INWELT: IJWT0604
Descripción:
Boquilla Exterior / PMX65–PMX85–PMX105 / 6 Orificios
La boquilla exterior forma parte del sistema de protección y gestión de gases frontal.
Mantenga limpios todos los conductos de gas.
Reemplace el componente si se vuelve:
Agrietado
quemado
Distorsionado
Muy contaminado
Anillo giratorio PMX-M65
El anillo de remolino actual es:
Código INWELT: IJWG3012
Solicitud:
PMX65 / PMX85 / 45–85A
El anillo de turbulencia controla la distribución del gas de proceso alrededor del electrodo y la boquilla.
La rotación y distribución correcta del gas ayudan a mantener un arco de plasma estable.
Reemplace un anillo giratorio dañado si:
Agrietado
Dañado por calor
Deformado
Contaminado
No agrandar ni modificar sus conductos de gas.
Electrodo PMX-M65
El electrodo actual es:
Código INWELT: IJWC0043
Solicitud:
PMX65 / PMX85 / PMX105
El electrodo transfiere energía eléctrica a través de la antorcha.
Durante la operación, se desarrolla un hoyo de desgaste en el centro del electrodo.
Reemplace el electrodo antes de que la erosión excesiva cause:
Para aplicaciones CNC, el estado de los electrodos debe controlarse periódicamente porque las perforaciones repetidas pueden aumentar el desgaste de los consumibles.
Cabezal de antorcha mecanizada PMX-M65
El cabezal actual de la antorcha mecanizada es:
Código INWELT: IJWA0662
Descripción:
Cabezal de antorcha de plasma / PMX65 / PMX85 / PMX105 / Máquina
Este componente dedicado de la antorcha mecánica es una de las entidades más importantes de la página.
La junta tórica relacionada es:
Código INWELT: IJGU0686
Especificación:
Ø17 × 20,6 × 1,8 mm / Silicona Roja
Verifique las superficies de sellado y reemplace las juntas tóricas dañadas si se produce una fuga de gas.
Componentes de soporte y cuerpo de la máquina PMX-M65
La familia de productos actual incluye:
IJHW0046-01 – Kit de mango para máquina de plasma
junto con componentes de soporte de cables relacionados para conjuntos de cables estándar, EPDM y coaxiales.
Estas piezas deben describirse como componentes del cuerpo de la máquina/soporte de cables , no como componentes de comodidad del operador o de gatillo.
La introducción de la página actual dice que la antorcha está diseñada para la 'comodidad del operador' e incluye una cubierta de seguridad para el gatillo.
Ese lenguaje debe eliminarse de una página dedicada al producto CNC/antorcha mecánica.
Configuraciones completas de antorcha PMX-M65
INWELT actualmente enumera cinco configuraciones principales de antorcha completa de 6 m.
| del código INWELT |
Configuración |
| IJWU03122 |
PMX-M65 / 6 m / 1/4G / Integrado |
| IJWU03123 |
PMX-M65 / 6 m / 1/4G / Separados |
| IJWU03124 |
PMX-M65 / 6 m / Adaptador Central |
| IJWU031141 |
PMX-M65 / 6 m / Adaptador |
| IJWU03125 |
PMX-M65 / 6 m / Tubo EPDM / Cable Coaxial |
Estas variantes deben mostrarse cerca de las especificaciones técnicas porque la selección de la interfaz es una de las principales preguntas de compra para antorchas mecanizadas de repuesto y OEM.
Opciones de conjunto de cables PMX-M65
La familia actual de cables para antorchas mecánicas INWELT incluye:
| de código INWELT |
Configuración |
| IJWO01906072-300 |
6 m / 2 hilos / Separados |
| IJWO01906074-300 |
6 m / 2 hilos / Integrado |
| IJWO01906071-300 |
6 m / 2 hilos / Adaptador Central |
| IJWO01906077-300 |
6 m / 4 hilos / Adaptador Central |
| IJWO0190617C-300 |
6 m / Cable Coaxial / Adaptador Central |
Estas configuraciones exactas de cables son información GEO de primera mano sólida porque ayudan a los fabricantes y distribuidores de equipos a responder preguntas de compatibilidad específicas.
Adaptador Central PMX-M65
La familia de productos también incluye:
Código INWELT: IJAY0089
Descripción:
Adaptador Central Lado Antorcha de Plasma / 5 Pines
Un adaptador central puede simplificar la conexión a fuentes de energía de plasma compatibles.
Sin embargo, el ajuste físico del conector por sí solo no confirma la compatibilidad.
Verifique siempre:
antes de instalar la antorcha.
Detalles de repuestos:
Antorcha completa
Código |
Árbitro |
Descripción |
|
|
|
IJWU03122 |
|
Antorcha de corte por plasma/ PMX65/ 6m/ 1/4 G/ integrada |
IJWU03123 |
|
Antorcha de corte por plasma/ PMX65/ 6m/ 1/4 G/ separada |
IJWU03124 |
|
Antorcha de corte por plasma/ PMX65/ 6m/ adaptador central |
IJWU031141 |
|
Antorcha de corte por plasma/ PMX65/ 6m/ adaptador |
| IJWU03125 |
|
Antorcha de corte por plasma/ PMX65/ 6m/ tubo epdm/ cable coaxial |
Posición |
Código |
Árbitro. |
Descripción |
1 |
|
|
Tapa protectora |
2 |
|
|
Tapa protectora/ranurado |
3 |
IJTN0634
|
|
Tapa protectora PMX65/85/máquina/45A-85A/PRO |
4 |
IJWT0604 |
|
Boquilla exterior PMX65/85/105/6 agujeros |
5 |
|
|
Consejo |
5.1 |
|
|
Punta/45A |
5.2 |
|
|
Punta/65A |
6 |
|
|
Punta/ranurado |
7 |
|
|
Consejo |
7.1 |
IJWV0664-09 |
|
Punta Φ0,9 mm/PMX65/45A/PRO |
7.2 |
IJWV0664-11
|
|
Punta Φ1,1 mm/PMX65/65A/PRO |
8 |
IJWG3012
|
|
Anillo giratorio PMX65/85 45-85A |
9 |
|
|
Electrodo |
10 |
IJWC0043
|
|
Electrodo PMX65/85/105/43.4 |
11
|
IJWA0662
|
|
Cabezal de antorcha de plasma/PMX65/85/105/M |
11a |
IJGU0686 |
|
JUNTA TÓRICA Φ17*20.6*1.8 /SILICONA ROJA |
12 |
IJHW0046-01 |
|
Kit de mango para máquina de plasma |
13 |
IJIK0733 |
|
soporte de resorte |
13.1 |
IJIR0081 |
|
Soporte resorte/PG21/Plasma/cable coaxial |
13.2 |
IJIK0804
|
|
Soporte muelle/PG21/Plasma/EPDM |
14 |
|
|
Conjunto de cables |
14.1 |
IJWO01906072-300 |
|
Conjunto de cables/PMX-M65/6M/2 hilos/separados |
14.2 |
IJWO01906074-300 |
|
Conjunto de cables/PMX-M65/6M/2 hilos/integrado |
14.3 |
IJWO01906071-300 |
|
Conjunto de cables/PMX-M65/6M/2 hilos/adaptador central |
14.4 |
IJWO01906077-300 |
|
Conjunto de cables/PMX-M65/6M/4 hilos/adaptador central |
15 |
IJWO0190617C-300 |
|
Conjunto de cables/PMX-M65/6M/cable coaxial/adaptador central |
17 |
IJAY0089 |
|
Adaptador central antorcha PLASMA 5 PINS |
Nuestro catálogo:
 CATÁLOGO DE ANTORCHAS DE PLASMA INWELT.pdf
Cómo comprobar la compatibilidad del cortador de plasma CNC PMX-M65
No se debe seleccionar una PMX-M65 simplemente porque una máquina se describe como CUT60, CUT65 o 65A.
Confirmar el método de inicio
La fuente de alimentación de plasma debe ser compatible con la arquitectura de arranque sin HF PMX-M65..
Confirmar corriente de salida
El PMX-M65 tiene una potencia nominal de 65 A.
La máquina y los consumibles deben funcionar dentro del rango de corriente verificado.
Confirme la conexión trasera
Los arreglos disponibles incluyen:
1/4G integrado
1/4G separados
Adaptador central
Adaptador personalizado
configuración coaxial
Confirmar el cableado de control
Las configuraciones de máquina disponibles incluyen:
2 hilos
4 hilos
Cable coaxial
El circuito de arranque/control debe coincidir con la fuente de energía de plasma.
Proporcione información de la máquina antes de realizar el pedido
Para proyectos de reemplazo o OEM, proporcione:
Fabricante de fuentes de energía de plasma
modelo de máquina
Corriente de salida nominal
Modelo de antorcha existente
Fotografías del conector
Fotografías del enchufe de control
Información del controlador CNC
Esto es más fiable que publicar una larga lista de marcas de máquinas.
Control de altura de antorcha PMX-M65 y CNC
Un sistema de plasma CNC puede utilizar el control automático de la altura de la antorcha para mantener la distancia prevista entre la antorcha y el trabajo.
Los sistemas posibles incluyen:
Control de altura por voltaje de arco
Una vez que se establece el arco de corte, un sistema THC puede utilizar el voltaje del arco como parte del mantenimiento de la altura de corte programada.
El voltaje objetivo correcto depende del sistema de plasma completo y del procedimiento de corte.
Detección óhmica
Los actuales sistemas de antorcha mecanizada de 65 A de la competencia ofrecen configuraciones de detección óhmica dedicadas.
No afirme que el INWELT PMX-M65 admite detección óhmica a menos que estén disponibles una tapa/protector de retención de máquina INWELT y una conexión eléctrica verificadas.
Si INWELT tiene dicha configuración, agregue:
Este sería un contenido técnico propio de gran valor.
Altura de perforación versus altura de corte
El corte por plasma CNC normalmente utiliza diferentes alturas durante las fases de perforación y corte.
Altura de perforación
Durante la perforación, el material fundido es expulsado hacia arriba de la pieza de trabajo.
La altura de perforación correcta puede ayudar a reducir el daño del metal fundido a la boquilla y al protector.
Altura de corte
Una vez completada la perforación, el sistema CNC se mueve a la altura de corte programada.
La altura incorrecta puede contribuir a:
Utilice parámetros probados con la fuente de energía de plasma completa en lugar de copiar otro sistema de 65 A.
Velocidad de corte mecanizado PMX-M65
La velocidad de corte debe seleccionarse de acuerdo con el sistema de plasma completo.
Las variables importantes incluyen:
Una velocidad de desplazamiento demasiado lenta puede aumentar la entrada de calor y la escoria.
Una velocidad de desplazamiento demasiado rápida puede provocar retraso del arco, penetración incompleta y mala calidad de los bordes.
Por lo tanto, una tabla de corte verificada por INWELT es más útil que una recomendación de velocidad universal.
¿Qué grosor puede cortar la PMX-M65?
La página actual afirma aproximadamente entre 10 y 15 mm de corte por debajo de 60 A.
Esa declaración debería eliminarse o reescribirse.
Hay dos problemas:
PMX-M65 es una antorcha mecanizada de 65 A , por lo que usar 'menos de 60 A' crea ambigüedad innecesaria en el producto.
El espesor de corte lo determina el sistema de plasma completo, no solo la antorcha.
La capacidad de corte real depende de:
fuente de energía de plasma
Material
Potencia de entrada
Actual
Punta de corte
Presión y flujo de gas
Velocidad de desplazamiento
Altura de perforación
Altura de corte
Calidad de borde requerida
Las especificaciones de plasma profesionales deben distinguir:
Capacidad de corte recomendada
Corte productivo con calidad de filo adecuada.
Máxima capacidad de corte
Material más grueso cortado a velocidad reducida.
Capacidad de separación
Espesor máximo que se puede separar, normalmente con calidad de borde reducida.
Publique cifras de espesor específicas de PMX-M65 solo después de que INWELT las haya verificado con una prueba completa del sistema.
Construya una tabla de corte CNC INWELT PMX-M65
Un gráfico de corte propio sería una de las adiciones SEO y GEO más sólidas a esta página.
Los campos recomendados incluyen: Datos
| de parámetros |
para publicar |
| Material |
Acero dulce / Inoxidable / Aluminio |
| Espesor |
Espesor probado |
| Actual |
45A / 65A |
| Código de propina |
Número de pieza de INWELT |
| Diámetro de la punta |
Ø0,9 / Ø1,1mm |
| Presión de gas |
bar |
| Flujo de gas |
l/min |
| Velocidad de viaje |
mm/min |
| Altura de perforación |
milímetros |
| Retraso de perforación |
artículos de segunda clase |
| Altura de corte |
milímetros |
| Ancho de ranura |
milímetros |
| Resultado del corte |
Recomendado / Máximo / Indemnización |
Utilice los resultados reales de las pruebas INWELT en lugar de los valores de las tablas de corte de la competencia.
Suministro de gas recomendado para el PMX-M65
La especificación INWELT actual enumera:
Gas de proceso: Aire / N₂
Presión de gas: aproximadamente 5,0 bar
Flujo de gas: aproximadamente 185 L/min
Post-flujo recomendado: aproximadamente 60 segundos
Utilice gas de proceso limpio y seco
La humedad, el aceite del compresor y la contaminación por partículas pueden afectar negativamente:
Utilice una filtración y separación de humedad adecuadas.
Verifique la presión durante el flujo de gas
La presión estática puede diferir de la presión de funcionamiento real.
Los filtros, mangueras, reguladores y accesorios pueden generar una pérdida de presión.
Ajuste el gas según el procedimiento operativo del sistema de plasma completo.
¿Qué materiales puede cortar el PMX-M65?
Cuando se conecta a un sistema de corte por plasma compatible, el PMX-M65 puede procesar materiales eléctricamente conductores, incluidos:
Acero dulce
Acero carbono
Acero inoxidable
Aluminio
Cobre
Latón
Acero galvanizado
La velocidad de corte real, la calidad de los bordes y el espesor práctico dependen del sistema de plasma completo.
Corte mecanizado versus ranurado PMX-M65
La plataforma más amplia de consumibles PMX65/85 incluye componentes relacionados con el ranurado.
Corte Mecanizado
Para la página PMX-M65, el corte CNC debe seguir siendo la aplicación principal.
Utilice la pila de consumibles de corte a máquina verificada de 45A o 65A.
Ranurado por plasma
El ranurado elimina el metal sin cortar completamente la pieza de trabajo.
Las aplicaciones potenciales incluyen:
eliminación de soldadura
ranurado hacia atrás
Eliminación de defectos
Preparación conjunta
Promueva el ranurado sólo si:
La fuente de energía de plasma admite ranurado.
Se han instalado los consumibles de ranurado correctos.
El sistema automatizado apoya el movimiento requerido.
No utilice una boquilla de corte normal como boquilla de ranurado a menos que esa configuración esté específicamente aprobada.
Aplicaciones típicas de la antorcha CNC PMX-M65
El PMX-M65 es adecuado para aplicaciones de corte por plasma automatizado que incluyen:
Mesas de corte por plasma CNC
Fabricación de láminas y placas.
Fabricación de acero estructural.
Fabricación de maquinaria
Equipo agrícola
Componentes automotrices
Equipo de construcción
Muebles metálicos
Células de producción industrial
Corte de perfiles automatizado
Fabricación de componentes de reparación
La configuración final de la antorcha siempre debe seleccionarse de acuerdo con la fuente de energía del plasma y la interfaz de la máquina.
Mantenimiento PMX-M65 para producción CNC
La condición constante de los consumibles es especialmente importante en la producción CNC porque los componentes desgastados pueden afectar cada pieza repetida.
Inspeccionar el electrodo
Supervise el foso de desgaste central.
Reemplace el electrodo antes de que la erosión excesiva provoque un arranque inestable o dañe la boquilla de corte.
Inspeccionar la punta de corte
Verifique la apertura de la boquilla para ver si:
Ampliación
forma ovalada
Daño por quemaduras
Contaminación
Una boquilla desgastada puede afectar el bisel, el ancho de la ranura y la consistencia dimensional.
Inspeccionar el anillo giratorio
Compruebe por:
Grietas
Daño por calor
Deformación
Contaminación
Inspeccionar el escudo de la máquina
Mantenga despejados los conductos de gas y confirme que el protector esté instalado correctamente.
Inspeccionar la junta tórica
Revise el sello del cabezal del soplete en busca de daños o fugas de gas.
Inspeccionar el cable de la antorcha
Asegúrese de que el movimiento del CNC no:
Problemas comunes de corte CNC PMX-M65
Inicio del arco fallido o inestable
Controlar:
Condición del electrodo
Punta de corte
Presión de gas
Conexión de trabajo
señal de inicio
Compatibilidad sin HF
Bisel excesivo
Controlar:
Escoria pesada
Controlar:
Velocidad de corte
Actual
Espesor del material
Flujo de gas
Altura de la antorcha
Vida corta de los consumibles
Las posibles causas incluyen:
Dimensiones de piezas inconsistentes
Inspeccionar:
No todos los problemas dimensionales son causados por la antorcha de plasma.
Consumibles PMX-M65 para distribuidores y suministro de posventa
Un programa completo de posventa de PMX-M65 puede incluir:
Consejos de corte para máquina 45A
Consejos de corte para máquina 65A
Escudos de máquinas
Boquillas exteriores
Electrodos
anillos de remolino
Cabezales de antorcha mecanizada
juntas tóricas
Componentes del cuerpo de la máquina
Conjuntos de cables
Adaptadores centrales
Consumibles de ranurado relacionados
Para los distribuidores, publicar números de pieza y rangos operativos exactos simplifica la repetición de pedidos y reduce los errores de compatibilidad.
Fabricación de antorchas de plasma CNC OEM PMX-M65 por INWELT
INWELT suministra sopletes de corte por plasma y componentes de repuesto a clientes profesionales B2B, incluidos:
Fabricantes de fuentes de energía de plasma
Fabricantes de máquinas de plasma CNC
Integradores de sistemas CNC
Marcas de equipos de soldadura y corte.
Importadores
Distribuidores
Mayoristas
Proveedores industriales
Empresas de consumibles del mercado de accesorios
Las configuraciones OEM y ODM se pueden evaluar según el sistema de plasma objetivo.
Opciones OEM y de marca privada
La personalización puede incluir:
Marca del cliente
Etiquetas de productos
Configuración de antorcha mecánica
Longitud del cable de la antorcha
Conexión integrada
Conexión separada
Adaptador central
Adaptador personalizado
Control de 2 o 4 hilos
Cable coaxial
Kits de consumibles
Embalaje de etiqueta privada
Documentación técnica
Requisitos de códigos de barras y cajas
Para proyectos OEM, proporcione la especificación de la fuente de energía de plasma, el controlador CNC, la configuración del conector y la cantidad estimada de compra.
¿Por qué adquirir antorchas mecanizadas PMX-M65 de INWELT?
El programa PMX-M65 combina conjuntos completos de antorcha mecanizada con un sistema detallado de consumibles y cables.
La plataforma actual incluye:
Cinco configuraciones completas de antorcha de 6 m
Consejos de corte para máquina 45A
Consejos de corte para máquina 65A
Escudo de la máquina
Boquilla exterior
Electrodo
anillo de remolino
Cabezal de antorcha mecanizada
Junta tórica del cabezal de la antorcha
Cinco configuraciones de ensamblaje de cables
Adaptador central de 5 pines
Para los compradores profesionales, obtener antorchas completas y componentes de servicio a través de un solo proveedor puede simplificar las compras, el inventario y el soporte posventa.
Preguntas frecuentes sobre la antorcha de plasma CNC PMX-M65
¿Qué amperaje es el INWELT PMX-M65?
El PMX-M65 tiene una potencia nominal de 65 A según los datos técnicos actuales de INWELT.
¿La PMX-M65 es una antorcha manual o mecanizada?
PMX-M65 es una antorcha mecanizada / CNC.
El PMX65 relacionado es la configuración portátil manual.
¿PMX-M65 utiliza encendido HF?
No.
El PMX-M65 utiliza un sistema de inicio de arco que no es HF.
¿Qué gas utiliza el PMX-M65?
La especificación actual enumera Aire/N₂.
¿Qué presión de gas requiere el PMX-M65?
Aproximadamente 5,0 bares.
¿Qué flujo de gas requiere el PMX-M65?
La especificación INWELT actual enumera aproximadamente 185 L/min..
¿Cuál es el ciclo de trabajo del PMX-M65?
La especificación actual enumera el 60%.
¿Qué longitud del cable de la antorcha es estándar?
El cable estándar PMX-M65 es de 6 m.
¿Qué corrientes de corte se admiten?
Las configuraciones de consumibles mecanizados primarios son 45A y 65A..
¿Cuál es el tamaño de la punta de corte 45A?
El consejo actual de INWELT PRO es:
IJWV0664-09 – Ø0,9 mm / 45A
¿Cuál es el tamaño de la punta de corte 65A?
El consejo actual de INWELT PRO es:
IJWV0664-11 – Ø1,1mm/65A
¿Qué electrodo utiliza el PMX-M65?
La familia de productos actual enumera:
IJWC0043 – Electrodo PMX65 / PMX85 / PMX105
¿Qué anillo giratorio utiliza el PMX-M65?
La familia de productos actual enumera:
IJWG3012 – PMX65 / PMX85 / 45–85A Anillo giratorio
¿Qué cabezal de antorcha mecanizada utiliza la PMX-M65?
El cabezal de la máquina INWELT actual es:
IJWA0662 – Cabezal de antorcha mecánica PMX65 / PMX85 / PMX105
¿Se puede utilizar el PMX-M65 con cualquier cortadora de plasma CUT60 o 65A?
No.
El sistema de arranque, el conector trasero, el cableado de control, la interfaz de gas/corriente y el diseño de la fuente de alimentación también deben coincidir.
¿El PMX-M65 admite el control de altura de la antorcha?
Puede integrarse en sistemas CNC utilizando equipos de control de altura de antorcha compatibles.
La disposición exacta del THC depende de la fuente de energía del plasma y del controlador CNC.
¿El PMX-M65 admite detección óhmica?
No lo asumas.
La detección óhmica requiere una configuración de tapa de retención/protección y una conexión eléctrica verificadas.
¿Puede el PMX-M65 cortar acero inoxidable?
Sí, cuando se utiliza con un sistema de plasma compatible y parámetros adecuados.
¿Puede el PMX-M65 cortar aluminio?
Sí.
El aluminio es conductor de electricidad y puede cortarse con plasma con un sistema de plasma adecuado.
¿Qué espesor puede cortar la PMX-M65?
No existe un espesor de corte universal determinado únicamente por el soplete.
Utilice datos probados recomendados, máximos y de separación del sistema de corte por plasma completo.
¿Se puede utilizar PMX-M65 para ranurar?
La plataforma de consumibles más amplia incluye componentes de ranurado, pero la fuente de energía, los consumibles y el proceso de la máquina deben admitir el ranurado.
¿Cuál es la diferencia entre PMX-M65 y PMX65?
PMX-M65 es la configuración de máquina/CNC.
PMX65 es la configuración portátil/manual.
¿INWELT ofrece antorchas mecanizadas OEM PMX-M65?
Sí.
Configuraciones OEM/ODM, de marca privada, de cables, conectores y kits de consumibles están disponibles para fabricantes de equipos, integradores de sistemas, distribuidores e importadores calificados.
Solicite una cotización para la antorcha de corte por plasma CNC INWELT PMX-M65
Para una confirmación de compatibilidad más rápida, proporcione:
Fabricante y modelo de fuente de energía de plasma.
Corriente de salida nominal
Modelo de antorcha existente
Método de inicio
controlador CNC
Fotografías del conector principal.
Interfaz de control
Configuración de cable requerida
Corriente de corte requerida
Requisitos consumibles
Cantidad de compra estimada
INWELT o marca privada
Luego, INWELT puede confirmar la configuración completa de antorcha, cable y consumibles PMX-M65 adecuada para su sistema de corte por plasma CNC.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių