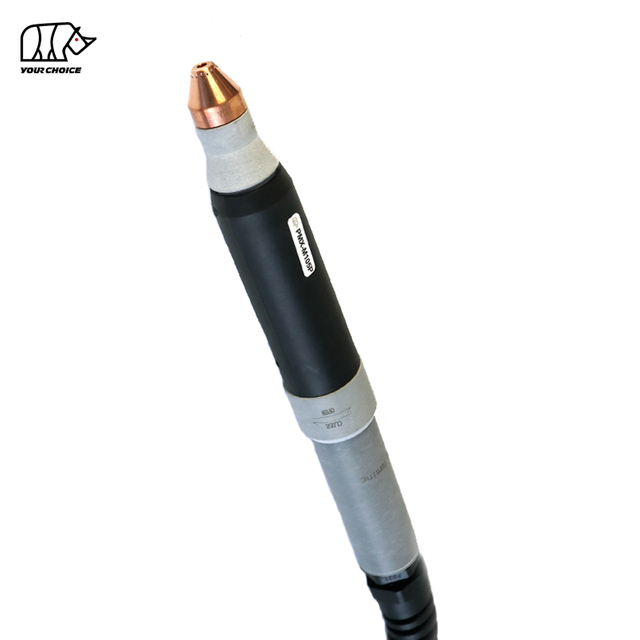
65A icke-HF CNC plasmaskärbrännare för mekaniserad skärning
INWELT PMX-M65 är en luftkyld CNC och mekaniserad plasmaskärbrännare designad för automatiserade plasmabord, profilskärmaskiner och industriella metallskärningssystem.
PMX-M65 är klassad till 65A med en 60% arbetscykel och använder ett icke-högfrekvent bågstartsystem.
Den nuvarande tekniska konfigurationen av INWELT inkluderar:
Flera bakre anslutningar och kabelarrangemang finns tillgängliga, inklusive integrerade, separerade, centraladapter, anpassade adapter och koaxialkonfigurationer.
PMX-M65 bör placeras specifikt som maskin-/CNC-versionen , separat från PMX65 handhållna plasmabrännare.
INWELT PMX-M65 Tekniska specifikationer
| Specifikation |
INWELT PMX-M65 |
| Produkttyp |
CNC/mekaniserad plasmaskärbrännare |
| Modell |
PMX-M65 |
| Stämpla |
INVÄLDEN |
| Märkström |
65 A |
| Arbetscykel |
60 % |
| Kylning/processgas |
Luft/N₂ |
| Bågestart |
Icke-HF |
| Gastryck |
Ca. 5,0 bar |
| Gasflöde |
Ca. 185 l/min |
| Rekommenderat efterflöde |
Ca. 60 sekunder |
| Standard ledningslängd |
6 m |
| Drift |
CNC / Mekaniserad |
| Huvudsakliga skärmaterial |
45A / 65A |
| Spetsstorlekar |
Ø0,9 mm / Ø1,1 mm |
| Anslutningsalternativ |
Integrerad / Separerad / Central Adapter / Custom Adapter |
| Kabelalternativ |
Standard / Koaxial |
| OEM / ODM |
Tillgänglig |
| Private Label |
Tillgänglig |
Innan du beställer, bekräfta plasmaströmkällan, märkström, icke-HF-startsystem, bakre kontakt, kontrollkablar och CNC-gränssnitt.
PMX-M65 Machine Torch vs PMX65 Hand Torch
PMX-M65 och PMX65 bör behandlas som två separata produktenheter.
| Funktionen |
PMX-M65 |
PMX65 |
| Drift |
CNC / Mekaniserad |
Manual / handhållen |
| Facklans geometri |
Maskin-fackla konfiguration |
Handfackla |
| Starta kontroll |
Maskinstyrd |
Operatörsavtryckare |
| Montering |
Fast CNC-hållare |
Handhållen |
| Facklans höjd |
CNC/THC-styrd |
Operatörsstyrd |
| Primär tillämpning |
Automatiserad skärning |
Manuell skärning |
Vissa elektroder, virvelringar och andra front-end-komponenter kan delas över relaterade PMX-plattformar.
De kompletta brännarenheterna, maskinhuvudena, handtagen och kabelarrangemangen bör dock inte automatiskt behandlas som utbytbara.
För intern länkning, använd beskrivande ankare som:
PMX-M65 CNC plasmaskärbrännare
och
PMX65 manuell plasmaskärbrännare
istället för att använda 'PMX65' för båda produkterna.
Varför använda en dedikerad 65A maskinbrännare för CNC-skärning?
Ett CNC-plasmasystem kräver mer än en ljusbågsförmåga.
Maskinbrännaren måste bibehålla repeterbar geometri, stabil montering och pålitlig kommunikation med plasmaströmkällan.
Rak och stabil maskin-brännare geometri
En fast maskinbrännare gör att CNC-systemet kan upprätthålla:
Maskinstyrd startsekvens
Plasmacykeln styrs av maskinen snarare än av en konventionell handavtryckare.
En typisk process inkluderar:
Facklans positionering
Initial höjdavkänning
Plasmastart
Genomträngande
Skärande rörelse
Facklans höjdjustering
Bågstopp
Repeterbar produktion
Vid montering förblir förbrukningsvaror, ström, gasflöde och skärparametrar kontrollerade, en maskinbrännare kan ge mer repeterbar produktion än manuell skärning.
Hur PMX-M65 icke-HF plasmasystem fungerar
PMX-M65 fungerar som en del av ett komplett plasmaskärningssystem som består av:
Icke-HF-bågstart
PMX-M65 använder ett icke-högfrekvent startsystem.
Den förlitar sig inte på en konventionell HF-tändningskrets.
Plasmaströmkällan måste därför använda en kompatibel icke-HF-startarkitektur.
Byt inte ut en HF-maskinbrännare mot PMX-M65 enbart för att båda produkterna har liknande strömstyrka eller kontakt.
Plasmabågsbildning
Luft eller kväve kommer in i brännaren och strömmar genom elektroden, virvelringen och munstycket.
Elektrisk energi joniserar processgasen och skapar en högtemperatur plasmabåge.
Skärmunstycket drar ihop den plasmaströmmen så att den koncentrerade bågen smälter elektriskt ledande metall medan gasen tar bort smält material från skäret.
Post-Flow Kylning
Den nuvarande INWELT-specifikationen rekommenderar cirka 60 sekunders efterflöde.
Fortsatt gasflöde hjälper till att avlägsna restvärme från brännarhuvudet och främre förbrukningsvaror efter att skärbågen har stannat.
Låt den normala efterflödescykeln avslutas när det är möjligt.
Varför icke-HF-start är viktigt i CNC-tillämpningar
CNC-skärbord innehåller elektroniska styrenheter, motordrivningar, höjdkontrollsystem och kommunikationskablar runt plasmaprocessen.
Ett icke-HF-system undviker den konventionella högfrekventa tändningskretsen som används av vissa äldre plasmaplattformar.
Men icke-HF betyder inte universellt kompatibel.
Följande måste fortfarande matcha:
Plasma strömkälla
Startar arkitektur
Pilot-båge krets
Bakre kontakt
Start/styrledningar
CNC-gränssnitt
Gasbehov
Det korrekta påståendet är därför:
PMX-M65 är designad för kompatibla icke-HF-mekaniserade plasmasystem.
PMX-M65 45A och 65A mekaniserade skärmaterial
PMX-M65 förbrukningsbara plattform stöder både 45A och 65A skärkonfigurationer.
Detta är användbart eftersom ett 65A plasmasystem inte alltid behöver arbeta med sin maximala ström.
45A skärkonfiguration
45A-konfigurationen kan användas för lägre strömtillämpningar när den stöds av plasmaströmkällan.
Potentiella fördelar inkluderar:
65A skärkonfiguration
65A-konfigurationen är avsedd för skärning med högre effekt nära den nominella kapaciteten för PMX-M65.
Munstycket, skärmen, elektroden och virvelringen ska anpassas till den valda processen.
Använd inte ett 45A munstycke vid 65A om inte den specifika kombinationen av förbrukningsmaterial är godkänd för den strömmen.
PMX-M65 45A Skärspets
Det nuvarande INWELT PRO skärtipset är:
INWELT-kod: IJWV0664-09
Specifikation:
Ø0,9 mm / PMX65 / 45A / PRO
Detta munstycke ska användas med motsvarande förbrukningsmaterial för maskinbrännare.
Innan du publicerar ett komplett 45A skärdiagram, verifiera:
PMX-M65 65A Skärspets
Det nuvarande 65A PRO-tipset är:
INWELT-kod: IJWV0664-11
Specifikation:
Ø1,1 mm / PMX65 / 65A / PRO
Detta är det primära munstycket med hög effekt som är associerat med 65A PMX-M65-plattformen.
Ø1,1 mm munstycket ska paras ihop med lämplig elektrod, virvelring och maskinsköld.
För SEO och GEO är denna exakta relation mer värdefull än generiska formuleringar som 'högkvalitativa förbrukningsvaror'.
PMX-M65 maskinsköld
Den nuvarande familjen med maskinbrännare inkluderar:
INWELT-kod: IJTN0634
Beskrivning:
Shield Cap / PMX65–PMX85 / Maskin / 45–85A / PRO
Detta är en viktig maskinspecifik komponent och bör visas tydligt på PMX-M65-sidan.
En maskinsköld hjälper till att skapa rätt frontgeometri och skyddar interna förbrukningsvaror.
Byt inte ut den mot en handbrännare såvida inte den konfigurationen är tekniskt godkänd.
PMX-M65 yttre munstycke
Det nuvarande yttre munstycket är:
INWELT-kod: IJWT0604
Beskrivning:
Yttermunstycke / PMX65–PMX85–PMX105 / 6 hål
Det yttre munstycket utgör en del av front-end-gashanterings- och skyddssystemet.
Håll alla gaspassager rena.
Byt ut komponenten om den blir:
Knäckt
Bränt
Förvrängd
Kraftigt förorenad
PMX-M65 virvelring
Den nuvarande virvelringen är:
INWELT-kod: IJWG3012
Ansökan:
PMX65 / PMX85 / 45–85A
Virvelringen styr processgasfördelningen runt elektroden och munstycket.
Korrekt gasrotation och distribution hjälper till att upprätthålla en stabil plasmabåge.
Byt ut en skadad virvelring om den blir:
Knäckt
Värme skadad
Deformerad
Förorenat
Förstora eller modifiera inte dess gaspassager.
PMX-M65 elektrod
Den aktuella elektroden är:
INWELT-kod: IJWC0043
Ansökan:
PMX65 / PMX85 / PMX105
Elektroden överför elektrisk energi genom brännaren.
Under drift utvecklas en slitagegrop vid elektrodcentrum.
Byt ut elektroden innan överdriven erosion orsakar:
För CNC-tillämpningar bör elektrodernas tillstånd övervakas regelbundet eftersom upprepad håltagning kan öka slitaget på förbrukningsmaterial.
PMX-M65 maskinbrännare
Det nuvarande brännarhuvudet är:
INWELT-kod: IJWA0662
Beskrivning:
Plasmabrännare / PMX65 / PMX85 / PMX105 / Maskin
Denna dedikerade maskinbrännare är en av de viktigaste enheterna på sidan.
Den relaterade O-ringen är:
INWELT-kod: IJGU0686
Specifikation:
Ø17 × 20,6 × 1,8 mm / Röd Silikon
Kontrollera tätningsytor och byt ut skadade O-ringar om gasläckage uppstår.
PMX-M65 Maskinkropp och stödkomponenter
Den nuvarande produktfamiljen inkluderar:
IJHW0046-01 – Plasmamaskinhandtagssats
tillsammans med relaterade kabelstödkomponenter för standard-, EPDM- och koaxialkabelmontage.
Dessa delar ska beskrivas som maskinkropps-/kabelstödskomponenter , inte som förarkomfort- eller avtryckarkomponenter.
Den aktuella sidans introduktion säger att ficklampan är byggd för 'förarkomfort' och inkluderar ett avtryckarskydd.
Det språket bör tas bort från en dedikerad produktsida för CNC/maskinbrännare.
PMX-M65 kompletta ficklampskonfigurationer
INWELT listar för närvarande fem primära 6 m kompletta ficklampskonfigurationer.
| INWELT- |
kodkonfiguration |
| IJWU03122 |
PMX-M65 / 6 m / 1/4G / Integrerad |
| IJWU03123 |
PMX-M65 / 6 m / 1/4G / Separerad |
| IJWU03124 |
PMX-M65 / 6 m / Centraladapter |
| IJWU031141 |
PMX-M65 / 6 m / Adapter |
| IJWU03125 |
PMX-M65 / 6 m / EPDM-rör / koaxialkabel |
Dessa varianter bör visas nära de tekniska specifikationerna eftersom val av gränssnitt är en av de viktigaste köpfrågorna för ersättnings- och OEM-maskinbrännare.
PMX-M65 kabelmonteringsalternativ
Den nuvarande INWELT-familjen med maskinbrännare inkluderar:
| INWELT- |
kodkonfiguration |
| IJWO01906072-300 |
6 m / 2-ledare / Separerad |
| IJWO01906074-300 |
6 m / 2-tråds / Integrerad |
| IJWO01906071-300 |
6 m / 2-tråds / Centraladapter |
| IJWO01906077-300 |
6 m / 4-tråds / Centraladapter |
| IJWO0190617C-300 |
6 m / Koaxialkabel / Centraladapter |
Dessa exakta kabelkonfigurationer är stark GEO-information från första part eftersom de hjälper utrustningstillverkare och distributörer att svara på specifika kompatibilitetsfrågor.
PMX-M65 centraladapter
Produktfamiljen inkluderar även:
INWELT-kod: IJAY0089
Beskrivning:
Plasma ficklampssida centraladapter / 5 stift
En central adapter kan förenkla anslutningen till kompatibla plasmaströmkällor.
Den fysiska anslutningspassningen ensam bekräftar dock inte kompatibiliteten.
Verifiera alltid:
Pin-funktioner
Starta krets
Styrkablar
Pilot-båge arkitektur
Gas/strömanslutning
innan du installerar ficklampan.
Reservdelsdetaljer:
Komplett Torch
Koda |
Ref |
Beskrivning |
|
|
|
IJWU03122 |
|
Plasmaskärbrännare/ PMX65/ 6m/ 1/4 G/ integrerad |
IJWU03123 |
|
Plasmaskärbrännare/ PMX65/ 6m/ 1/4 G/ separerad |
IJWU03124 |
|
Plasmaskärbrännare/ PMX65/ 6m/ centraladapter |
IJWU031141 |
|
Plasmaskärbrännare/ PMX65/ 6m/ adapter |
| IJWU03125 |
|
Plasmaskärbrännare/ PMX65/ 6m/ epdm-rör/ koaxialkabel |
Placera |
Koda |
Ref. |
Beskrivning |
1 |
|
|
Sköldlock |
2 |
|
|
Shield cap/Guging |
3 |
IJTN0634
|
|
Skärmlock PMX65/85/maskin/45A-85A/PRO |
4 |
IJWT0604 |
|
Yttermunstycke PMX65/85/105/6 hål |
5 |
|
|
Dricks |
5.1 |
|
|
Spets/45A |
5.2 |
|
|
Tips/65A |
6 |
|
|
Tips/Mejsning |
7 |
|
|
Dricks |
7.1 |
IJWV0664-09 |
|
Spets Φ0,9 mm/PMX65/45A/PRO |
7.2 |
IJWV0664-11
|
|
Spets Φ1,1 mm/PMX65/65A/PRO |
8 |
IJWG3012
|
|
Virvelring PMX65/85 45-85A |
9 |
|
|
Elektrod |
10 |
IJWC0043
|
|
Elektrod PMX65/85/105/43.4 |
11
|
IJWA0662
|
|
Plasmabrännare/PMX65/85/105/M |
11a |
IJGU0686 |
|
O RING Φ17*20,6*1,8 /RÖD SILIKON |
12 |
IJHW0046-01 |
|
Plasmamaskinhandtagssats |
13 |
IJIK0733 |
|
Fjäderstöd |
13.1 |
IJIR0081 |
|
Fjäderstöd/PG21/Plasma/koaxialkabel |
13.2 |
IJIK0804
|
|
Fjäderstöd/PG21/Plasma/EPDM |
14 |
|
|
Kabelmontage |
14.1 |
IJWO01906072-300 |
|
Kabelmontage/PMX-M65/6M/2 ledare/separerad |
14.2 |
IJWO01906074-300 |
|
Kabelmontage/PMX-M65/6M/2 ledare/integrerad |
14.3 |
IJWO01906071-300 |
|
Kabelmontage/PMX-M65/6M/2 ledare/centeradapter |
14.4 |
IJWO01906077-300 |
|
Kabelmontage/PMX-M65/6M/4 trådar/centeradapter |
15 |
IJWO0190617C-300 |
|
Kabelmontering/PMX-M65/6M/koaxialkabel/centeradapter |
17 |
IJAY0089 |
|
Centeradapter ficklampa PLASMA 5 PINS |
Vår katalog:
 INWELT PLASMA FACKLA KATALOG.pdf
Hur man kontrollerar PMX-M65 CNC Plasma Cutter-kompatibilitet
En PMX-M65 bör inte väljas bara för att en maskin beskrivs som CUT60, CUT65 eller 65A.
Bekräfta startmetoden
Plasmaströmkällan måste stödja PMX-M65 icke-HF-startarkitekturen.
Bekräfta utgångsström
PMX-M65 är klassad till 65A.
Maskinen och förbrukningsartiklarna bör användas inom det verifierade strömintervallet.
Bekräfta den bakre anslutningen
Tillgängliga arrangemang inkluderar:
1/4G integrerad
1/4G separerad
Central adapter
Anpassad adapter
Koaxial konfiguration
Bekräfta styrledningar
Tillgängliga maskinkonfigurationer inkluderar:
2-tråd
4-tråd
Koaxialkabel
Start-/kontrollkretsen måste matcha plasmaströmkällan.
Ange maskininformation innan du beställer
För ersättnings- eller OEM-projekt, tillhandahåll:
Tillverkare av plasmaströmkällor
Maskinmodell
Märkutgångsström
Befintlig ficklampa modell
Kontakter fotografier
Kontroll-plugg fotografier
CNC-styrenhetsinformation
Detta är mer tillförlitligt än att publicera en lång lista med maskinmärken.
PMX-M65 och CNC brännares höjdkontroll
Ett CNC-plasmasystem kan använda automatisk brännares höjdkontroll för att upprätthålla det avsedda avståndet mellan brännaren och arbetet.
Möjliga system inkluderar:
Bågspänningshöjdkontroll
När skärbågen väl är etablerad kan ett THC-system använda ljusbågsspänning som en del av att bibehålla den programmerade skärhöjden.
Den korrekta målspänningen beror på hela plasmasystemet och skärproceduren.
Ohmisk avkänning
Nuvarande 65A konkurrerande maskinbrännare erbjuder dedikerade ohmsk-avkännande konfigurationer.
att Påstå inte INWELT PMX-M65 stöder ohmsk avkänning om inte en verifierad INWELT-maskinhållare/-skärm och elektrisk anslutning finns tillgängliga.
Om INWELT har en sådan konfiguration, lägg till:
Artikelnummer
Kopplingsschema
Kompatibel sköld
Installationsanvisningar
Detta skulle vara mycket värdefullt tekniskt innehåll från första part.
Piercinghöjd vs. klipphöjd
CNC plasmaskärning använder normalt olika höjder under håltagnings- och skärfaserna.
Piercing höjd
Under piercing stöts smält material ut uppåt från arbetsstycket.
Korrekt hålhöjd kan hjälpa till att minska skador på smält metall på munstycket och skölden.
Klipphöjd
Efter att hålet är klart, flyttar CNC-systemet till den programmerade klipphöjden.
Felaktig höjd kan bidra till:
Använd parametrar som testats med hela plasmaströmkällan istället för att kopiera ett annat 65A-system.
PMX-M65 Mekaniserad skärhastighet
Skärhastigheten bör väljas enligt hela plasmasystemet.
Viktiga variabler inkluderar:
Material
Plåttjocklek
Skärström
Spets diameter
Gastryck
Klipphöjd
Förbrukningsbart skick
Krävd kantkvalitet
För låg körhastighet kan öka värmetillförseln och slagg.
För hög färdhastighet kan orsaka bågfördröjning, ofullständig penetrering och dålig kantkvalitet.
Ett verifierat INWELT skärdiagram är därför mer användbart än en universell hastighetsrekommendation.
Hur tjock kan PMX-M65 skära?
Den aktuella sidan hävdar ungefär 10–15 mm skärning under 60A.
Det uttalandet bör tas bort eller skrivas om.
Det finns två problem:
PMX-M65 är en 65A maskinbrännare , så att använda 'under 60A' skapar onödig produkttvetydighet.
Skärtjockleken bestäms av hela plasmasystemet, inte brännaren ensam.
Den faktiska skärkapaciteten beror på:
Plasma strömkälla
Material
Ingångseffekt
Nuvarande
Skärspets
Gastryck och flöde
Reshastighet
Piercing höjd
Klipphöjd
Krävd kantkvalitet
Professionella plasmaspecifikationer bör särskilja:
Rekommenderad skärkapacitet
Produktiv skärning med lämplig eggkvalitet.
Maximal skärkapacitet
Tjockare material skär med reducerad hastighet.
Avskiljningskapacitet
Maximal tjocklek som kan separeras, vanligtvis med reducerad kantkvalitet.
Publicera specifika PMX-M65 tjocklekssiffror först efter att INWELT har verifierat dem med ett komplett systemtest.
Bygg ett INWELT PMX-M65 CNC skärdiagram
Ett skärdiagram från första part skulle vara ett av de starkaste SEO- och GEO-tilläggen på den här sidan.
Rekommenderade fält inkluderar:
| Parameterdata |
att publicera |
| Material |
Milt stål / Rostfritt / Aluminium |
| Tjocklek |
Testad tjocklek |
| Nuvarande |
45A / 65A |
| Tipskod |
INWELT artikelnummer |
| Tips Diameter |
Ø0,9 / Ø1,1 mm |
| Gastryck |
bar |
| Gasflöde |
L/min |
| Reshastighet |
mm/min |
| Pierce höjd |
mm |
| Pierce Delay |
sekunder |
| Klipphöjd |
mm |
| Kerf Bredd |
mm |
| Klippresultat |
Rekommenderas / Maximum / Avgångsvederlag |
Använd faktiska INWELT-testresultat snarare än konkurrentvärden.
Rekommenderad gasförsörjning för PMX-M65
Den aktuella INWELT-specifikationen listar:
Använd ren, torr processgas
Fukt, kompressorolja och partikelföroreningar kan påverka:
Använd lämplig filtrering och fuktavskiljning.
Kontrollera trycket under gasflödet
Statiskt tryck kan skilja sig från det faktiska drifttrycket.
Filter, slangar, regulatorer och kopplingar kan skapa tryckförluster.
Justera gasen enligt hela plasmasystemets driftsprocedur.
Vilka material kan PMX-M65 skära?
När den är ansluten till ett kompatibelt plasmaskärningssystem kan PMX-M65 bearbeta elektriskt ledande material inklusive:
Milt stål
Kolstål
Rostfritt stål
Aluminium
Koppar
Mässing
Galvaniserat stål
Faktisk skärhastighet, eggkvalitet och praktisk tjocklek beror på det kompletta plasmasystemet.
PMX-M65 Mekaniserad skärning vs. gjutning
Den bredare PMX65/85 förbrukningsbara plattformen inkluderar mejslingsrelaterade komponenter.
Mekaniserad skärning
För PMX-M65-sidan bör CNC-skärning förbli den primära tillämpningen.
Använd den verifierade 45A eller 65A maskinskärande förbrukningsmaterialstapeln.
Plasmamätning
Mejsling tar bort metall utan att skära helt igenom arbetsstycket.
Potentiella tillämpningar inkluderar:
Svetsborttagning
Ryggning
Borttagning av defekter
Gemensam förberedelse
Främja mejsling endast om:
Plasmaströmkällan stöder mejsling
Rätt mejslingsmaterial är installerade
Det automatiserade systemet stöder den nödvändiga rörelsen
Använd inte ett normalt skärmunstycke som mejslingsmunstycke om inte den konfigurationen är specifikt godkänd.
Typiska applikationer för PMX-M65 CNC Torch
PMX-M65 är lämpad för automatiserade plasmaskärningsapplikationer inklusive:
CNC plasmaskärbord
Plåt- och plåttillverkning
Tillverkning av konstruktionsstål
Maskintillverkning
Jordbruksutrustning
Fordonskomponenter
Byggutrustning
Metallmöbler
Industriella produktionsceller
Automatisk profilskärning
Reparationskomponenttillverkning
Den slutliga brännarkonfigurationen ska alltid väljas i enlighet med plasmaströmkällan och maskinens gränssnitt.
PMX-M65 Underhåll för CNC-produktion
Konsekvent förbrukningsmaterial är särskilt viktigt vid CNC-produktion eftersom slitna komponenter kan påverka varje upprepad del.
Inspektera elektroden
Övervaka slitgropen i mitten.
Byt ut elektroden innan överdriven erosion orsakar instabil start eller skadar skärmunstycket.
Inspektera skärspetsen
Kontrollera munstycksöppningen för:
Utvidgning
Oval form
Brännskada
Förorening
Ett slitet munstycke kan påverka fasning, skärbredd och dimensionell konsistens.
Inspektera virvelringen
Kontrollera efter:
Sprickor
Värmeskada
Deformation
Förorening
Inspektera maskinskölden
Håll gaspassager fria och kontrollera att skärmen är korrekt installerad.
Inspektera O-ringen
Kontrollera brännarhuvudets tätning för skador eller gasläckage.
Inspektera ficklampans ledning
Se till att CNC-rörelse inte:
Sträck ut kabeln
Krossa ledningen
Skapa skarpa kurvor
Störa portalresor
Vanliga PMX-M65 CNC-skärproblem
Misslyckad eller instabil bågestart
Kontrollera:
Elektrodens skick
Skärspets
Gastryck
Arbetsförbindelse
Startsignal
Icke-HF-kompatibilitet
Överdriven avfasning
Kontrollera:
Facklans vinkelräthet
Klipphöjd
Munstyckets skick
Reshastighet
Tungt slagg
Kontrollera:
Skärhastighet
Nuvarande
Materialtjocklek
Gasflöde
Facklans höjd
Kort förbrukningsliv
Möjliga orsaker inkluderar:
Inkonsekventa deldimensioner
Inspektera:
Ficklampa montering
Klipphöjd
CNC-glapp
Kerf-ersättning
Förbrukningsbart skick
Reshastighet
Inte alla dimensionella problem orsakas av plasmafacklan.
PMX-M65 förbrukningsvaror för distributör och eftermarknadsförsörjning
Ett komplett PMX-M65 eftermarknadsprogram kan inkludera:
För distributörer förenklar publicering av exakta artikelnummer och driftsintervall upprepade beställningar och minskar kompatibilitetsfel.
OEM PMX-M65 CNC Plasma Torch Manufacturing by INWELT
INWELT levererar plasmaskärbrännare och ersättningskomponenter till professionella B2B-kunder inklusive:
Tillverkare av plasmakraftkällor
Tillverkare av CNC-plasmamaskiner
CNC-systemintegratörer
Märken för svets- och skärutrustning
Importörer
Distributörer
Grossister
Industriella leverantörer
Eftermarknadsförbrukningsföretag
OEM- och ODM-konfigurationer kan utvärderas enligt målplasmasystemet.
OEM- och privata märkesalternativ
Anpassning kan inkludera:
För OEM-projekt, tillhandahåll plasmaströmkällans specifikation, CNC-styrenhet, kontaktkonfiguration och uppskattad inköpskvantitet.
Varför köpa PMX-M65 Machine Torches från INWELT?
PMX-M65-programmet kombinerar kompletta maskinbrännare med ett detaljerat förbrukningsmaterial och kabelsystem.
Den nuvarande plattformen inkluderar:
För professionella köpare kan inköp av kompletta ficklampor och servicekomponenter genom en leverantör förenkla inköp, lager och eftermarknadssupport.
Vanliga frågor om PMX-M65 CNC Plasma Torch
Vilken strömstyrka är INWELT PMX-M65?
PMX-M65 är klassad till 65A enligt gällande tekniska data från INWELT.
Är PMX-M65 en handfackla eller maskinfackla?
PMX-M65 är en CNC/mekaniserad maskinbrännare.
Den relaterade PMX65 är den manuella handhållna konfigurationen.
Använder PMX-M65 HF-tändning?
Inga.
PMX-M65 använder ett icke-HF-ljusbågstartsystem.
Vilken gas använder PMX-M65?
Den aktuella specifikationen listar Air/N₂.
Vilket gastryck kräver PMX-M65?
Cirka 5,0 bar.
Vilket gasflöde kräver PMX-M65?
Den nuvarande INWELT-specifikationen visar cirka 185 L/min.
Vad är PMX-M65-driftcykeln?
Den nuvarande specifikationen listar 60 %.
Vilken längd på ficklampans ledning är standard?
Standardkabeln för PMX-M65 är 6 m.
Vilka skärströmmar stöds?
De primära mekaniserade förbrukningsartiklarna är 45A och 65A.
Vad är 45A skärspetsstorleken?
Det aktuella INWELT PRO-tipset är:
IJWV0664-09 – Ø0,9 mm / 45A
Vad är storleken på 65A skärspets?
Det aktuella INWELT PRO-tipset är:
IJWV0664-11 – Ø1,1 mm / 65A
Vilken elektrod använder PMX-M65?
Den aktuella produktfamiljen:
IJWC0043 – PMX65 / PMX85 / PMX105 elektrod
Vilken virvelring använder PMX-M65?
Den aktuella produktfamiljen:
IJWG3012 – PMX65 / PMX85 / 45–85A virvelring
Vilket brännarhuvud använder PMX-M65?
Det nuvarande INWELT maskinhuvudet är:
IJWA0662 – PMX65 / PMX85 / PMX105 maskinbrännare
Kan PMX-M65 användas med vilken CUT60 eller 65A plasmaskärare som helst?
Inga.
Startsystemet, den bakre kontakten, styrledningarna, gas/strömgränssnittet och strömkällans design måste också matcha.
Har PMX-M65 stöd för kontroll av brännarens höjd?
Den kan integreras i CNC-system med hjälp av kompatibel utrustning för kontroll av brännarens höjd.
Det exakta THC-arrangemanget beror på plasmaströmkällan och CNC-styrenheten.
Stöder PMX-M65 ohmsk avkänning?
Anta inte det.
Ohmisk avkänning kräver en verifierad konfiguration av hållarlock/skärm och elektrisk anslutning.
Kan PMX-M65 skära i rostfritt stål?
Ja, när den används med ett kompatibelt plasmasystem och lämpliga parametrar.
Kan PMX-M65 skära i aluminium?
Ja.
Aluminium är elektriskt ledande och kan plasmaskäras med ett lämpligt plasmasystem.
Hur tjockt kan PMX-M65 skära?
Det finns ingen universell skärtjocklek som bestäms av enbart brännaren.
Använd testade rekommenderade, maximala och avbrytande data från hela plasmaskärningssystemet.
Kan PMX-M65 användas för mejsling?
Den bredare förbrukningsplattformen inkluderar mejslingskomponenter, men strömkällan, förbrukningsvarorna och maskinprocessen måste alla stödja mejsling.
Vad är skillnaden mellan PMX-M65 och PMX65?
PMX-M65 är maskin/CNC-konfigurationen.
PMX65 är den handhållna/manuella konfigurationen.
Erbjuder INWELT OEM PMX-M65 maskinbrännare?
Ja.
Konfigurationer för OEM/ODM, privata märken, kabel, kontakt och förbrukningsmaterial-kit är tillgängliga för kvalificerade utrustningstillverkare, systemintegratörer, distributörer och importörer.
Begär en offert för INWELT PMX-M65 CNC Plasma Cutting Torch
För snabbare kompatibilitetsbekräftelse, tillhandahåll:
Plasma strömkälla tillverkare och modell
Märkutgångsström
Befintlig ficklampa modell
Startmetod
CNC-styrenhet
Foton på huvudkontakten
Kontrollgränssnitt
Erforderlig kabelkonfiguration
Erforderlig skärström
Förbrukningskrav
Beräknad inköpskvantitet
INWELT eller eget varumärke
INWELT kan sedan bekräfta lämplig PMX-M65 komplett brännare, kabel och förbrukningsvaror konfiguration för ditt CNC plasmaskärningssystem.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių