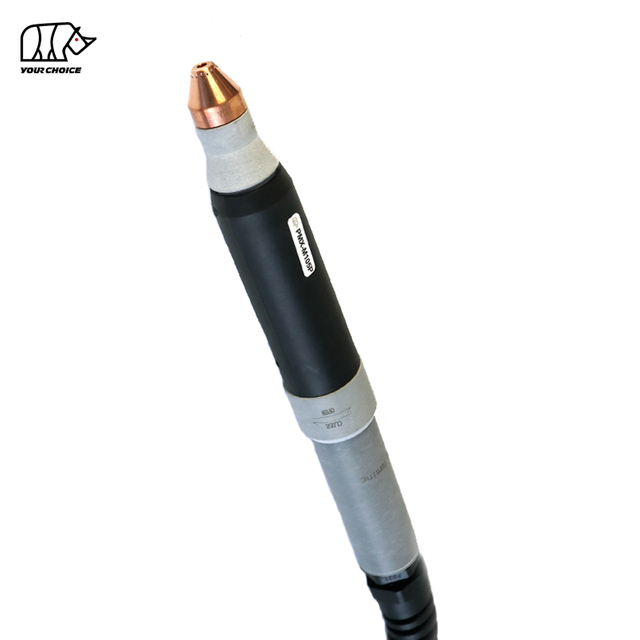
65A Nicht-HF-CNC-Plasmaschneidbrenner für maschinelles Schneiden
Der INWELT PMX-M65 ist ein luftgekühlter CNC- und mechanisierter Plasmaschneidbrenner, der für automatisierte Plasmatische, Profilschneidemaschinen und industrielle Metallschneidesysteme entwickelt wurde.
Der PMX-M65 hat eine Nennleistung von 65 A bei einem Arbeitszyklus von 60 % und verwendet ein nicht hochfrequentes Lichtbogenstartsystem.
Die aktuelle technische Konfiguration von INWELT umfasst:
65A Nennstrom
60 % Einschaltdauer
Luft/N₂-Prozessgas
Nicht-HF-Lichtbogenzündung
Ca. 5,0 bar Gasdruck
Ca. 185 l/min Gasdurchfluss
Ca. 60 Sekunden empfohlener Nachfluss
Standardmäßiges 6-m-Brennerkabel
Konfigurationen mit 45A- und 65A-Schneidverschleißteilen
Es stehen mehrere rückseitige Anschluss- und Kabelanordnungen zur Verfügung, darunter integrierte, getrennte, Zentraladapter-, kundenspezifische Adapter- und Koaxialkonfigurationen.
Der PMX-M65 sollte speziell als Maschinen-/CNC-Version getrennt vom Handplasmabrenner PMX65 positioniert werden.
INWELT PMX-M65 Technische Spezifikationen
| Spezifikation |
INWELT PMX-M65 |
| Produkttyp |
CNC-/mechanisierter Plasmaschneidbrenner |
| Modell |
PMX-M65 |
| Marke |
INWELT |
| Nennstrom |
65 A |
| Arbeitszyklus |
60 % |
| Kühlung / Prozessgas |
Luft / N₂ |
| Lichtbogenstart |
Nicht-HF |
| Gasdruck |
Ca. 5,0 bar |
| Gasfluss |
Ca. 185 l/min |
| Empfohlener Nachfluss |
Ca. 60 Sekunden |
| Standardleitungslänge |
6 m |
| Betrieb |
CNC / mechanisiert |
| Wichtigste Schneidverbrauchsmaterialien |
45A / 65A |
| Spitzengrößen |
Ø0,9 mm / Ø1,1 mm |
| Anschlussoptionen |
Integrierter / getrennter / zentraler Adapter / kundenspezifischer Adapter |
| Kabeloptionen |
Standard / Koaxial |
| OEM/ODM |
Verfügbar |
| Private Label |
Verfügbar |
Bestätigen Sie vor der Bestellung die Plasmastromquelle, den Nennstrom, das Nicht-HF-Startsystem, den hinteren Anschluss, die Steuerverkabelung und die CNC-Schnittstelle.
PMX-M65-Maschinenbrenner vs. PMX65-Handbrenner
PMX-M65 und PMX65 sollten als zwei separate Produkteinheiten behandelt werden.
| Funktion |
PMX-M65 |
PMX65 |
| Betrieb |
CNC / mechanisiert |
Manuell / Handheld |
| Fackelgeometrie |
Maschinen-Brenner-Konfiguration |
Handbrenner |
| Starten Sie die Steuerung |
Maschinengesteuert |
Bedienerauslöser |
| Montage |
Fester CNC-Halter |
Handheld |
| Brennerhöhe |
CNC/THC-gesteuert |
Bedienergesteuert |
| Primäre Anwendung |
Automatisiertes Schneiden |
Manuelles Schneiden |
Einige Elektroden, Wirbelringe und andere Front-End-Komponenten können von verwandten PMX-Plattformen gemeinsam genutzt werden.
Die kompletten Brennerbaugruppen, Maschinenköpfe, Griffe und Kabelanordnungen sollten jedoch nicht automatisch als austauschbar behandelt werden.
Verwenden Sie für die interne Verlinkung beschreibende Anker wie:
PMX-M65 CNC-Plasmaschneidbrenner
Und
Manueller Plasmaschneidbrenner PMX65
anstatt „PMX65“ für beide Produkte zu verwenden.
Warum einen speziellen 65-A-Maschinenbrenner zum CNC-Schneiden verwenden?
Eine CNC-Plasmaanlage erfordert mehr als einen lichtbogenfähigen Brenner.
Der Maschinenbrenner muss eine wiederholbare Geometrie, eine stabile Montage und eine zuverlässige Kommunikation mit der Plasmastromquelle aufweisen.
Gerade und stabile Maschinenbrennergeometrie
Ein fester Maschinenbrenner ermöglicht dem CNC-System Folgendes:
Rechtwinkligkeit des Brenners
Wiederholbare Lochposition
Kontrollierte Schnitthöhe
Stabile Schnittfuge
Konsistente Schnittrichtung
Wiederholbare Teilegeometrie
Maschinengesteuerte Startsequenz
Der Plasmazyklus wird von der Maschine und nicht von einem herkömmlichen Handauslöser gesteuert.
Ein typischer Prozess umfasst:
Brennerpositionierung
Erkennung der Anfangshöhe
Plasmastart
Piercing
Schnittbewegung
Einstellung der Brennerhöhe
Lichtbogenstopp
Wiederholbare Produktion
Wenn Montage, Verbrauchsmaterialien, Strom, Gasfluss und Schneidparameter kontrolliert bleiben, kann ein Maschinenbrenner eine wiederholgenauere Produktion ermöglichen als manuelles Schneiden.
So funktioniert das Non-HF-Plasmasystem PMX-M65
Der PMX-M65 arbeitet als Teil eines kompletten Plasmaschneidsystems bestehend aus:
Nicht-HF-Lichtbogenstart
Der PMX-M65 verwendet ein Nicht-Hochfrequenz-Startsystem.
Es ist nicht auf eine herkömmliche HF-Zündschaltung angewiesen.
Die Plasmastromquelle muss daher eine kompatible Nicht-HF-Startarchitektur verwenden.
Ersetzen Sie einen HF-Maschinenbrenner nicht nur deshalb durch den PMX-M65, weil beide Produkte eine ähnliche Stromstärke oder einen ähnlichen Anschluss haben.
Plasmabogenbildung
Luft oder Stickstoff dringt in den Brenner ein und strömt durch die Elektrode, den Wirbelring und die Düse.
Elektrische Energie ionisiert das Prozessgas und erzeugt einen Hochtemperatur-Plasmalichtbogen.
Die Schneiddüse verengt den Plasmastrom, sodass der konzentrierte Lichtbogen elektrisch leitendes Metall schmilzt, während das Gas geschmolzenes Material aus der Schnittfuge entfernt.
Nachströmungskühlung
Die aktuelle INWELT-Spezifikation empfiehlt eine Nachströmung von ca. 60 Sekunden.
Der kontinuierliche Gasfluss trägt dazu bei, Restwärme vom Brennerkopf und den Verschleißteilen am vorderen Ende abzuführen, nachdem der Schneidlichtbogen stoppt.
Lassen Sie den normalen Nachflusszyklus wann immer möglich zu Ende laufen.
Warum Nicht-HF-Starten in CNC-Anwendungen wichtig sind
CNC-Schneidetische enthalten elektronische Steuerungen, Motorantriebe, Höhenkontrollsysteme und Kommunikationskabel rund um den Plasmaprozess.
Ein Nicht-HF-System vermeidet den herkömmlichen Hochfrequenz-Zündkreis, der von einigen älteren Plasmaplattformen verwendet wird.
Nicht-HF bedeutet jedoch nicht, dass es universell kompatibel ist.
Folgendes muss noch übereinstimmen:
Plasma-Stromquelle
Architektur starten
Pilotlichtbogenschaltung
Hinterer Anschluss
Start-/Steuerverkabelung
CNC-Schnittstelle
Gasbedarf
Die richtige Behauptung lautet daher:
PMX-M65 ist für kompatible nicht-HF-mechanisierte Plasmasysteme konzipiert.
PMX-M65 45A und 65A Verschleißteile für maschinelles Schneiden
Die Verbrauchsmaterialplattform PMX-M65 unterstützt sowohl 45-A- als auch 65-A-Schneidkonfigurationen.
Dies ist nützlich, da ein 65-A-Plasmasystem nicht immer mit maximalem Strom betrieben werden muss.
45A-Schneidkonfiguration
Die 45-A-Konfiguration kann für Anwendungen mit geringerem Strom verwendet werden, wenn sie von der Plasma-Stromquelle unterstützt wird.
Mögliche Vorteile sind:
65A-Schneidkonfiguration
Die 65-A-Konfiguration ist für das Schneiden mit höherer Leistung nahe der Nennkapazität des PMX-M65 vorgesehen.
Düse, Schirm, Elektrode und Wirbelring sollten auf den gewählten Prozess abgestimmt sein.
Betreiben Sie eine 45-A-Düse nicht mit 65 A, es sei denn, die spezifische Verbrauchsmaterialkombination ist für diesen Strom zugelassen.
PMX-M65 45A Schneidspitze
Die aktuelle INWELT PRO Schneidspitze ist:
INWELT-Code: IJWV0664-09
Spezifikation:
Ø0,9 mm / PMX65 / 45A / PRO
Diese Düse sollte mit dem entsprechenden Maschinenbrenner-Verbrauchsmaterialstapel verwendet werden.
Bevor Sie eine vollständige 45A-Schnitttabelle veröffentlichen, überprüfen Sie Folgendes:
PMX-M65 65A Schneidspitze
Der aktuelle 65A PRO-Tipp lautet:
INWELT-Code: IJWV0664-11
Spezifikation:
Ø1,1 mm / PMX65 / 65A / PRO
Dies ist die primäre Hochleistungsdüse der 65A PMX-M65-Plattform.
Die Ø1,1-mm-Düse sollte mit der entsprechenden Elektrode, dem Wirbelring und dem Maschinenschutz gepaart werden.
Für SEO und GEO ist genau dieser Zusammenhang wertvoller als generische Formulierungen wie „hochwertige Verbrauchsmaterialien“.
PMX-M65 Maschinenschild
Die aktuelle Familie der Maschinenbrenner-Verschleißteile umfasst:
INWELT-Code: IJTN0634
Beschreibung:
Schirmkappe / PMX65–PMX85 / Maschine / 45–85A / PRO
Dies ist eine wichtige maschinenspezifische Komponente und sollte prominent auf der PMX-M65-Seite angezeigt werden.
Ein Maschinenschutz hilft dabei, die richtige Frontend-Geometrie festzulegen und schützt interne Verbrauchsmaterialien.
Ersetzen Sie es nicht durch einen Handbrennerschutz, es sei denn, diese Konfiguration ist technisch zugelassen.
PMX-M65 Außendüse
Die aktuelle Außendüse ist:
INWELT-Code: IJWT0604
Beschreibung:
Außendüse / PMX65–PMX85–PMX105 / 6 Löcher
Die Außendüse ist Teil des Front-End-Gasmanagement- und Schutzsystems.
Halten Sie alle Gaskanäle sauber.
Ersetzen Sie die Komponente, wenn Folgendes auftritt:
Gebrochen
Verbrannt
Verzerrt
Stark kontaminiert
PMX-M65 Wirbelring
Der aktuelle Wirbelring ist:
INWELT-Code: IJWG3012
Anwendung:
PMX65 / PMX85 / 45–85A
Der Wirbelring steuert die Prozessgasverteilung um Elektrode und Düse.
Die richtige Rotation und Verteilung des Gases trägt zur Aufrechterhaltung eines stabilen Plasmalichtbogens bei.
Ersetzen Sie einen beschädigten Wirbelring, wenn Folgendes auftritt:
Gebrochen
Hitze beschädigt
Deformiert
Kontaminiert
Vergrößern oder modifizieren Sie die Gaskanäle nicht.
PMX-M65-Elektrode
Die aktuelle Elektrode ist:
INWELT-Code: IJWC0043
Anwendung:
PMX65 / PMX85 / PMX105
Die Elektrode überträgt elektrische Energie durch den Brenner.
Während des Betriebs bildet sich in der Elektrodenmitte eine Verschleißgrube.
Ersetzen Sie die Elektrode, bevor übermäßige Erosion Folgendes verursacht:
Instabiler Lichtbogenstart
Reduzierte Schnittkonsistenz
Beschleunigter Düsenverschleiß
Fehlgeschlagene Starts
Bei CNC-Anwendungen sollte der Elektrodenzustand regelmäßig überwacht werden, da wiederholtes Einstechen den Verschleiß der Verschleißteile erhöhen kann.
PMX-M65 Maschinenbrennerkopf
Der aktuelle Maschinenbrennerkopf ist:
INWELT-Code: IJWA0662
Beschreibung:
Plasmabrennerkopf / PMX65 / PMX85 / PMX105 / Maschine
Diese spezielle Maschinenbrennerkomponente ist eine der wichtigsten Einheiten auf der Seite.
Der zugehörige O-Ring ist:
INWELT-Code: IJGU0686
Spezifikation:
Ø17 × 20,6 × 1,8 mm / Rotes Silikon
Überprüfen Sie die Dichtflächen und ersetzen Sie beschädigte O-Ringe, wenn Gas austritt.
PMX-M65 Maschinenkörper und Stützkomponenten
Zur aktuellen Produktfamilie gehören:
IJHW0046-01 – Plasmamaschinen-Griffsatz
zusammen mit zugehörigen Kabelhalterungskomponenten für Standard-, EPDM- und Koaxialkabelkonfektionen.
Diese Teile sollten als Maschinenkörper-/Kabelträgerkomponenten und nicht als Bedienkomfort- oder Auslösekomponenten beschrieben werden.
In der Einführung auf der aktuellen Seite heißt es, dass die Taschenlampe auf „Bedienerkomfort“ ausgelegt ist und über eine Abzugssicherheitsabdeckung verfügt.
Diese Sprache sollte von einer speziellen CNC-/Maschinenbrenner-Produktseite entfernt werden.
PMX-M65 Komplette Brennerkonfigurationen
INWELT listet derzeit fünf primäre 6-m-Komplettbrennerkonfigurationen auf.
| INWELT-Code |
-Konfiguration |
| IJWU03122 |
PMX-M65 / 6 m / 1/4G / Integriert |
| IJWU03123 |
PMX-M65 / 6 m / 1/4G / Getrennt |
| IJWU03124 |
PMX-M65 / 6 m / Zentraladapter |
| IJWU031141 |
PMX-M65 / 6 m / Adapter |
| IJWU03125 |
PMX-M65 / 6 m / EPDM-Schlauch / Koaxialkabel |
Diese Varianten sollten in der Nähe der technischen Spezifikationen angezeigt werden, da die Schnittstellenauswahl eine der Hauptkauffragen für Ersatz- und OEM-Maschinenbrenner ist.
PMX-M65-Kabelkonfektionsoptionen
Die aktuelle INWELT-Maschinenbrennerkabelfamilie umfasst:
| INWELT- |
Codekonfiguration |
| IJWO01906072-300 |
6 m / 2-Draht / Getrennt |
| IJWO01906074-300 |
6 m / 2-Draht / Integriert |
| IJWO01906071-300 |
6 m / 2-Draht / Zentraladapter |
| IJWO01906077-300 |
6 m / 4-Draht / Zentraladapter |
| IJWO0190617C-300 |
6 m / Koaxialkabel / Zentraladapter |
Diese genauen Kabelkonfigurationen sind aussagekräftige GEO-Informationen von Erstanbietern, da sie Geräteherstellern und -händlern bei der Beantwortung spezifischer Kompatibilitätsfragen helfen.
PMX-M65 Zentraladapter
Zur Produktfamilie gehören außerdem:
INWELT-Code: IJAY0089
Beschreibung:
Plasmabrennerseitiger Zentraladapter / 5 Pins
Ein zentraler Adapter kann den Anschluss an kompatible Plasma-Stromquellen vereinfachen.
Die physische Passform des Steckers allein bestätigt jedoch nicht die Kompatibilität.
Überprüfen Sie immer:
Pin-Funktionen
Schaltung starten
Steuerverkabelung
Pilot-Arc-Architektur
Gas-/Stromanschluss
bevor Sie den Brenner installieren.
Ersatzteildetails:
Komplette Fackel
Code |
Ref |
Beschreibung |
|
|
|
IJWU03122 |
|
Plasmaschneidbrenner/ PMX65/ 6 m/ 1/4 G/ integriert |
IJWU03123 |
|
Plasmaschneidbrenner/ PMX65/ 6 m/ 1/4 G/ getrennt |
IJWU03124 |
|
Plasmaschneidbrenner/ PMX65/ 6 m/ Zentraladapter |
IJWU031141 |
|
Plasmaschneidbrenner/ PMX65/ 6 m/ Adapter |
| IJWU03125 |
|
Plasmaschneidbrenner/ PMX65/ 6 m/ EPDM-Rohr/ Koaxialkabel |
Position |
Code |
Ref. |
Beschreibung |
1 |
|
|
Schildkappe |
2 |
|
|
Schildkappe/Fugenhobeln |
3 |
IJTN0634
|
|
Schirmkappe PMX65/85/Maschine/45A-85A/PRO |
4 |
IJWT0604 |
|
Außendüse PMX65/85/105/6 Löcher |
5 |
|
|
Tipp |
5.1 |
|
|
Spitze/45A |
5.2 |
|
|
Spitze/65A |
6 |
|
|
Spitze/Fugenhobeln |
7 |
|
|
Tipp |
7.1 |
IJWV0664-09 |
|
Spitze Φ0,9 mm/PMX65/45A/PRO |
7.2 |
IJWV0664-11
|
|
Spitze Φ1,1 mm/PMX65/65A/PRO |
8 |
IJWG3012
|
|
Wirbelring PMX65/85 45-85A |
9 |
|
|
Elektrode |
10 |
IJWC0043
|
|
Elektrode PMX65/85/105/43,4 |
11
|
IJWA0662
|
|
Plasmabrennerkopf/PMX65/85/105/M |
11a |
IJGU0686 |
|
O-RING Φ17*20,6*1,8 /ROTES SILIKON |
12 |
IJHW0046-01 |
|
Griffsatz für Plasmamaschinen |
13 |
IJIK0733 |
|
Federunterstützung |
13.1 |
IJIR0081 |
|
Federunterstützung/PG21/Plasma/Koaxialkabel |
13.2 |
IJIK0804
|
|
Federunterstützung/PG21/Plasma/EPDM |
14 |
|
|
Kabelkonfektionierung |
14.1 |
IJWO01906072-300 |
|
Kabelkonfektion/PMX-M65/6M/2 Adern/getrennt |
14.2 |
IJWO01906074-300 |
|
Kabelkonfektion/PMX-M65/6M/2 Adern/integriert |
14.3 |
IJWO01906071-300 |
|
Kabelsatz/PMX-M65/6M/2 Drähte/Mitteladapter |
14.4 |
IJWO01906077-300 |
|
Kabelsatz/PMX-M65/6M/4 Drähte/Mitteladapter |
15 |
IJWO0190617C-300 |
|
Kabelsatz/PMX-M65/6M/Koaxialkabel/Mitteladapter |
17 |
IJAY0089 |
|
Zentraladapter Brennerseite PLASMA 5 PINS |
Unser Katalog:
 INWELT PLASMA-BRENNERKATALOG.pdf
So überprüfen Sie die Kompatibilität des CNC-Plasmaschneiders PMX-M65
Eine PMX-M65 sollte nicht einfach deshalb ausgewählt werden, weil eine Maschine als CUT60, CUT65 oder 65A beschrieben wird.
Bestätigen Sie die Startmethode
Die Plasmastromquelle muss die Nicht-HF-Startarchitektur PMX-M65 unterstützen.
Bestätigen Sie den Ausgangsstrom
Der PMX-M65 ist für ausgelegt 65 A .
Die Maschine und die Verbrauchsmaterialien sollten innerhalb des überprüften Strombereichs betrieben werden.
Bestätigen Sie die hintere Verbindung
Zu den verfügbaren Arrangements gehören:
Bestätigen Sie die Steuerverkabelung
Zu den verfügbaren Maschinenkonfigurationen gehören:
2-Draht
4-Draht
Koaxialkabel
Der Start-/Steuerkreis muss zur Plasmastromquelle passen.
Geben Sie vor der Bestellung Maschineninformationen an
Für Ersatz- oder OEM-Projekte stellen Sie Folgendes bereit:
Hersteller von Plasma-Stromquellen
Maschinenmodell
Nennausgangsstrom
Vorhandenes Taschenlampenmodell
Anschlussfotos
Fotos vom Steuerstecker
Informationen zur CNC-Steuerung
Dies ist zuverlässiger als die Veröffentlichung einer langen Liste von Maschinenmarken.
PMX-M65 und CNC-Brennerhöhensteuerung
Ein CNC-Plasmasystem kann eine automatische Brennerhöhensteuerung verwenden, um den vorgesehenen Abstand zwischen Brenner und Werkstück einzuhalten.
Mögliche Systeme sind:
Lichtbogenspannungs-Höhensteuerung
Sobald der Schneidlichtbogen hergestellt ist, kann ein THC-System die Lichtbogenspannung zur Aufrechterhaltung der programmierten Schnitthöhe nutzen.
Die richtige Zielspannung hängt von der gesamten Plasmaanlage und dem Schneidvorgang ab.
Ohmsche Messung
Aktuelle 65-A-Maschinenbrennersysteme von Mitbewerbern bieten spezielle Konfigurationen zur ohmschen Erfassung.
Behaupten Sie nicht , dass der INWELT PMX-M65 die Ohmsche Messung unterstützt, es sei denn, eine verifizierte INWELT-Maschinenhaltekappe/-abschirmung und ein elektrischer Anschluss sind verfügbar.
Wenn INWELT eine solche Konfiguration hat, fügen Sie hinzu:
Teilenummer
Schaltplan
Kompatibles Schild
Installationsanleitung
Dabei handelt es sich um äußerst wertvolle technische Erstanbieterinhalte.
Piercinghöhe vs. Schnitthöhe
Beim CNC-Plasmaschneiden werden während der Loch- und Schneidphase normalerweise unterschiedliche Höhen verwendet.
Piercinghöhe
Beim Einstechen wird geschmolzenes Material nach oben aus dem Werkstück herausgeschleudert.
Die richtige Einstichhöhe kann dazu beitragen, Schäden an Düse und Schutzschild durch geschmolzenes Metall zu reduzieren.
Schnitthöhe
Nachdem der Lochvorgang abgeschlossen ist, bewegt sich das CNC-System auf die programmierte Schnitthöhe.
Eine falsche Höhe kann dazu beitragen:
Verwenden Sie Parameter, die mit der kompletten Plasma-Stromquelle getestet wurden, anstatt ein anderes 65-A-System zu kopieren.
PMX-M65 Mechanisierte Schnittgeschwindigkeit
Die Schnittgeschwindigkeit sollte entsprechend dem gesamten Plasmasystem ausgewählt werden.
Zu den wichtigen Variablen gehören:
Eine zu langsame Fahrgeschwindigkeit kann den Wärmeeintrag und die Krätze erhöhen.
Eine zu hohe Vorschubgeschwindigkeit kann zu Lichtbogenverzögerung, unvollständigem Einbrand und schlechter Kantenqualität führen.
Eine geprüfte INWELT-Schnitttabelle ist daher sinnvoller als eine universelle Geschwindigkeitsempfehlung.
Wie dick kann der PMX-M65 schneiden?
Auf der aktuellen Seite wird ein Schnitt von ca. 10–15 mm bei 60 A angegeben.
Diese Aussage sollte entfernt oder umgeschrieben werden.
Es gibt zwei Probleme:
PMX-M65 ist ein 65-A-Maschinenbrenner , daher führt die Verwendung von „unter 60 A“ zu unnötigen Produktunklarheiten.
Die Schnittdicke wird durch das gesamte Plasmasystem bestimmt, nicht nur durch den Brenner.
Die tatsächliche Schneidleistung hängt ab von:
Professionelle Plasmaspezifikationen sollten Folgendes unterscheiden:
Empfohlene Schnittkapazität:
Produktives Schneiden mit geeigneter Kantenqualität.
Maximale Schnittleistung.
Dickeres Material wird bei reduzierter Geschwindigkeit geschnitten.
Trennvermögen
Maximale Dicke, die getrennt werden kann, meist mit verminderter Kantenqualität.
Veröffentlichen Sie spezifische PMX-M65-Dickenwerte erst, nachdem INWELT diese durch einen vollständigen Systemtest verifiziert hat.
Erstellen Sie eine INWELT PMX-M65 CNC-Schnitttabelle
Eine Schnitttabelle eines Erstanbieters wäre eine der stärksten SEO- und GEO-Ergänzungen auf dieser Seite.
Zu den empfohlenen Feldern gehören:
| Parameterdaten |
Zu veröffentlichende |
| Material |
Weichstahl / Edelstahl / Aluminium |
| Dicke |
Geprüfte Dicke |
| Aktuell |
45A / 65A |
| Trinkgeldcode |
INWELT-Teilenummer |
| Spitzendurchmesser |
Ø0,9 / Ø1,1 mm |
| Gasdruck |
Bar |
| Gasfluss |
L/min |
| Reisegeschwindigkeit |
mm/min |
| Pierce-Höhe |
mm |
| Pierce-Verzögerung |
Sekunden |
| Schnitthöhe |
mm |
| Schnittfugenbreite |
mm |
| Schnittergebnis |
Empfohlen / Maximum / Abfindung |
Verwenden Sie tatsächliche INWELT-Testergebnisse anstelle der Cut-Chart-Werte der Wettbewerber.
Empfohlene Gasversorgung für den PMX-M65
Die aktuelle INWELT-Spezifikation listet auf:
Verwenden Sie sauberes, trockenes Prozessgas
Feuchtigkeit, Kompressoröl und Partikelverschmutzung können sich negativ auf Folgendes auswirken:
Verwenden Sie eine geeignete Filterung und Feuchtigkeitsabscheidung.
Überprüfen Sie den Druck während des Gasflusses
Der statische Druck kann vom tatsächlichen Betriebsdruck abweichen.
Filter, Schläuche, Regler und Armaturen können zu Druckverlusten führen.
Passen Sie das Gas entsprechend dem Betriebsablauf des gesamten Plasmasystems an.
Welche Materialien kann der PMX-M65 schneiden?
Bei Anschluss an ein kompatibles Plasmaschneidsystem kann der PMX-M65 elektrisch leitfähige Materialien verarbeiten, darunter:
Weicher Stahl
Kohlenstoffstahl
Edelstahl
Aluminium
Kupfer
Messing
Verzinkter Stahl
Die tatsächliche Schnittgeschwindigkeit, Kantenqualität und praktische Dicke hängen vom kompletten Plasmasystem ab.
PMX-M65 Mechanisiertes Schneiden vs. Fugenhobeln
Die breitere PMX65/85-Verschleißteilplattform umfasst Komponenten für das Fugenhobeln.
Mechanisiertes Schneiden
Für die PMX-M65-Seite sollte das CNC-Schneiden die Hauptanwendung bleiben.
Verwenden Sie den geprüften 45-A- oder 65-A-Verschleißteilstapel für maschinelles Schneiden.
Plasma-Fugenhobeln
Beim Fugenhobeln wird Metall entfernt, ohne das Werkstück vollständig zu durchschneiden.
Mögliche Anwendungen sind:
Schweißnahtentfernung
Hinterstechen
Mängelbeseitigung
Gemeinsame Vorbereitung
Fördern Sie das Fugenhobeln nur, wenn:
Die Plasmastromquelle unterstützt das Fugenhobeln
Die richtigen Fugenhobel-Verbrauchsmaterialien sind installiert
Das automatisierte System unterstützt die erforderliche Bewegung
Verwenden Sie keine normale Schneiddüse als Fugenhobeldüse, es sei denn, diese Konfiguration ist ausdrücklich genehmigt.
Typische Anwendungen für den PMX-M65 CNC-Brenner
Der PMX-M65 eignet sich für automatisierte Plasmaschneidanwendungen, darunter:
CNC-Plasmaschneidtische
Blech- und Plattenherstellung
Baustahlherstellung
Maschinenbau
Landwirtschaftliche Ausrüstung
Automobilkomponenten
Baumaschinen
Metallmöbel
Industrielle Produktionszellen
Automatisierter Profilschnitt
Herstellung von Reparaturkomponenten
Die endgültige Brennerkonfiguration sollte immer entsprechend der Plasmastromquelle und der Maschinenschnittstelle ausgewählt werden.
PMX-M65-Wartung für die CNC-Produktion
Ein konstanter Zustand der Verbrauchsmaterialien ist in der CNC-Produktion besonders wichtig, da verschlissene Komponenten sich auf jedes wiederholte Teil auswirken können.
Überprüfen Sie die Elektrode
Überwachen Sie die mittlere Verschleißgrube.
Ersetzen Sie die Elektrode, bevor übermäßige Erosion zu einem instabilen Start führt oder die Schneiddüse beschädigt.
Überprüfen Sie die Schneidspitze
Überprüfen Sie die Düsenöffnung auf:
Erweiterung
Ovale Form
Brandschaden
Kontamination
Eine verschlissene Düse kann sich auf die Fase, die Schnittfugenbreite und die Maßhaltigkeit auswirken.
Untersuchen Sie den Wirbelring
Prüfen Sie auf:
Risse
Hitzeschaden
Verformung
Kontamination
Überprüfen Sie das Maschinenschild
Halten Sie die Gaswege frei und stellen Sie sicher, dass die Abschirmung korrekt installiert ist.
Überprüfen Sie den O-Ring
Überprüfen Sie die Brennerkopfdichtung auf Schäden oder Gaslecks.
Überprüfen Sie das Brennerkabel
Stellen Sie sicher, dass die CNC-Bewegung Folgendes nicht tut:
Häufige Probleme beim CNC-Schneiden der PMX-M65
Fehlgeschlagener oder instabiler Lichtbogenstart
Überprüfen:
Elektrodenzustand
Schneidspitze
Gasdruck
Arbeitsverbindung
Startsignal
Nicht-HF-Kompatibilität
Übermäßige Abschrägung
Überprüfen:
Schwerer Schlacke
Überprüfen:
Schnittgeschwindigkeit
Aktuell
Materialstärke
Gasfluss
Brennerhöhe
Kurze Lebensdauer der Verbrauchsmaterialien
Mögliche Ursachen sind:
Inkonsistente Teileabmessungen
Überprüfen:
Taschenlampenmontage
Schnitthöhe
CNC-Spiel
Schnittfugenausgleich
Verbrauchszustand
Reisegeschwindigkeit
Nicht jedes Dimensionsproblem wird durch den Plasmabrenner verursacht.
PMX-M65-Verbrauchsmaterialien für Händler und Ersatzteilmarkt
Ein komplettes PMX-M65-Aftermarket-Programm kann Folgendes umfassen:
45A Maschinenschneidespitzen
65A Maschinenschneidespitzen
Maschinenschilde
Außendüsen
Elektroden
Wirbelringe
Maschinenbrennerköpfe
O-Ringe
Maschinenkörperkomponenten
Kabelkonfektionen
Zentraladapter
Zugehörige Verbrauchsmaterialien zum Fugenhobeln
Für Händler vereinfacht die Veröffentlichung genauer Teilenummern und Betriebsbereiche die Nachbestellung und reduziert Kompatibilitätsfehler.
OEM PMX-M65 CNC-Plasmabrennerherstellung von INWELT
INWELT liefert Plasmaschneidbrenner und Ersatzkomponenten an professionelle B2B-Kunden, darunter:
Hersteller von Plasma-Stromquellen
Hersteller von CNC-Plasmamaschinen
CNC-Systemintegratoren
Marken von Schweiß- und Schneidgeräten
Importeure
Vertriebspartner
Großhändler
Industrielle Zulieferer
Unternehmen für Aftermarket-Verbrauchsmaterialien
OEM- und ODM-Konfigurationen können je nach Zielplasmasystem bewertet werden.
OEM- und Private-Label-Optionen
Die Anpassung kann Folgendes umfassen:
Kunden-Branding
Produktetiketten
Maschinen-Brenner-Konfiguration
Länge der Brennerleitung
Integrierte Verbindung
Getrennte Verbindung
Zentraladapter
Benutzerdefinierter Adapter
2-Draht- oder 4-Draht-Steuerung
Koaxialkabel
Verbrauchsmaterial-Sets
Private-Label-Verpackung
Technische Dokumentation
Barcode- und Kartonanforderungen
Geben Sie bei OEM-Projekten die Spezifikation der Plasmastromquelle, die CNC-Steuerung, die Steckerkonfiguration und die geschätzte Kaufmenge an.
Warum PMX-M65-Maschinenbrenner von INWELT beziehen?
Das PMX-M65-Programm kombiniert komplette Maschinen-Brenner-Baugruppen mit einem detaillierten Verbrauchsmaterial- und Kabelsystem.
Die aktuelle Plattform umfasst:
Fünf komplette 6-m-Brennerkonfigurationen
45A Maschinenschneidespitzen
65A Maschinenschneidespitzen
Maschinenschild
Außendüse
Elektrode
Wirbelring
Maschinenbrennerkopf
O-Ring am Brennerkopf
Fünf Kabelkonfektionskonfigurationen
5-poliger Zentraladapter
Für professionelle Einkäufer kann die Beschaffung kompletter Brenner und Servicekomponenten über einen Lieferanten den Einkauf, die Lagerhaltung und den Aftermarket-Support vereinfachen.
Häufig gestellte Fragen zum CNC-Plasmabrenner PMX-M65
Welche Stromstärke hat der INWELT PMX-M65?
Der PMX-M65 ist ausgelegt . 65A gemäß den aktuellen technischen Daten von INWELT für
Ist PMX-M65 ein Handbrenner oder ein Maschinenbrenner?
PMX-M65 ist ein CNC-/mechanisierter Maschinenbrenner.
Der zugehörige PMX65 ist die manuelle Handheld-Konfiguration.
Verwendet PMX-M65 eine HF-Zündung?
NEIN.
Der PMX-M65 verwendet ein Nicht-HF-Lichtbogenstartsystem.
Welches Gas verwendet der PMX-M65?
Die aktuelle Spezifikation listet Luft/N₂ auf.
Welchen Gasdruck benötigt der PMX-M65?
Ungefähr 5,0 bar.
Welchen Gasfluss benötigt PMX-M65?
Die aktuelle INWELT-Spezifikation gibt etwa 185 L/min an.
Wie hoch ist der Arbeitszyklus des PMX-M65?
Die aktuelle Spezifikation listet 60 % auf..
Welche Brennerleitungslänge ist Standard?
Das Standardkabel des PMX-M65 ist 6 m lang.
Welche Schneidströme werden unterstützt?
Die primären Konfigurationen für mechanisierte Verbrauchsmaterialien sind 45 A und 65 A.
Welche Größe hat die 45A-Schneidspitze?
Der aktuelle INWELT PRO-Tipp lautet:
IJWV0664-09 – Ø0,9 mm / 45A
Welche Größe hat die 65A-Schneidspitze?
Der aktuelle INWELT PRO-Tipp lautet:
IJWV0664-11 – Ø1,1 mm / 65A
Welche Elektrode verwendet der PMX-M65?
Die aktuelle Produktfamilie umfasst:
IJWC0043 – PMX65 / PMX85 / PMX105 Elektrode
Welchen Wirbelring verwendet der PMX-M65?
Die aktuelle Produktfamilie umfasst:
IJWG3012 – PMX65 / PMX85 / 45–85A Wirbelring
Welchen Maschinenbrennerkopf verwendet PMX-M65?
Der aktuelle INWELT-Maschinenkopf ist:
IJWA0662 – PMX65 / PMX85 / PMX105 Maschinenbrennerkopf
Kann PMX-M65 mit jedem CUT60- oder 65A-Plasmaschneider verwendet werden?
NEIN.
Auch das Startsystem, der hintere Anschluss, die Steuerverkabelung, die Gas-/Stromschnittstelle und das Design der Stromquelle müssen übereinstimmen.
Unterstützt PMX-M65 die Steuerung der Brennerhöhe?
Es kann mit kompatiblen Geräten zur Brennerhöhenregelung in CNC-Systeme integriert werden.
Die genaue THC-Anordnung hängt von der Plasmastromquelle und der CNC-Steuerung ab.
Unterstützt PMX-M65 ohmsche Messung?
Gehen Sie nicht davon aus.
Für die ohmsche Messung sind eine verifizierte Haltekappen-/Abschirmungskonfiguration und ein elektrischer Anschluss erforderlich.
Kann PMX-M65 Edelstahl schneiden?
Ja, bei Verwendung mit einem kompatiblen Plasmasystem und entsprechenden Parametern.
Kann PMX-M65 Aluminium schneiden?
Ja.
Aluminium ist elektrisch leitfähig und kann mit einer geeigneten Plasmaanlage plasmageschnitten werden.
Wie dick kann PMX-M65 schneiden?
Es gibt keine universelle Schnittstärke, die allein durch den Brenner bestimmt wird.
Nutzen Sie geprüfte Empfehlungs-, Maximal- und Trenndaten der kompletten Plasmaschneidanlage.
Kann PMX-M65 zum Fugenhobeln verwendet werden?
Die breitere Verbrauchsmaterialplattform umfasst Fugenhobelkomponenten, aber die Stromquelle, die Verbrauchsmaterialien und der Maschinenprozess müssen alle das Fugenhobeln unterstützen.
Was ist der Unterschied zwischen PMX-M65 und PMX65?
PMX-M65 ist die Maschinen-/CNC-Konfiguration.
PMX65 ist die Handheld-/manuelle Konfiguration.
Bietet INWELT OEM-PMX-M65-Maschinenbrenner an?
Ja.
Für qualifizierte Gerätehersteller, Systemintegratoren, Händler und Importeure stehen OEM/ODM-, Private-Label-, Kabel-, Steckverbinder- und Verbrauchsmaterial-Kit-Konfigurationen zur Verfügung.
Fordern Sie ein Angebot für den INWELT PMX-M65 CNC-Plasmaschneidbrenner an
Für eine schnellere Kompatibilitätsbestätigung stellen Sie Folgendes bereit:
Hersteller und Modell der Plasma-Stromquelle
Nennausgangsstrom
Vorhandenes Taschenlampenmodell
Startmethode
CNC-Steuerung
Fotos der Hauptanschlüsse
Steuerschnittstelle
Erforderliche Kabelkonfiguration
Erforderlicher Schneidstrom
Anforderungen an Verbrauchsmaterialien
Geschätzte Einkaufsmenge
INWELT oder Private-Label-Branding
INWELT kann dann die passende PMX-M65-Komplettbrenner-, Kabel- und Verbrauchsmaterialkonfiguration für Ihre CNC-Plasmaschneidanlage bestätigen.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių