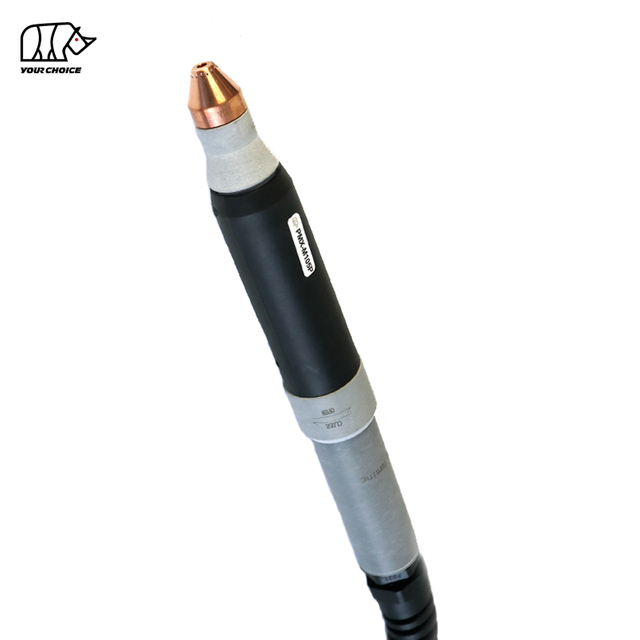
65A не-HF CNC плазмена горелка за механизирано рязане
INWELT PMX-M65 е CNC и механизирана горелка за плазмено рязане с въздушно охлаждане , предназначена за автоматизирани плазмени маси, машини за профилно рязане и промишлени системи за рязане на метал.
PMX-M65 е оценен на 65 A с 60% работен цикъл и използва невисокочестотна система за стартиране на дъга.
Текущата техническа конфигурация на INWELT включва:
65A номинален ток
60% работен цикъл
Въздух/N₂ процесен газ
Стартиране на не-HF дъга
Прибл. 5,0 bar налягане на газа
Прибл. 185 L/min газов поток
Прибл. 60-секунден препоръчителен последващ поток
Стандартен кабел за фенерче 6 m
Конфигурации на консумативи за рязане 45A и 65A
Налични са множество задни връзки и кабели, включително интегрирани, разделени, централен адаптер, персонализиран адаптер и коаксиални конфигурации.
PMX-M65 трябва да бъде позициониран конкретно като машина/CNC версия , отделно от ръчната плазмена горелка PMX65.
INWELT PMX-M65 Технически спецификации
| Спецификация |
INWELT PMX-M65 |
| Тип продукт |
CNC / механизирана плазмена режеща горелка |
| Модел |
PMX-M65 |
| Марка |
ИНВЕЛТ |
| Номинален ток |
65 А |
| Работен цикъл |
60% |
| Охлаждане / технологичен газ |
Въздух / N₂ |
| Дъга стартира |
Не-HF |
| Газово налягане |
Прибл. 5,0 бара |
| Газов поток |
Прибл. 185 л/мин |
| Препоръчителен последващ поток |
Прибл. 60 секунди |
| Стандартна дължина на кабела |
6 м |
| Операция |
CNC / Механизиран |
| Основни консумативи за рязане |
45А / 65А |
| Размери на върха |
Ø0,9 mm / Ø1,1 mm |
| Опции на конектора |
Интегриран / Разделен / Централен адаптер / Персонализиран адаптер |
| Опции за кабели |
Стандартен/коаксиален |
| OEM / ODM |
Наличен |
| Private Label |
Наличен |
Преди да поръчате, потвърдете плазмения източник на захранване, номиналния ток, системата за стартиране без HF, задния конектор, кабелите за управление и CNC интерфейса.
PMX-M65 Машинен фенер срещу PMX65 Ръчен фенер
PMX-M65 и PMX65 трябва да се третират като две отделни продуктови единици.
| Функция |
PMX-M65 |
PMX65 |
| Операция |
CNC / Механизиран |
Ръчно / Ръчно |
| Геометрия на факлата |
Конфигурация на машинна горелка |
Ръчен фенер |
| Стартиране на контрол |
Машинно контролиран |
Оператор тригер |
| Монтаж |
Фиксиран CNC държач |
Ръчен |
| Височина на факела |
CNC / THC управление |
Управляван от оператор |
| Основно приложение |
Автоматизирано рязане |
Ръчно рязане |
Някои електроди, вихрови пръстени и други предни компоненти може да се споделят между свързани PMX платформи.
Въпреки това, комплектите горелки, машинните глави, дръжките и кабелните подредби не трябва автоматично да се третират като взаимозаменяеми.
За вътрешно свързване използвайте описателни котви като:
PMX-M65 CNC плазмена горелка за рязане
и
Ръчна горелка за плазмено рязане PMX65
вместо да използвате 'PMX65' и за двата продукта.
Защо да използвате специализирана машинна горелка 65A за рязане с ЦПУ?
CNC плазмената система изисква повече от горелка, способна да работи с дъга.
Машинната горелка трябва да поддържа повтаряща се геометрия, стабилен монтаж и надеждна комуникация с плазмения източник на енергия.
Права и стабилна геометрия на машинния факел
Фиксираната машинна горелка позволява на CNC системата да поддържа:
Перпендикулярност на факела
Повтаряща се позиция на пробиване
Контролирана височина на косене
Стабилен прорез
Постоянна посока на рязане
Повтаряща се геометрия на детайла
Машинно контролирана стартова последователност
Плазменият цикъл се контролира от машината, а не от конвенционален ръчен спусък.
Типичният процес включва:
Позициониране на факела
Отчитане на първоначалната височина
Плазмен старт
Пиърсинг
Режещо движение
Регулиране на височината на горелката
Стоп на дъгата
Повтарящо се производство
Когато се монтира, консумативите, токът, газовият поток и параметрите на рязане остават контролирани, машинната горелка може да осигури по-повтаряема продукция от ръчното рязане.
Как работи не-HF плазмената система PMX-M65
PMX-M65 работи като част от цялостна система за плазмено рязане, състояща се от:
Плазмен източник на енергия
Машинен фенер PMX-M65
CNC контролер
Доставка на технологичен газ
Маса за рязане
Работна връзка
Допълнителна система за контрол на височината на горелката
Стартиране на не-HF дъга
PMX-M65 използва невисокочестотна стартова система.
Не разчита на конвенционална високочестотна верига за запалване.
Поради това плазменият захранващ източник трябва да използва съвместима не-HF стартова архитектура.
Не заменяйте HF машинна горелка с PMX-M65 само защото и двата продукта имат подобен ампераж или конектор.
Образуване на плазмена дъга
Въздухът или азотът влизат в горелката и протичат през електрода, вихровия пръстен и дюзата.
Електрическата енергия йонизира технологичния газ и създава високотемпературна плазмена дъга.
Режещата дюза свива този плазмен поток, така че концентрираната дъга стопява електропроводимия метал, докато газът премахва разтопения материал от прореза.
Следпоточно охлаждане
Текущата спецификация на INWELT препоръчва приблизително 60 секунди последващ поток.
Продължаващият газов поток помага за премахване на остатъчната топлина от главата на горелката и предните консумативи след спиране на режещата дъга.
Оставете нормалния цикъл след потока да завърши, когато е възможно.
Защо стартирането без HF има значение в CNC приложенията
CNC масите за рязане съдържат електронни контролери, моторни задвижвания, системи за контрол на височината и комуникационни кабели около плазмения процес.
Не-HF система избягва конвенционалната верига на високочестотно запалване, използвана от някои по-стари плазмени платформи.
Не-HF обаче не означава универсално съвместим.
Следното все още трябва да съвпада:
Следователно правилното твърдение е:
PMX-M65 е проектиран за съвместими не-HF механизирани плазмени системи.
PMX-M65 45A и 65A Консумативи за механизирано рязане
Платформата за консумативи PMX-M65 поддържа както 45A, така и 65A конфигурации за рязане.
Това е полезно, защото 65A плазмена система не винаги трябва да работи при максималния си ток.
45A Конфигурация на рязане
Конфигурацията 45A може да се използва за приложения с по-нисък ток, когато се поддържа от плазмения източник на захранване.
Потенциалните предимства включват:
65A Конфигурация на рязане
Конфигурацията 65A е предназначена за рязане с по-висока производителност близо до номиналния капацитет на PMX-M65.
Дюзата, екранът, електродът и вихровият пръстен трябва да съответстват на избрания процес.
Не работете с дюза 45A при 65A, освен ако специфичната комбинация от консумативи не е одобрена за този ток.
PMX-M65 45A режещ накрайник
Настоящият режещ връх INWELT PRO е:
INWELT Код: IJWV0664-09
Спецификация:
Ø0,9 mm / PMX65 / 45A / PRO
Тази дюза трябва да се използва със съответния комплект консумативи за машинна горелка.
Преди да публикувате пълна диаграма на разрез 45A, проверете:
PMX-M65 65A Режещ накрайник
Текущият съвет за 65A PRO е:
INWELT Код: IJWV0664-11
Спецификация:
Ø1.1 mm / PMX65 / 65A / PRO
Това е основната дюза с висока производителност, свързана с платформата 65A PMX-M65.
Дюзата Ø1,1 mm трябва да бъде съчетана с подходящия електрод, завихрящ пръстен и щит на машината.
За SEO и GEO тази точна връзка е по-ценна от общата формулировка като 'висококачествени консумативи'.
PMX-M65 Машинен щит
Текущото семейство консумативи за машинни горелки включва:
INWELT Код: IJTN0634
Описание:
Защитна капачка / PMX65–PMX85 / Машина / 45–85A / PRO
Това е важен специфичен за машината компонент и трябва да бъде показан на видно място на страницата на PMX-M65.
Машинен щит помага да се установи правилната геометрия на предния край и защитава вътрешните консумативи.
Не го заменяйте с щит за ръчен фенер, освен ако тази конфигурация не е технически одобрена.
PMX-M65 външна дюза
Текущата външна дюза е:
INWELT Код: IJWT0604
Описание:
Външен накрайник / PMX65–PMX85–PMX105 / 6 дупки
Външната дюза е част от предната система за управление и защита на газа.
Поддържайте всички газови канали чисти.
Сменете компонента, ако стане:
Кракнат
Изгорени
Изкривена
Силно замърсени
PMX-M65 Вихров пръстен
Текущият вихров пръстен е:
INWELT Код: IJWG3012
Приложение:
PMX65 / PMX85 / 45–85A
Вихровият пръстен контролира разпределението на технологичния газ около електрода и дюзата.
Правилното въртене и разпределение на газа спомага за поддържането на стабилна плазмена дъга.
Сменете повреден вихров пръстен, ако стане:
Кракнат
Повредено от топлина
Деформиран
Замърсени
Не разширявайте и не модифицирайте неговите газови канали.
Електрод PMX-M65
Текущият електрод е:
INWELT Код: IJWC0043
Приложение:
PMX65 / PMX85 / PMX105
Електродът пренася електрическа енергия през горелката.
По време на работа в центъра на електрода се образува ямка от износване.
Сменете електрода, преди прекомерната ерозия да причини:
Нестабилно стартиране на дъгата
Намалена консистенция на рязане
Ускорено износване на дюзите
Неуспешни стартове
За CNC приложения състоянието на електрода трябва да се наблюдава редовно, тъй като многократното пробиване може да увеличи износването на консумативите.
PMX-M65 Машинна горелка
Настоящата глава на машинна горелка е:
INWELT Код: IJWA0662
Описание:
Глава за плазмена горелка / PMX65 / PMX85 / PMX105 / Машина
Този специален компонент на машинен факел е един от най-важните елементи на страницата.
Свързаният О-пръстен е:
INWELT Код: IJGU0686
Спецификация:
Ø17 × 20,6 × 1,8 mm / Червен силикон
Проверете уплътнителните повърхности и сменете повредените О-пръстени, ако възникне изтичане на газ.
PMX-M65 Тяло на машината и поддържащи компоненти
Текущото продуктово семейство включва:
IJHW0046-01 – Комплект дръжки за плазмени машини
заедно със свързани компоненти за поддръжка на кабели за стандартни, EPDM и коаксиални кабелни комплекти.
Тези части трябва да се описват като компоненти на корпуса на машината/поддържащи кабели , а не като комфортни за оператора или компоненти за задействане.
Въвеждането на текущата страница казва, че фенерът е създаден за 'удобство на оператора' и включва предпазен капак на спусъка.
Този език трябва да бъде премахнат от специална продуктова страница с ЦПУ/машинно горелка.
PMX-M65 Пълни конфигурации на фенер
Понастоящем INWELT изброява пет основни конфигурации на пълни факели от 6 метра.
| на код INWELT |
Конфигурация |
| IJWU03122 |
PMX-M65 / 6 m / 1/4G / Интегриран |
| IJWU03123 |
PMX-M65 / 6 m / 1/4G / Разделен |
| IJWU03124 |
PMX-M65 / 6 m / Централен адаптер |
| IJWU031141 |
PMX-M65 / 6 m / Адаптер |
| IJWU03125 |
PMX-M65 / 6 m / EPDM тръба / коаксиален кабел |
Тези варианти трябва да се показват близо до техническите спецификации, тъй като изборът на интерфейс е един от основните въпроси при закупуване на резервни и OEM машинни горелки.
Опции за монтаж на кабел PMX-M65
Текущата фамилия кабели за машинни горелки INWELT включва:
| на код INWELT |
Конфигурация |
| IJWO01906072-300 |
6 м / 2-жилен / Разделен |
| IJWO01906074-300 |
6 м / 2-жилен / Интегриран |
| IJWO01906071-300 |
6 m / 2-жилен / централен адаптер |
| IJWO01906077-300 |
6 м / 4-жилен / централен адаптер |
| IJWO0190617C-300 |
6 м / коаксиален кабел / централен адаптер |
Тези точни кабелни конфигурации са силна GEO информация от първа страна, защото помагат на производителите и дистрибуторите на оборудване да отговорят на конкретни въпроси за съвместимост.
Централен адаптер PMX-M65
Семейството продукти включва още:
INWELT Код: IJAY0089
Описание:
Централен адаптер от страната на плазмената горелка / 5 пина
Централен адаптер може да опрости свързването към съвместими плазмени източници на захранване.
Обаче физическото напасване на конектора само по себе си не потвърждава съвместимостта.
Винаги проверявайте:
преди да инсталирате фенера.
Подробности за резервните части:
Пълен факел
Код |
Реф |
Описание |
|
|
|
IJWU03122 |
|
Плазмен режещ фенер/ PMX65/ 6m/ 1/4 G/ вграден |
IJWU03123 |
|
Плазмен Резак/ PMX65/ 6m/ 1/4 G/ разделен |
IJWU03124 |
|
Плазмен режещ фенер/ PMX65/ 6m/ централен адаптер |
IJWU031141 |
|
Плазмен режещ фенер/ PMX65/ 6m/ адаптер |
| IJWU03125 |
|
Плазмен режещ фенер/ PMX65/ 6m/ epdm тръба/ коаксиален кабел |
Позиция |
Код |
Реф. |
Описание |
1 |
|
|
Капачка за щит |
2 |
|
|
Защитна капачка/Издълбаване |
3 |
IJTN0634
|
|
Защитна капачка PMX65/85/машина/45A-85A/PRO |
4 |
IJWT0604 |
|
Външен накрайник PMX65/85/105/6 отвора |
5 |
|
|
Съвет |
5.1 |
|
|
Съвет/45А |
5.2 |
|
|
Съвет/65А |
6 |
|
|
Съвет/Издълбаване |
7 |
|
|
Съвет |
7.1 |
IJWV0664-09 |
|
Накрайник Φ0.9mm/PMX65/45A/PRO |
7.2 |
IJWV0664-11
|
|
Накрайник Φ1,1 mm/PMX65/65A/PRO |
8 |
IJWG3012
|
|
Вихров пръстен PMX65/85 45-85A |
9 |
|
|
Електрод |
10 |
IJWC0043
|
|
Електрод PMX65/85/105/43.4 |
11
|
IJWA0662
|
|
Глава на плазмена горелка/PMX65/85/105/M |
11а |
IJGU0686 |
|
О РИНГ Φ17*20.6*1.8 /ЧЕРВЕН СИЛИКОН |
12 |
IJHW0046-01 |
|
Комплект дръжка за плазмена машина |
13 |
IJIK0733 |
|
Пролетна опора |
13.1 |
IJIR0081 |
|
Пружинна опора/PG21/плазма/коаксиален кабел |
13.2 |
IJIK0804
|
|
Опора за пружина/PG21/Plasma/EPDM |
14 |
|
|
Монтаж на кабели |
14.1 |
IJWO01906072-300 |
|
Кабелен монтаж/PMX-M65/6M/2 проводника/разделени |
14.2 |
IJWO01906074-300 |
|
Кабелен монтаж/PMX-M65/6M/2 проводника/интегриран |
14.3 |
IJWO01906071-300 |
|
Кабелен комплект/PMX-M65/6M/2 проводника/централен адаптер |
14.4 |
IJWO01906077-300 |
|
Кабелен комплект/PMX-M65/6M/4 проводника/централен адаптер |
15 |
IJWO0190617C-300 |
|
Кабелен монтаж/PMX-M65/6M/коаксиален кабел/централен адаптер |
17 |
IJAY0089 |
|
Централен адаптер от страна на факела PLASMA 5 PINS |
Нашият каталог:
 КАТАЛОГ НА ПЛАЗМЕНА ГОРЕЛКА INWELT.pdf
Как да проверите съвместимостта на PMX-M65 CNC плазмен нож
PMX-M65 не трябва да се избира само защото машината е описана като CUT60, CUT65 или 65A.
Потвърдете метода на стартиране
Източникът на плазмено захранване трябва да поддържа PMX-M65 не-HF стартова архитектура.
Потвърдете изходен ток
PMX-M65 е оценен на 65A.
Машината и консумативите трябва да работят в рамките на проверения диапазон на тока.
Потвърдете задната връзка
Наличните договорености включват:
1/4G интегриран
1/4G разделени
Централен адаптер
Персонализиран адаптер
Коаксиална конфигурация
Потвърдете контролното окабеляване
Наличните конфигурации на машината включват:
2-жилен
4-жилен
Коаксиален кабел
Веригата за стартиране/контрол трябва да съответства на плазмения източник на захранване.
Предоставете информация за машината преди поръчка
За заместващи или OEM проекти предоставете:
Производител на плазмени източници на енергия
Модел машина
Номинален изходен ток
Съществуващ модел фенерче
Снимки на конектори
Control-plug снимки
Информация за CNC контролера
Това е по-надеждно от публикуването на дълъг списък с марки машини.
PMX-M65 и CNC контрол на височината на горелката
CNC плазмената система може да използва автоматичен контрол на височината на горелката, за да поддържа предвиденото разстояние от горелката до работното място.
Възможните системи включват:
Контрол на височината на дъговото напрежение
След като режещата дъга е установена, THC системата може да използва напрежението на дъгата като част от поддържането на програмираната височина на рязане.
Правилното целево напрежение зависи от цялата плазмена система и процедурата на рязане.
Омично усещане
Настоящите 65A конкурентни системи за машинни горелки предлагат специални конфигурации за омични сензори.
Не твърдяйте , че INWELT PMX-M65 поддържа омично отчитане, освен ако не е налична проверена задържаща капачка/щит на машината INWELT и електрическа връзка.
Ако INWELT има такава конфигурация, добавете:
Номер на част
Електрическа схема
Съвместим щит
Инструкции за монтаж
Това би било изключително ценно техническо съдържание от първа страна.
Височина на пробиване срещу височина на рязане
CNC плазменото рязане обикновено използва различни височини по време на фазите на пробиване и рязане.
Височина на пиърсинг
По време на пробиването разтопеният материал се изхвърля нагоре от детайла.
Правилната височина на пробиване може да помогне за намаляване на щетите от разтопен метал върху дюзата и щита.
Височина на косене
След завършване на пробиването CNC системата се придвижва до програмираната височина на рязане.
Неправилната височина може да допринесе за:
Използвайте параметри, тествани с целия плазмен захранващ източник, вместо да копирате друга 65A система.
PMX-M65 Механизирана скорост на рязане
Скоростта на рязане трябва да бъде избрана според цялата плазмена система.
Важните променливи включват:
Твърде бавната скорост на движение може да увеличи входящата топлина и шлаката.
Прекалено високата скорост на движение може да причини забавяне на дъгата, непълно проникване и лошо качество на ръба.
Ето защо проверената диаграма на рязане на INWELT е по-полезна от една универсална препоръка за скорост.
Колко дебело може да реже PMX-M65?
Текущата страница твърди приблизително 10–15 mm рязане под 60A.
Това твърдение трябва да бъде премахнато или пренаписано.
Има два проблема:
PMX-M65 е 65A машинна горелка , така че използването на 'под 60A' създава ненужна двусмисленост на продукта.
Дебелината на рязане се определя от цялата плазмена система, а не само от горелката.
Действителният капацитет на рязане зависи от:
Професионалните плазмени спецификации трябва да разграничават:
Препоръчителен капацитет на рязане
Продуктивно рязане с подходящо качество на ръба.
Максимален капацитет на рязане
По-дебел материал се реже с намалена скорост.
Разделителен капацитет
Максимална дебелина, която може да бъде разделена, обикновено с намалено качество на ръба.
Публикувайте конкретни стойности за дебелината на PMX-M65 само след като INWELT ги провери с пълен системен тест.
Изградете таблица за рязане с ЦПУ INWELT PMX-M65
Диаграма за рязане на първа страна би била едно от най-силните SEO и GEO допълнения към тази страница.
Препоръчителните полета включват: Данни
| за параметри |
за публикуване |
| Материал |
Мека стомана / неръждаема стомана / алуминий |
| Дебелина |
Тествана дебелина |
| Текущ |
45А / 65А |
| Код на съвета |
Номер на част INWELT |
| Диаметър на върха |
Ø0,9 / Ø1,1 mm |
| Газово налягане |
бар |
| Газов поток |
L/мин |
| Скорост на пътуване |
мм/мин |
| Височината на Пиърс |
мм |
| Пиърс Делей |
секунди |
| Височина на косене |
мм |
| Ширина на прореза |
мм |
| Резултат от изрязване |
Препоръчително / Максимално / Разрив |
Използвайте действителните резултати от теста на INWELT, а не стойностите на диаграмата на конкурентите.
Препоръчително захранване с газ за PMX-M65
Текущата спецификация на INWELT изброява:
Процесен газ: въздух / N₂
Налягане на газа: приблизително 5,0 бара
Газов поток: приблизително 185 L/min
Препоръчително време за последващ поток: приблизително 60 секунди
Използвайте чист, сух процесен газ
Влагата, компресорното масло и замърсяването с частици могат да повлияят отрицателно на:
Стабилност на дъгата
Живот на електрода
Живот на режещия връх
Нарязана консистенция
Използвайте подходящо филтриране и отделяне на влага.
Проверете налягането по време на газовия поток
Статичното налягане може да се различава от действителното работно налягане.
Филтри, маркучи, регулатори и фитинги могат да причинят загуба на налягане.
Настройте газа според цялата работна процедура на плазмената система.
Какви материали може да реже PMX-M65?
Когато е свързан към съвместима система за плазмено рязане, PMX-M65 може да обработва електропроводими материали, включително:
Мека стомана
Въглеродна стомана
Неръждаема стомана
Алуминий
Мед
Месинг
Поцинкована стомана
Действителната скорост на рязане, качеството на ръба и практическата дебелина зависят от цялата плазмена система.
PMX-M65 Механизирано рязане срещу дълбаене
По-широката платформа за консумативи PMX65/85 включва компоненти, свързани с дълбаене.
Механизирано рязане
За страницата PMX-M65 CNC рязането трябва да остане основното приложение.
Използвайте проверен стек консумативи за машинно рязане 45A или 65A.
Плазмено издълбаване
Издълбаването премахва метала, без да прорязва напълно детайла.
Потенциалните приложения включват:
Насърчавайте издълбаването само ако:
Плазменият източник на захранване поддържа издълбаване
Монтирани са правилните консумативи за дълбаене
Автоматизираната система поддържа необходимото движение
Не използвайте нормална режеща дюза като дюза за издълбаване, освен ако тази конфигурация не е специално одобрена.
Типични приложения за горелката с ЦПУ PMX-M65
PMX-M65 е подходящ за автоматизирани приложения за плазмено рязане, включително:
CNC маси за плазмено рязане
Производство на листове и плочи
Производство на конструкционна стомана
Производство на машини
Селскостопанска техника
Автомобилни компоненти
Строителна техника
Метални мебели
Индустриални производствени клетки
Автоматизирано рязане на профили
Ремонтно-компонентно производство
Окончателната конфигурация на горелката винаги трябва да се избира според плазмения източник на захранване и интерфейса на машината.
PMX-M65 Поддръжка за CNC производство
Постоянното състояние на консумативите е особено важно при производството на CNC, тъй като износените компоненти могат да засегнат всяка повтаряща се част.
Проверете електрода
Наблюдавайте централната износваща се яма.
Сменете електрода, преди прекомерната ерозия да причини нестабилно стартиране или да повреди режещата дюза.
Проверете режещия връх
Проверете отвора на дюзата за:
Уголемяване
Овална форма
Щети от изгаряне
Замърсяване
Износената дюза може да повлияе на скосяването, ширината на прореза и консистенцията на размерите.
Проверете завихрящия пръстен
Проверете за:
Пукнатини
Топлинно увреждане
Деформация
Замърсяване
Проверете щита на машината
Поддържайте проходите за газ свободни и се уверете, че екранът е правилно инсталиран.
Проверете О-пръстена
Проверете уплътнението на главата на горелката за повреда или изтичане на газ.
Проверете кабела на фенера
Уверете се, че CNC движението не:
Често срещани проблеми с рязане с ЦПУ PMX-M65
Неуспешно или нестабилно стартиране на дъгата
Проверка:
Състояние на електрода
Режещ връх
Налягане на газ
Работна връзка
Стартов сигнал
Не-HF съвместимост
Прекомерно скосяване
Проверка:
Тежка шлака
Проверка:
Скорост на рязане
Текущ
Дебелина на материала
Газов поток
Височина на факела
Кратък живот на консумативите
Възможните причини включват:
Несъответстващи размери на част
Проверете:
Монтаж на горелка
Височина на косене
CNC луфт
Компенсация за пробив
Състояние на консуматив
Скорост на пътуване
Не всеки проблем с размерите е причинен от плазмената горелка.
PMX-M65 Консумативи за дистрибутор и следпродажбени доставки
Пълната програма за резервни части на PMX-M65 може да включва:
45A машина за рязане накрайници
65A машина за рязане накрайници
Машинни щитове
Външни дюзи
Електроди
Вихрови пръстени
Машинни горелки
О-пръстени
Компоненти на тялото на машината
Кабелни възли
Централни адаптери
Свързани консумативи за дълбаене
За дистрибуторите публикуването на точни номера на части и работни диапазони опростява повторната поръчка и намалява грешките при съвместимост.
OEM PMX-M65 CNC плазмена горелка Производство от INWELT
INWELT доставя горелки за плазмено рязане и резервни компоненти на професионални B2B клиенти, включително:
Производители на плазмени източници на енергия
Производители на CNC плазмени машини
CNC системни интегратори
Марки оборудване за заваряване и рязане
Вносители
Дистрибутори
Търговци на едро
Индустриални доставчици
Компании за следпродажбени консумативи
OEM и ODM конфигурациите могат да бъдат оценени според целевата плазмена система.
Опции за OEM и Private-Label
Персонализирането може да включва:
Брандиране на клиента
Продуктови етикети
Конфигурация на машинна горелка
Дължина на кабела на горелката
Интегрирана връзка
Разделена връзка
Централен адаптер
Персонализиран адаптер
2-проводно или 4-проводно управление
Коаксиален кабел
Комплекти консумативи
Опаковка със собствена марка
Техническа документация
Изисквания за баркод и кашон
За OEM проекти предоставете спецификацията на плазмения източник на захранване, CNC контролера, конфигурацията на конектора и очакваното количество за закупуване.
Защо Source PMX-M65 машинни горелки от INWELT?
Програмата PMX-M65 съчетава цялостни комплекти машина-горелка с подробни консумативи и кабелна система.
Текущата платформа включва:
Пет пълни 6-метрови конфигурации на факла
45A машина за рязане накрайници
65A машина за рязане накрайници
Машинен щит
Външен накрайник
Електрод
Вихров пръстен
Машинна горелка
О-пръстен на главата на горелката
Пет конфигурации на кабелен монтаж
5-пинов централен адаптер
За професионалните купувачи снабдяването с цялостни фенери и сервизни компоненти чрез един доставчик може да опрости закупуването, инвентара и следпродажбената поддръжка.
Често задавани въпроси относно CNC плазмената горелка PMX-M65
Какъв ампераж е INWELT PMX-M65?
PMX-M65 е оценен на 65A според текущите технически данни на INWELT.
PMX-M65 ръчен или машинен фенер ли е?
PMX-M65 е CNC / механизирана машинна горелка.
Свързаният PMX65 е ръчна ръчна конфигурация.
PMX-M65 използва ли HF запалване?
не
PMX-M65 използва система за стартиране на дъга без HF.
Какъв газ използва PMX-M65?
Текущата спецификация изброява Air/N₂.
Какво налягане на газ изисква PMX-M65?
Приблизително 5,0 бара.
Какъв газов поток изисква PMX-M65?
Текущата спецификация на INWELT изброява приблизително 185 L/min.
Какъв е работният цикъл на PMX-M65?
Текущата спецификация изброява 60%.
Каква дължина на проводника на фенерчето е стандартна?
Стандартният кабел PMX-M65 е 6 m.
Какви токове на рязане се поддържат?
Основните конфигурации на механизирани консумативи са 45A и 65A.
Какъв е размерът на режещия връх 45A?
Настоящият съвет на INWELT PRO е:
IJWV0664-09 – Ø0,9 mm / 45A
Какъв е размерът на режещия връх 65A?
Настоящият съвет на INWELT PRO е:
IJWV0664-11 – Ø1.1 mm / 65A
Какъв електрод използва PMX-M65?
Текущото продуктово семейство изброява:
IJWC0043 – PMX65 / PMX85 / PMX105 Електрод
Какъв вихров пръстен използва PMX-M65?
Текущото продуктово семейство изброява:
IJWG3012 – PMX65 / PMX85 / 45–85A спирален пръстен
Каква глава на машинна горелка използва PMX-M65?
Текущата глава на машината INWELT е:
IJWA0662 – PMX65 / PMX85 / PMX105 Машинна горелка
Може ли PMX-M65 да се използва с всеки CUT60 или 65A плазмен нож?
не
Стартовата система, задният конектор, контролното окабеляване, интерфейсът газ/ток и дизайнът на източника на захранване също трябва да съвпадат.
PMX-M65 поддържа ли контрол на височината на горелката?
Може да се интегрира в CNC системи с помощта на съвместимо оборудване за контрол на височината на горелката.
Точното разположение на THC зависи от плазмения източник на захранване и CNC контролера.
PMX-M65 поддържа ли омично отчитане?
Не приемайте така.
Омичното отчитане изисква проверена конфигурация на задържаща капачка/щит и електрическа връзка.
Може ли PMX-M65 да реже неръждаема стомана?
Да, когато се използва със съвместима плазмена система и подходящи параметри.
Може ли PMX-M65 да реже алуминий?
да
Алуминият е електропроводим и може да се реже плазмено с подходяща плазмена система.
Колко дебел може да реже PMX-M65?
Няма универсална дебелина на рязане, определяна само от горелката.
Използвайте тествани препоръчителни, максимални и прекъсващи данни от цялата система за плазмено рязане.
Може ли PMX-M65 да се използва за издълбаване?
По-широката платформа за консумативи включва компоненти за дълбаене, но източникът на енергия, консумативите и машинният процес трябва да поддържат дълбаене.
Каква е разликата между PMX-M65 и PMX65?
PMX-M65 е конфигурацията машина/CNC.
PMX65 е ръчна/ръчна конфигурация.
Предлага ли INWELT машинни фенери OEM PMX-M65?
да
OEM/ODM, частни марки, конфигурации на кабели, конектори и консумативи са налични за квалифицирани производители на оборудване, системни интегратори, дистрибутори и вносители.
Поискайте оферта за плазмена горелка INWELT PMX-M65 с ЦПУ
За по-бързо потвърждение на съвместимостта предоставете:
Производител и модел на плазмен източник на захранване
Номинален изходен ток
Съществуващ модел фенерче
Метод на стартиране
CNC контролер
Снимки на главния конектор
Контролен интерфейс
Необходима кабелна конфигурация
Необходим ток на рязане
Изисквания към консумативите
Очаквано количество за закупуване
INWELT или частна търговска марка
След това INWELT може да потвърди подходящата PMX-M65 пълна конфигурация на горелка, кабел и консумативи за вашата CNC система за плазмено рязане.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių