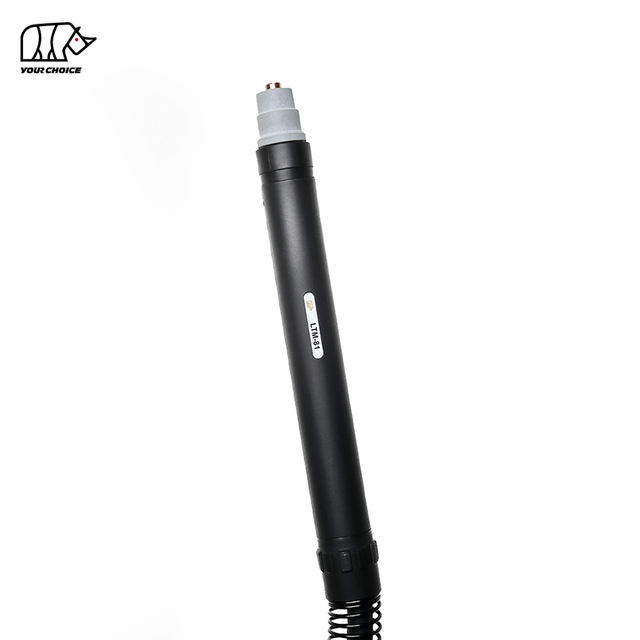
Palnik plazmowy CNC 140A HF do cięcia zmechanizowanego
INWELT LTM141 to chłodzony powietrzem, zmechanizowany palnik do cięcia plazmowego CNC, przeznaczony do wysokoprądowych zautomatyzowanych stołów do cięcia, systemów do cięcia profili i przemysłowych maszyn do cięcia plazmowego.
LTM141 ma prąd znamionowy 140 A przy cyklu pracy 60% i wykorzystuje system zajarzania łuku o wysokiej częstotliwości (HF).
Aktualna konfiguracja techniczna INWELT obejmuje:
Prąd znamionowy 140A
Cykl pracy 60%.
Praca na sprężonym powietrzu
Zajarzenie łuku HF
Około. Ciśnienie robocze 4,5–5,0 bar
Około. Przepływ powietrza 220 l/min
Około. Zalecany czas po wypływie: 140 sekund
Standardowy przewód palnika o długości 6 m
Dostępne konfiguracje o długości 12 m
Obsługa CNC / zmechanizowana
Dostępnych jest wiele opcji podłączenia z tyłu, w tym:
1/4G
3/8G
M14×1
M16×1,5
Adapter centralny
Urządzenie LTM141 należy ustawić specjalnie jako maszynowy/palnik do cięcia plazmowego CNC , oddzielnie od ręcznego palnika plazmowego LT141.
INWELT LTM141 Dane techniczne Specyfikacja
| INWELT |
LTM141 |
| Typ produktu |
CNC / zmechanizowany palnik do cięcia plazmowego |
| Model |
LTM141 |
| Marka |
INWELT |
| Prąd znamionowy |
140 A |
| Cykl pracy |
60% |
| Chłodzenie |
Powietrze |
| Gaz procesowy |
Sprężone powietrze |
| Rozpoczęcie łuku |
HF |
| Ciśnienie gazu |
Około. 4,5–5,0 barów |
| Przepływ gazu |
Około. 220 l/min |
| Zalecany przepływ końcowy |
Około. 140 sekund |
| Standardowa długość przewodu |
6 m |
| Opcjonalna długość przewodu |
12 m |
| Działanie |
CNC / zmechanizowane |
| Opcje złącza |
1/4G / 3/8G / M14×1 / M16×1,5 / Adapter centralny |
| Rodzina końcówek standardowych |
Ř1,1 / Ř1,4 / Ř1,7 / Ř1,9 mm |
| Rozszerzone wskazówki |
Dostępny |
| Materiały eksploatacyjne do żłobienia |
Dostępny |
| OEM/ODM |
Dostępny |
| Etykieta prywatna |
Dostępny |
Przed złożeniem zamówienia należy potwierdzić źródło zasilania plazmy, prąd znamionowy, architekturę rozruchu HF, obwód łuku pilotującego, złącze tylne, interfejs sterowania i wymagania systemu CNC.
LTM141 kontra LT141: Palnik maszynowy kontra palnik ręczny
LTM141 i LT141 należą do tej samej szerszej rodziny palników plazmowych, ale należy je traktować jako dwa osobne, kompletne produkty palników.
| Funkcja |
LTM141 |
LT141 |
| Działanie |
CNC / zmechanizowane |
Ręczny / ręczny |
| Geometria palnika |
Prosty palnik maszynowy |
Kątowa latarka ręczna |
| Uruchom kontrolę |
Sterowanie maszynowe |
Wyzwalacz operatora |
| Montowanie |
Stały uchwyt CNC |
Ręczny |
| Wysokość palnika |
Sterowanie CNC/THC |
Kontrolowany przez operatora |
| Aplikacja podstawowa |
Automatyczne cięcie |
Cięcie ręczne |
Niektóre materiały eksploatacyjne mogą należeć do tej samej szerszej rodziny materiałów eksploatacyjnych LT141.
Jednakże głowice palników maszynowych, głowice palników ręcznych, uchwyty, rurki pozycjonujące i zespoły kabli nie powinny być automatycznie traktowane jako wymienne.
W przypadku wewnętrznych linków do witryn internetowych należy używać kotwic opisowych, takich jak:
Palnik do cięcia plazmowego LTM141 CNC
I
Ręczny palnik do cięcia plazmowego LT141
zamiast przedstawiać oba po prostu jako LT141.
Dlaczego warto używać dedykowanego palnika maszynowego 140 A do cięcia plazmowego CNC?
System plazmowy CNC 140A wymaga palnika zaprojektowanego z myślą o stabilnym montażu, powtarzalnej geometrii cięcia i pracy przy wysokim prądzie.
Prosta geometria palnika maszynowego
Konfigurację maszyny LTM141 można zainstalować na stałej osi Z CNC lub uchwycie palnika.
Prawidłowa instalacja pomaga w utrzymaniu:
Prostopadłość palnika
Powtarzalna pozycja przebijania
Stała wysokość cięcia
Stabilna szerokość nacięcia
Powtarzalne wymiary części
Przewidywalny kierunek cięcia
Cięcie sterowane maszynowo
W przeciwieństwie do palnika ręcznego, palnikiem LTM141 steruje się za pomocą źródła prądu plazmowego i systemu CNC.
Typowy cykl cięcia obejmuje:
Umiejscowienie palnika
Wykrywanie wysokości początkowej
Uruchomienie plazmy
Przeszywający
Ruch tnący
Regulacja wysokości palnika
Zatrzymanie łuku
Platforma tnąca 140A
LTM141 stanowi zmechanizowaną platformę o wyższym natężeniu prądu do przemysłowych zastosowań cięcia.
Rzeczywisty prąd roboczy należy dobrać w zależności od materiału, grubości, materiałów eksploatacyjnych i zweryfikowanego wykresu cięcia całego systemu plazmowego.
Jak działa system cięcia plazmowego LTM141 HF
LTM141 działa jako część kompletnego zmechanizowanego systemu cięcia plazmowego składającego się z:
Sprężone powietrze wchodzi do palnika i przepływa przez głowicę palnika, rurkę powietrzną, dyfuzor, elektrodę i dyszę tnącą.
Energia elektryczna jonizuje gaz i wytwarza łuk plazmowy o wysokiej temperaturze.
Dysza zwęża strumień plazmy w skoncentrowany strumień, który topi materiał przewodzący prąd elektryczny, podczas gdy gaz o dużej prędkości usuwa stopiony metal z nacięcia.
Jak działa zajarzenie łuku HF w urządzeniu LTM141
LTM141 wykorzystuje system zajarzania łuku o wysokiej częstotliwości.
Zajarzanie HF wykorzystuje sygnał elektryczny o wysokiej częstotliwości, aby pomóc w ustaleniu początkowego łuku plazmowego.
Dlatego źródło zasilania plazmy musi obsługiwać kompatybilną architekturę palnika HF.
Palników plazmowych HF, innych niż HF i palników plazmowych z zapłonem wstecznym nie należy uważać za zamienne wyłącznie ze względu na podobne wartości znamionowe prądu.
Uwagi dotyczące instalacji HF w systemach CNC
Ponieważ rozruch wysokiej częstotliwości generuje energię elektryczną o wysokiej częstotliwości, instalacja CNC powinna być zgodna z zaleceniami producenta źródła zasilania plazmowego dotyczącymi:
Grunt
Połączenie służbowe
Okablowanie sygnałowe CNC
Kable ekranowane
Separacja między kablami zasilającymi i sygnałowymi
Prowadzenie przewodów palnika
Instalacja sterownika
Nie zakładaj, że każdy sterownik CNC można podłączyć bezpośrednio do systemu plazmowego HF bez uwzględnienia całej architektury elektrycznej.
LTM141 Kompletne konfiguracje palnika maszynowego
Obecna rodzina produktów INWELT obejmuje kilka zespołów palnika maszynowego LTM141 o długości 6 m i 12 m.
6 m Konfiguracje
| kodu INWELT |
Konfiguracja |
| IJWU0614 |
LTM141 / 6 m / 1/4G |
| IJWU0616 |
LTM141 / 6m / 3/8G |
| IJWU0619 |
LTM141 / 6 m / M14×1 |
| IJWU0606 |
LTM141 / 6 m / M16×1,5 |
| IJWU0608 |
LTM141 / 6 m / Adapter centralny |
12 m Konfiguracje
| kodu INWELT |
Konfiguracja |
| IJWU0612 |
LTM141 / 12 m / 1/4G |
| IJWU0615 |
LTM141 / 12m / 3/8G |
| IJWU0610 |
LTM141 / 12 m / M14×1 |
| IJWU0609 |
LTM141 / 12 m / M16×1,5 |
| IJWU0602 |
LTM141 / 12 m / Adapter centralny |
Te konfiguracje kompletnego palnika należy wyeksponować w widocznym miejscu, ponieważ typ połączenia i długość przewodu są ważnymi kryteriami zakupu palników CNC na wymianę lub OEM.
Głowica palnika maszynowego LTM141
Dedykowana głowica palnika maszynowego INWELT to:
Kod INWELT: IJWA0618
Opis:
Głowica palnika plazmowego LTM141
Ten komponent specyficzny dla maszyny powinien być jedną z głównych części zamiennych pokazanych na stronie LTM141.
Głowicę palnika ręcznego LT141 należy przenieść na stronę produktu ręcznego LT141 lub wyraźnie oznaczyć jako powiązany element palnika ręcznego.
Rurka pozycjonująca LTM141 z włókna szklanego
System palnika maszynowego obejmuje:
Kod INWELT: IJHW0024
Numer referencyjny: W0300144
Opis:
Rurka pozycjonująca z włókna szklanego / LTM
Ta rurka pozycjonująca stanowi część prostego korpusu palnika maszynowego i jest przeznaczona do montażu CNC.
W przypadku producentów sprzętu i integratorów systemów rurę pozycjonującą należy przedstawić wraz z głowicą palnika maszynowego i wymiarami montażowymi.
Dodaj rysunek wymiarowy palnika maszynowego LTM141
Palnik maszynowy CNC powinien zapewniać fizyczne wymiary montażowe.
INWELT powinien dodać rysunek techniczny przedstawiający:
Średnica korpusu palnika
Całkowita długość palnika
Użyteczna sekcja zaciskowa
Odległość dyszy od zacisku
Pozycja wyjścia kabla
Minimalny luz montażowy
Nie kopiuj wymiarów konkurencji.
Zmierz rzeczywistą produkcję LTM141 i opublikuj własne dane wymiarowe.
Tego typu informacje techniczne są szczególnie przydatne w przypadku:
Standardowe końcówki tnące LTM141 według aktualnego zakresu
Szersza platforma materiałów eksploatacyjnych LT141/LTM141 obejmuje kilka standardowych średnic końcówek tnących.
Aktualne kody INWELT obejmują:
Końcówka tnąca Ø1,1 mm
Kod INWELT: IJWV0617-11
Numer referencyjny: PD0101-11
Końcówka tnąca Ø1,4 mm
Kod INWELT: IJWV0617-14
Numer referencyjny: PD0101-14
Końcówka tnąca Ø1,7 mm
Kod INWELT: IJWV0617-17
Numer referencyjny: PD0101-17
Końcówka tnąca Ø1,9 mm
Kod INWELT: IJWV0617-19
Numer referencyjny: PD0101-19
W porównywalnych systemach palników typu A141 powszechnie stosuje się dysze o różnych średnicach dla różnych zakresów prądu.
Firma INWELT powinna zweryfikować swoje własne mapowanie natężenia prądu do dyszy przed opublikowaniem aktualnej zależności jako wiarygodnej.
Którą końcówkę tnącą należy zastosować przy 140A?
Rodzina materiałów eksploatacyjnych LT141/LTM141 obejmuje końcówki tnące o średnicy Ø1,1, Ø1,4, Ø1,7 i Ø1,9 mm.
W systemach Industry A141 powszechnie stosuje się największą standardową dyszę w tej grupie w pobliżu górnego zakresu roboczego 140A.
Jednakże firma INWELT powinna oprzeć ostateczną specyfikację na własnych danych technicznych i testach skrawania.
Najmocniejsza końcowa tabela materiałów eksploatacyjnych będzie zawierać:
| Kod INWELT |
Średnica końcówki |
Prąd zweryfikowany |
elektrody |
dyfuzora |
Proces |
| IJWV0617-11 |
Ř1,1 mm |
Zweryfikować |
Pasująca część |
Pasująca część |
Cięcie standardowe |
| IJWV0617-14 |
Ř1,4 mm |
Zweryfikować |
Pasująca część |
Pasująca część |
Cięcie standardowe |
| IJWV0617-17 |
Ř1,7 mm |
Zweryfikować |
Pasująca część |
Pasująca część |
Cięcie standardowe |
| IJWV0617-19 |
Ř1,9 mm |
Zweryfikować |
Pasująca część |
Pasująca część |
Cięcie standardowe |
Po potwierdzeniu konsekwentnie używaj tego samego mapowania w:
LTM141 Rozszerzone końcówki tnące
Rodzina produktów obejmuje kilka rozszerzonych końcówek tnących.
Przedłużona końcówka Ø1,4 mm
Kod INWELT: IJWV0673-14
Numer referencyjny: PD0117-14
Przedłużona końcówka Ø1,7 mm
Kod INWELT: IJWV0673-17
Numer referencyjny: PD0117-17
Przedłużona końcówka Ø1,9 mm
Kod INWELT: IJWV0673-19
Numer referencyjny: PD0117-19
Szersza rodzina obejmuje również:
IJWV0677 / PD0111 – Końcówka wydłużona / 50A
Rozszerzone materiały eksploatacyjne zapewniają dodatkowy zasięg tam, gdzie końcówki o standardowej długości nie mają łatwego dostępu do miejsca cięcia.
W przypadku zastosowań CNC zmiana długości końcówki powoduje również zmianę geometrii czoła palnika.
Dlatego przed użyciem rozszerzonych materiałów eksploatacyjnych należy sprawdzić wysokość cięcia i cały stos materiałów eksploatacyjnych.
Standardowa elektroda plazmowa LTM141
Standardowa elektroda to:
Kod INWELT: IJWC0617
Numer referencyjny: PR0101
Elektroda przenosi energię elektryczną przez palnik i stopniowo zużywa się podczas cięcia plazmowego.
Wymień elektrodę, zanim nadmierna erozja spowoduje:
W przypadku produkcji zautomatyzowanej należy regularnie monitorować zużycie elektrod, ponieważ wielokrotne przekłuwanie może skrócić żywotność materiałów eksploatacyjnych.
Elektroda wydłużona LTM141
Obecna rodzina obejmuje:
Kod INWELT: IJWC0672
Numer referencyjny: PR0116
Jest to konfiguracja z wydłużonymi elektrodami stosowana z odpowiednimi rozszerzonymi materiałami eksploatacyjnymi.
Aktualna strona oznacza ten komponent jako „Plasma LT101”, co należy poprawić, jeśli część jest oficjalnie udostępniana rodzinie LT101–151.
Użyj opisu rodziny produktów, który odpowiada rzeczywistym danym ERP/BOM.
Standardowy dyfuzor LTM141
Obecny standardowy dyfuzor to:
Kod INWELT: IJWG0617
Numer referencyjny: PE0101
Dyfuzor steruje dystrybucją gazu procesowego wokół elektrody i końcówki tnącej.
Stabilny przepływ gazu pomaga utrzymać:
Stabilność łuku plazmowego
Chłodzenie eksploatacyjne
Kształt strumienia plazmy
Spójna geometria nacięcia
Wymień dyfuzor, jeśli jest pęknięty, zniekształcony, spalony lub silnie zanieczyszczony.
Przed publikacją sprawdź rozszerzony dyfuzor
Aktualna lista aktualnych stron:
IJWG0619 / PE0103
ale opisuje to tak:
Dyfuzor LT151
Ponieważ ta sama szersza rodzina materiałów eksploatacyjnych obejmuje części LT101–151, należy sprawdzić, czy ten dyfuzor jest oficjalnie zatwierdzony do stosowania w konfiguracjach z rozszerzonymi materiałami eksploatacyjnymi LTM141.
Po zweryfikowaniu opublikuj go jako:
Kod INWELT → Referencja → Komponent → Zgodne modele palników → Proces
zamiast używać niejednoznacznego opisu pojedynczego modelu.
Wąż powietrzny LTM141
Obecna rodzina produktów obejmuje:
Kod INWELT: IJAO0779
Opis:
Przewód powietrza / LT141–151
Rura powietrzna pomaga skierować gaz procesowy przez przednią część palnika.
Utrzymuj element w czystości i prawidłowo zainstalowany.
Uszkodzona lub nieprawidłowo umieszczona rurka powietrzna może zakłócać przepływ gazu i negatywnie wpływać na stabilność plazmy.
Dysza zewnętrzna LTM141 i elementy mocujące
Obecna rodzina produktów obejmuje:
IJWT0618 / PC0102 – Dysza zewnętrzna / LT141
I
IJWT0697 / PC0131 – Dysza zewnętrzna / LT141–151
Właściwa dysza zewnętrzna powinna pasować do wybranego procesu cięcia lub cięcia kontaktowego.
Wymień komponenty front-end, jeśli wykazują:
Wyśmienity
Uszkodzenia spalone
Uszkodzenie gwintu
Ciężkie zanieczyszczenie
Znaczące odkształcenie
LTM141 Uchwyt dystansowy, akcesoria do cięcia kontaktowego i żłobienia
Szersza rodzina LT141/LTM141 zawiera kilka akcesoriów do pozycjonowania czołowego.
Aktualne części obejmują:
IJTN0079 / CV0013 – Element dystansowy do żłobienia
IJTN0070 / CV0014 – Dystans czteropunktowy
IJTN0078 / CV0012 – Podkładka dwupunktowa
IJTN0077 / CV0011 – Sprężyna dystansowa
IJTN0095 / CV0039 – Czteropunktowa tarcza koronowa z izolatorem
IJTN0089 / CV0023 – Element dystansowy do cięcia kontaktowego
Cięcie z odsunięciem
Akcesoria dystansowe pomagają utrzymać kontrolowaną odległość robocza dyszy.
Kontakt Cięcie
Komponenty do cięcia stykowego wykorzystują inną geometrię czołową.
Żłobienie
Żłobienie usuwa materiał bez całkowitego przecięcia przedmiotu obrabianego.
Używaj odpowiedniego stosu front-end dla każdego procesu, zamiast mieszać części tnące, stykowe i żłobiące.
Żłobienie plazmowe LTM141
Szersza platforma materiałów eksploatacyjnych typu A141 obejmuje dedykowany proces żłobienia.
Żłobienie można stosować do:
Usuwanie spoin
Usuwanie usterek
Żłobienie wsteczne
Wspólne przygotowanie
Prace naprawcze
W przypadku strony z CNC/palnikiem maszynowym promuj żłobienie tylko wtedy, gdy:
Źródło zasilania plazmy wspomaga żłobienie
Zainstalowano odpowiednie materiały eksploatacyjne do żłobienia
Zautomatyzowany system wspiera wymagany ruch palnika
Nie używaj zwykłej końcówki tnącej jako końcówki do żłobienia, chyba że taka konfiguracja jest specjalnie zatwierdzona.
Zespoły kabli maszynowych LTM141
Obecny system palnika maszynowego LTM141 obejmuje dedykowane zespoły kabli maszynowych o długości 6 m.
Kabel maszynowy z centralnym adapterem
Kod INWELT: IJWO10316071-00
Opis:
LTM141–151 / 16 mm² / 6 m / Adapter centralny
Gwintowany kabel maszynowy
Kod INWELT: IJWO10316077-00
Opis:
LTM141–151 / 16 mm² / 6 m / Połączenie gwintowe
Te kable maszynowe powinny pozostać w głównej tabeli części zamiennych LTM141.
Ręczne kable LT141 należy przenieść na stronę produktu ręcznego LT141 lub wyraźnie oznaczyć jako powiązane części palnika ręcznego.
Opcje adaptera złącza LTM141
System palnika maszynowego LTM zawiera kilka adapterów.
1/8G do 1/4G
Kod INWELT: IJAU5698
1/8G do 3/8G
Kod INWELT: IJAU5697
1/8G do M14×1
Kod INWELT: IJAU5699
1/8G do M16×1,5
Kod INWELT: IJAU5690
Te opcje adapterów umożliwiają obsługę różnych interfejsów źródła zasilania plazmy.
Sam pasujący gwint nie potwierdza pełnej kompatybilności palnika.
Adapter centralny 5-pinowy LTM141
Rodzina produktów obejmuje również:
Kod INWELT: IJAY0089
Numer referencyjny: FY0023
Opis:
5-pinowy centralny adapter po stronie palnika plazmowego
Przed instalacją sprawdź:
Funkcje pinów
Obwód łuku pilotującego
Sygnał startu
Obwód bezpieczeństwa
Interfejs gaz/prąd
Samo dopasowanie mechaniczne nie wystarczy.
Jak sprawdzić kompatybilność przecinarki plazmowej CNC LTM141
Nie wybieraj LTM141 tylko dlatego, że przecinarka plazmowa ma prąd znamionowy 140A.
Musi pasować kilka warunków.
Potwierdź uruchomienie HF
Źródło zasilania plazmy musi obsługiwać palnik HF.
Potwierdź prąd znamionowy
LTM141 ma obciążalność 140A.
Używaj palnika i materiałów eksploatacyjnych w granicach zweryfikowanych limitów.
Potwierdź tylne złącze
Dostępne konfiguracje obejmują:
1/4G
3/8G
M14×1
M16×1,5
Adapter centralny
Potwierdź obwód łuku pilotującego
Połączenie łuku pilotującego musi być zgodne ze źródłem zasilania plazmy.
Potwierdź interfejs startowy CNC
Sprawdź jak radzi sobie system plazmowy:
Podaj informacje o maszynie przed złożeniem zamówienia
W przypadku projektów zastępczych lub OEM należy podać:
Producent źródła zasilania plazmy
Model maszyny
Znamionowy prąd wyjściowy
Istniejący model palnika
Zdjęcia głównych złączy
Zdjęcia złącza łuku pilotującego
Sterownik CNC
Wymagana długość przewodu
Wymagane wymiary montażowe
Jest to bardziej niezawodne niż publikowanie uniwersalnej listy kompatybilnych marek maszyn.
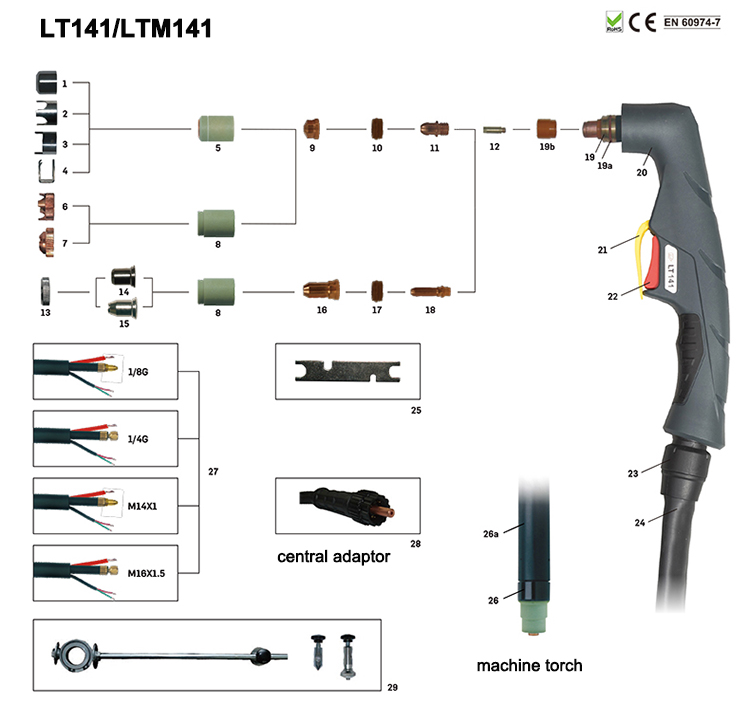
Szczegóły części zamiennych:
Palnik maszynowy
| Kod |
Nr ref. |
Opis |
Kod |
Nr ref. |
Opis |
| IJWU0614 |
Palnik Atuo do cięcia plazmowego LTM141/6m 1/4G |
IJWU0612 |
|
Palnik Atuo do cięcia plazmowego LTM141/12m 1/4G |
| IJWU0616 |
Palnik plazmowy Atuo LTM141/6m 3/8G |
IJWU0615 |
|
Palnik Atuo do cięcia plazmowego LTM141/12m 3/8G |
| IJWU0619 |
PA0103 |
Palnik Atuo do cięcia plazmowego LTM141/6m M14×1 |
IJWU0610 |
PA0104 |
Palnik Atuo do cięcia plazmowego LTM141/12m M14×1 |
| IJWU0606 |
PA0145 |
Palnik plazmowy Atuo LTM141/6m M16×1,5 |
IJWU0602 |
PA0146 |
Palnik plazmowy Atuo LTM141/12m Adapter centralny |
| IJWU0608 |
Centralny adapter do palnika Atuo do cięcia plazmowego LTM141/6m |
IJWU0609 |
|
Palnik plazmowy Atuo LTM141/12m M16×1,5 |
|
| Pozycja |
|
Kod |
Nr ref. |
Opis |
| 1 |
|
IJTN0079 |
CV0013 |
Element dystansowy do żłobienia/LT141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
Podkładka czteroramienna/LT100-150 |
| 3 |
|
IJTN0078 |
CV0012 |
Podkładka dwuszpiczasta/LT100-150 |
| 4 |
|
IJTN0077 |
CV0011 |
Sprężyna dystansowa LT100-150 |
| 5 |
|
IJWT0618 |
PC0102 |
Dysza zewnętrzna LT141 |
| 6 |
|
IJTN0095 |
CV0039 |
Czteropunktowa osłona korony z izolatorem/LT101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
Podkładka do cięcia kontaktowego/LT101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
Dysza zewnętrzna LT141-151 |
| 9 |
|
|
|
Wskazówka |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
Końcówka Φ1,1 mm/LT101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
Końcówka Φ1,4 mm/LT101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
Końcówka Φ1,7 mm/LT101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
Końcówka Φ1,9 mm/LT101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
Dyfuzor LT101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
Elektroda plazmowa LT101-141 |
| 12 |
|
IJAO0779 |
|
Rurka powietrzna/LT141-151 |
| 13 |
|
IJTN0000 |
|
Nakrętka zabezpieczająca |
| 14 |
|
IJTN0014 |
CV0008 |
Przystawka do cięcia kontaktowego/LT100-151 |
| 15 |
|
IJTN0015 |
CV0009 |
Przystawka tnąca z długim kontaktem/LT100-151 |
| 16 |
|
|
|
Wskazówka |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
Przedłużona końcówka Φ1,4mm/LT101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
Przedłużona końcówka Φ1,7mm/LT101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
Przedłużona końcówka Φ1,9mm/LT101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
Przedłużona końcówka 50A/LT101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
Dyfuzor LT151 |
| 18 |
|
IJWC0672 |
PR0116 |
Elektroda przedłużona Plazma LT101 |
| 19 |
|
IJWA0666 |
|
Głowica palnika plazmowego LT141 |
| 19a |
|
IJGU0697 |
EA0131 |
'O'ring Φ18,77x1,78m minkrzem |
| 19b |
|
IJWG9018 |
|
Sulator frontowy/LT141-151 |
| 20 |
|
IJHW0046 |
|
Rękojeść plazmowa ręczna/ASeria/Czerwona |
| 21 |
|
IJIK0733 |
|
Część ochronna/plazma/żółty |
| 22 |
|
IJIR0081 |
185.0031 |
Spust |
| 23 |
|
IJIK0805 |
|
Joint/duży/nowy typ |
| 24 |
|
|
|
Montaż kabla |
| 24.1 |
|
IJWO00316071-00 |
|
Zespół kabla/adapter centralny LT141-151/16MQ/6M |
| 24.2 |
|
IJWO00316077-00 |
|
Zespół kabla/LT141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
Zespół kabla/LTM141-151/16MQ/6Madapter centralny |
| 24.4 |
|
IJWO10316077-00 |
|
Zespół kabla/LTM141-151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
Zespół przewodów LT141-1516M Adapter centralny |
| 25 |
|
IJDH6017 |
|
Klucz do plazmy |
| 26 |
|
IJWA0618 |
|
Głowica palnika plazmowego LTM141 |
| 26a |
|
IJHW0024 |
W0300144 |
Rurka pozycjonująca z włókna szklanego/LTM |
| 27 |
|
|
|
Zespół kabla LTM |
| 27.1 |
|
IJAU5698 |
|
Adapter łączący 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
Adapter łączący 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
Adapter łączący 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
Adapter łączący 1/8G-M16×1,5 |
| 28 IJAY0089 FY0023 Adapter centralny, strona palnika Plazma 5 pinów |
| 29 IJTN0088 CV0022 Przystawka do wycinania okręgów/LT100-151 |
LTM141 i sterowanie wysokością palnika CNC
System plazmowy CNC może wykorzystywać automatyczną kontrolę wysokości palnika, aby utrzymać prawidłową odległość cięcia.
Możliwe systemy obejmują:
THC na napięcie łuku
Wykrywanie pływającej głowy
Mechaniczny czujnik wysokości początkowej
Inne kompatybilne systemy kontroli wysokości
THC na napięcie łuku
Po powstaniu łuku plazmowego kompatybilny kontroler THC może wykorzystywać napięcie łuku w celu utrzymania zaprogramowanej wysokości cięcia.
Prawidłowe napięcie zależy od:
Źródło zasilania plazmy
Aktualny
Tworzywo
Grubość płyty
Materiały eksploatacyjne
Prędkość cięcia
Integracja HF i THC
Ponieważ LTM141 wykorzystuje zapłon HF, konstruktor maszyny powinien przestrzegać wymagań producenta źródła zasilania plazmy w zakresie uziemienia i prowadzenia kabli.
Nie publikuj uniwersalnych ustawień okablowania THC ani ustawień napięcia bez zweryfikowanych danych na poziomie systemu.
Wysokość przebijania a wysokość cięcia
Zmechanizowane cięcie plazmowe zwykle wykorzystuje różne wysokości do przebijania i cięcia ciągłego.
Wysokość przekłucia
Roztopiony metal jest wyrzucany do góry, podczas gdy łuk początkowo penetruje płytę.
Prawidłowa wysokość przebijania pomaga zmniejszyć uszkodzenia stopionego metalu w przednich materiałach eksploatacyjnych.
Wysokość cięcia
Po zakończeniu przebijania palnik przesuwa się na zaprogramowaną wysokość cięcia.
Nieprawidłowa wysokość koszenia może spowodować:
Skorzystaj ze zweryfikowanych parametrów kompletnego systemu plazmowego.
Jak grubo może ciąć LTM141?
Sam palnik nie wyznacza jednej uniwersalnej maksymalnej grubości cięcia.
Rzeczywista wydajność cięcia zależy od:
Profesjonalne specyfikacje plazmy powinny rozróżniać:
Zalecana wydajność cięcia
Grubość materiału, którą można wydajnie przetwarzać przy odpowiedniej prędkości i jakości krawędzi.
Maksymalna wydajność cięcia
Grubszy materiał, który nadal można ciąć przy zmniejszonej prędkości.
Zdolność do odpraw
Maksymalna grubość materiału, jaką można oddzielić, zwykle przy niższej jakości krawędzi.
Konkretne dane dotyczące grubości LTM141 należy zatem publikować tylko wtedy, gdy są poparte testem cięcia kompletnego systemu INWELT.
Utwórz wykres cięcia CNC INWELT LTM141
Własny wykres cięcia byłby jednym z najmocniejszych zasobów technicznych i GEO tej strony.
Polecane pola obejmują: Dane
| parametrów |
do opublikowania |
| Tworzywo |
Stal miękka / stal nierdzewna / aluminium |
| Grubość |
Testowana grubość |
| Aktualny |
Rzeczywisty testowany prąd |
| Kod wskazówki |
Numer części INWELT |
| Średnica końcówki |
mm |
| Ciśnienie powietrza |
bar |
| Przepływ powietrza |
L/min |
| Prędkość podróży |
mm/min |
| Wysokość przebicia |
mm |
| Opóźnienie przebicia |
towary drugiej jakości |
| Wysokość cięcia |
mm |
| Szerokość szczeliny |
mm |
| Wynik cięcia |
Zalecane / Maksymalne / Odprawa |
Korzystaj ze zmierzonych danych INWELT zamiast kopiować parametry skrawania konkurencji.
Zalecany dopływ powietrza dla LTM141
Obecna specyfikacja INWELT LTM141 wykorzystuje sprężone powietrze.
Zalecane dane eksploatacyjne obejmują:
Gaz procesowy: sprężone powietrze
Ciśnienie gazu: ok. 4,5–5,0 barów
Przepływ gazu: ok. 220 l/min
Zalecany wypływ końcowy: ok. 140 sekund
Używaj czystego i suchego sprężonego powietrza
Wilgoć, olej sprężarkowy i cząstki stałe mogą negatywnie wpływać na:
Stosować odpowiednią filtrację i oddzielanie wilgoci.
Sprawdź ciśnienie podczas przepływu gazu
Ciśnienie statyczne może różnić się od rzeczywistego ciśnienia roboczego.
Filtry, regulatory, złączki i długie węże mogą powodować utratę ciśnienia.
Ustaw dopływ powietrza zgodnie z procedurą obsługi całego systemu cięcia plazmowego.
Jakie materiały można ciąć LTM141?
Po podłączeniu do kompatybilnego systemu plazmowego, LTM141 może przetwarzać materiały przewodzące prąd elektryczny, w tym:
Łagodna stal
Stal węglowa
Stal nierdzewna
Aluminium
Miedź
Mosiądz
Stal ocynkowana
Rzeczywista prędkość cięcia, jakość krawędzi i praktyczna grubość zależą od kompletnego systemu plazmowego.
Typowe zastosowania palnika CNC LTM141
LTM141 nadaje się do zastosowań w zautomatyzowanym cięciu plazmowym o wyższym natężeniu, w tym:
Stoły do cięcia plazmowego CNC
Automatyczne cięcie profili
Produkcja konstrukcji stalowych
Produkcja maszyn ciężkich
Sprzęt budowlany
Sprzęt rolniczy
Produkcja samochodów ciężarowych i przyczep
Elementy kolejowe
Okrętownictwo
Systemy do obróbki płyt
Przemysłowe ogniwa produkcyjne
Produkcja metali ciężkich
Ostateczny wybór palnika powinien zawsze opierać się na źródle zasilania plazmy i interfejsie maszyny, a nie samej nazwie aplikacji.
LTM141 Konserwacja produkcji CNC
Stały stan materiałów eksploatacyjnych jest niezbędny w zautomatyzowanej produkcji, ponieważ zużyty element może mieć wpływ na każdą powtarzającą się część.
Sprawdź elektrodę
Monitoruj elektrodę pod kątem nadmiernego zużycia.
Wymień go, zanim silna erozja spowoduje słaby rozruch lub uszkodzi dyszę.
Sprawdź końcówkę tnącą
Sprawdź:
Powiększony otwór dyszy
Otwór owalny
Uszkodzenia spalone
Ciężkie zanieczyszczenie
Sprawdź dyfuzor
Utrzymuj kanały gazowe w czystości.
Wymień pęknięte lub uszkodzone pod wpływem ciepła elementy.
Sprawdź rurkę powietrzną
Upewnij się, że rurka powietrzna jest prawidłowo zainstalowana i nie jest uszkodzona.
Sprawdź głowicę palnika maszynowego
Sprawdzać:
Sprawdź przewód palnika
Upewnij się, że ruch CNC nie:
Nasz katalog:
 KATALOG PALNIKA PLAZMOWEGO INWELT.pdf
Typowe problemy z cięciem CNC LTM141
Trudny rozruch łuku HF
Sprawdzać:
Nadmierny skos
Sprawdzać:
Prostopadłość palnika
Wysokość cięcia
Zużycie dyszy
Prędkość cięcia
Ciężki żużel
Sprawdzać:
Prędkość cięcia
Prąd cięcia
Grubość materiału
Przepływ gazu
Wysokość cięcia
Krótka żywotność materiałów eksploatacyjnych
Możliwe przyczyny obejmują:
Zanieczyszczone sprężone powietrze
Nieprawidłowa kombinacja dyszy/prądu
Nieprawidłowa wysokość przekłucia
Nadmierne piercing
Zużyta elektroda
Niespójne wymiary części
Sprawdzać:
Nie każdy problem wymiarowy jest spowodowany palnikiem plazmowym.
Materiały eksploatacyjne LTM141 dla dystrybutorów i dostaw na rynek wtórny
Profesjonalny program obsługi posprzedażnej LTM141 może obejmować:
Standardowe końcówki tnące
Rozszerzone końcówki tnące
Wskazówki dotyczące żłobienia
Elektrody standardowe
Elektrody wydłużone
Dyfuzory standardowe
Przedłużone dyfuzory
Rury powietrzne
Dysze zewnętrzne
Elementy do cięcia kontaktowego
Przewodniki stand-off
Głowice palników maszynowych
O-ringi
Rurki pozycjonujące z włókna szklanego
Zespoły kabli maszynowych
Adaptery złączy
Adaptery centralne
Publikowanie dokładnych numerów części INWELT pomaga ograniczyć błędy związane z wymianą i ułatwia dystrybutorom i producentom sprzętu CNC powtarzanie zakupów.
Produkcja palnika plazmowego CNC LTM141 OEM przez firmę INWELT
INWELT dostarcza palniki do cięcia plazmowego i komponenty zamienne profesjonalnym klientom B2B, w tym:
Producenci maszyn plazmowych CNC
Producenci źródeł zasilania plazmowego
Integratorzy systemów CNC
Marki sprzętu do spawania i cięcia
Importerzy
Dystrybutorzy
Hurtownicy
Dostawcy przemysłowi
Firmy zajmujące się materiałami eksploatacyjnymi na rynku wtórnym
Konfiguracje OEM i ODM można opracować zgodnie z docelowym systemem plazmowym i interfejsem maszyny.
Opcje OEM i marek własnych
Personalizacja może obejmować:
Marka klienta
Etykiety produktów
Konfiguracja palnika maszynowego
Przewody palnika o długości 6 m lub 12 m
Połączenie 1/4G
Połączenie 3/8G
Złącze M14×1
Przyłącze M16×1,5
Adapter centralny
Zespoły kablowe
Zestawy materiałów eksploatacyjnych
Opakowanie pod marką własną
Dokumentacja techniczna
Wymagania dotyczące kodów kreskowych i kartonu
W przypadku projektów OEM należy podać specyfikację źródła zasilania plazmy, sterownik CNC, wymagania dotyczące złączy, wymiary montażowe i szacunkową ilość zakupu.
Dlaczego warto zaopatrzyć się w palniki maszynowe LTM141 firmy INWELT?
Platforma LTM141 łączy w sobie kompletne konfiguracje palnika maszynowego ze szczegółowym systemem materiałów eksploatacyjnych i połączeń.
Obecna rodzina produktów obejmuje:
Wiele konfiguracji palnika maszynowego o długości 6 m
Wiele konfiguracji palnika maszynowego o długości 12 m
Standardowe końcówki Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm
Rozszerzone końcówki tnące
Elektroda standardowa
Przedłużona elektroda
Dyfuzory
Rurka powietrzna
Dysze zewnętrzne
Akcesoria do cięcia kontaktowego
Akcesoria do żłobienia
Dedykowana głowica palnika maszynowego
Rurka pozycjonująca z włókna szklanego
Zespoły kabli maszynowych
Adaptery z wieloma gwintami
5-pinowy adapter centralny
W przypadku profesjonalnych nabywców zaopatrzenie się w palnik i komponenty zamienne od jednego dostawcy może uprościć zakupy, magazynowanie i obsługę posprzedażną.
Często zadawane pytania dotyczące palnika plazmowego CNC LTM141
Jakie natężenie prądu ma INWELT LTM141?
LTM141 ma obciążalność znamionową 140A . Zgodnie z aktualną specyfikacją techniczną INWELT,
Jaki jest cykl pracy LTM141?
Aktualna specyfikacja podaje 60%.
Czy LTM141 to palnik ręczny czy maszynowy?
LTM141 to palnik maszynowy CNC / zmechanizowany.
Powiązany LT141 to ręczna wersja ręczna.
Czy LTM141 wykorzystuje zapłon HF?
Tak.
LTM141 wykorzystuje zajarzenie łuku o wysokiej częstotliwości.
Jakiego gazu używa LTM141?
Obecna konfiguracja wykorzystuje sprężone powietrze.
Jakiego ciśnienia powietrza wymaga LTM141?
Około 4,5–5,0 barów.
Jakiego przepływu powietrza wymaga LTM141?
Aktualna specyfikacja INWELT podaje około 220 l/min.
Jaki czas po wypływie jest zalecany?
około 140 sekund . Według aktualnej specyfikacji INWELT
Jakie długości przewodów są dostępne?
Obecna rodzina produktów obejmuje:
Jakie opcje złączy są dostępne?
Aktualne konfiguracje obejmują:
1/4G
3/8G
M14×1
M16×1,5
Adapter centralny
Jakie rozmiary końcówek tnących są dostępne?
Obecna rodzina materiałów eksploatacyjnych obejmuje:
Ř1,1 mm
Ř1,4 mm
Ř1,7 mm
Ř1,9 mm
Dostępne są również przedłużone końcówki Ø1,4, Ø1,7 i Ø1,9 mm.
Którą końcówkę należy zastosować przy 140A?
Szersza rodzina materiałów eksploatacyjnych typu A141 powszechnie kojarzy Ø1,9 mm z górnym zakresem prądu.
Firma INWELT powinna potwierdzić swoje własne zweryfikowane mapowanie natężenia prądu do dyszy przed opublikowaniem tej zależności jako wiarygodnej.
Z jakiej elektrody korzysta LTM141?
Standardowa elektroda to:
IJWC0617 / PR0101
Elektroda wydłużona to:
IJWC0672 / PR0116
Z jakiej głowicy palnika maszynowego korzysta LTM141?
Aktualna głowica maszyny INWELT to:
IJWA0618
Jakiej rurki pozycjonującej używa LTM141?
Aktualne listy rodzin produktów:
IJHW0024 / W0300144 – Rurka pozycjonująca z włókna szklanego
Czy LTM141 można używać z dowolną przecinarką plazmową CNC 140A?
NIE.
System rozruchowy HF, złącze, obwód łuku pilotującego, interfejs sterowania i architektura źródła zasilania również muszą być zgodne.
Czy LTM141 obsługuje kontrolę wysokości palnika?
Można go zintegrować z systemami CNC przy użyciu kompatybilnego sprzętu THC.
Dokładna konfiguracja THC zależy od źródła zasilania plazmy i sterownika CNC.
Czy LTM141 może ciąć stal nierdzewną?
Tak, jeśli jest używany z kompatybilnym źródłem prądu plazmowego i odpowiednimi parametrami cięcia.
Czy LTM141 może ciąć aluminium?
Tak.
Aluminium przewodzi prąd elektryczny i można je ciąć plazmą za pomocą odpowiedniego systemu plazmowego.
Jaką grubość może ciąć LTM141?
Nie ma uniwersalnej grubości, którą wyznacza sam palnik.
Skorzystaj ze zweryfikowanych danych dotyczących zalecanych, maksymalnych i odcięć z całego systemu cięcia plazmowego.
Czy LTM141 można używać do żłobienia?
Powiązana rodzina materiałów eksploatacyjnych obejmuje komponenty do żłobienia.
Źródło zasilania plazmy i zautomatyzowany proces muszą również umożliwiać żłobienie.
Jaka jest różnica między LTM141 i LT141?
LTM141 to konfiguracja maszyny/CNC.
LT141 to konfiguracja ręczna/ręczna.
Czy firma INWELT oferuje palniki maszynowe OEM LTM141?
Tak.
Konfiguracje OEM/ODM, marki własnej, złącza, kable i zestawy materiałów eksploatacyjnych są dostępne dla wykwalifikowanych producentów sprzętu CNC, integratorów systemów, dystrybutorów i importerów.
Poproś o wycenę palnika do cięcia plazmowego CNC INWELT LTM141
Aby szybciej potwierdzić kompatybilność, podaj:
Producent i model źródła zasilania plazmy
Znamionowy prąd wyjściowy
Istniejący model palnika
Metoda rozruchu HF
Sterownik CNC
Zdjęcia głównych złączy
Połączenie łuku pilotującego
Wymagana długość przewodu palnika
Wymagane wymiary montażowe
Wymagania dotyczące cięcia lub żłobienia
Wymagania dotyczące materiałów eksploatacyjnych
Szacowana ilość zakupu
INWELT czyli marka własna
Firma INWELT może następnie potwierdzić odpowiednią konfigurację palnika maszynowego LTM141, złącza, kabla i materiałów eksploatacyjnych dla Twojego systemu cięcia plazmowego CNC.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių