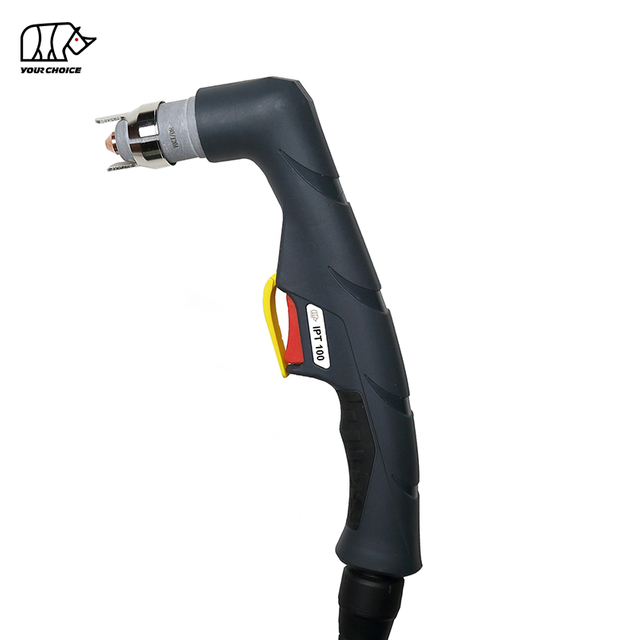
Pemotong plasma yang tidak menghasilkan busur dapat mengganggu produksi, menunda proyek fabrikasi, dan meningkatkan biaya pemeliharaan. Apakah pemotong plasma Anda tidak menyala sama sekali, mengeluarkan udara tanpa menghasilkan busur, atau menghasilkan busur api yang gagal ditransfer ke benda kerja, mengidentifikasi penyebab sebenarnya sangatlah penting.
Mengapa pemotong plasma Anda tidak melengkung? Penyebab paling umum termasuk tekanan udara yang tidak mencukupi, bahan habis pakai obor yang aus, komponen obor yang tidak dipasang dengan benar, sambungan klem kerja yang buruk, sinyal pemicu obor yang rusak, kesalahan perlindungan catu daya, dan masalah dalam sirkuit busur pilot.
Untungnya, banyak masalah penyalaan busur plasma dapat diidentifikasi melalui inspeksi eksternal dasar sebelum komponen mahal perlu diganti.
Panduan ini menjelaskan tujuh penyebab umum kegagalan busur pemotong plasma, cara mengenali gejalanya, dan langkah pemecahan masalah yang tepat. Panduan ini juga mencakup masalah busur pilot, kebutuhan pasokan udara, pemeliharaan preventif, dan kapan servis profesional diperlukan.
Apa Artinya Jika Pemotong Plasma Tidak Melengkung?
Pemotong plasma menggunakan energi listrik dan aliran gas terkompresi, biasanya udara, untuk menghasilkan busur plasma bersuhu tinggi yang mampu memotong bahan konduktif listrik.
Tergantung pada desain peralatan, obor dapat menggunakan busur pilot, mekanisme start kontak, atau sistem inisiasi busur lainnya.
Dalam sistem busur pilot, busur awal dibuat di dalam obor sebelum busur pemotongan utama dipindahkan ke benda kerja. Benda kerja kemudian menjadi bagian dari rangkaian pemotongan listrik.
Jika pemotong plasma tidak menghasilkan busur api, kegagalan dapat terjadi selama inisiasi busur api, stabilisasi busur api pilot, atau pemindahan ke benda kerja.
Ini adalah masalah yang berbeda dan mungkin memerlukan solusi yang berbeda.
Bagaimana Cara Mengidentifikasi Jenis Kegagalan Busur Plasma?
Sebelum mengganti komponen, amati dengan tepat apa yang terjadi saat Anda mencoba menghidupkan pemotong plasma.
Gejala Pemotong Plasma
Kemungkinan Penyebabnya
Pemeriksaan Pertama yang Direkomendasikan
Tidak ada aliran udara dan tidak ada busur
Sirkuit pemicu, perlindungan mesin, pasokan udara atau kesalahan kontrol
Periksa indikator kesalahan, pasokan udara, dan sambungan obor
Udara mengalir tetapi tidak ada busur yang muncul
Bahan habis pakai yang aus, perakitan yang salah, interlock pengaman atau sirkuit start
Periksa bahan habis pakai obor dan tutup penahannya
Busur percontohan dimulai tetapi tidak ditransfer
Sambungan klem yang buruk, jarak obor yang terlalu jauh, atau pengaturan pemotongan yang salah
Periksa jalur pengembalian pekerjaan dan kebuntuan obor
Arc dimulai tetapi segera berhenti
Aliran udara tidak stabil, bahan habis pakai atau sistem perlindungan rusak
Periksa tekanan udara yang mengalir dan indikator kesalahan
Arc dimulai sebentar-sebentar
Sambungan obor longgar, komponen aus, atau pasokan tidak stabil
Periksa koneksi eksternal dan bahan habis pakai
Busur berhenti selama pemotongan terus menerus
Keterbatasan pasokan udara, siklus kerja yang berlebihan, atau kondisi pemotongan
Periksa aliran udara, peringatan suhu dan batas pengoperasian
Penting: Tidak semua pemotong plasma dirancang untuk mempertahankan busur pilot yang terlihat di udara terbuka. Selalu ikuti petunjuk pengoperasian untuk mesin dan obor khusus Anda.
Tindakan Pencegahan Keselamatan Sebelum Pemecahan Masalah
Peralatan pemotongan plasma melibatkan tegangan listrik tinggi, udara bertekanan, radiasi busur intens, dan logam panas.
Sebelum melepas atau memeriksa bahan habis pakai obor:
Matikan pemotong plasma dan putuskan sambungannya dari sumber listrik.
Biarkan obor dan bahan habis pakai hingga benar-benar dingin.
Ikuti instruksi pabrik untuk melepaskan tekanan udara yang tersimpan.
Kenakan peralatan pelindung yang sesuai.
Jangan pernah melewati interlock pengaman obor atau sakelar pelindung.
Jangan membuka rumah mesin atau menyentuh komponen listrik internal kecuali Anda adalah teknisi servis yang berkualifikasi.
Beberapa pemotong plasma mengandung komponen listrik yang dapat menahan tegangan berbahaya setelah mesin dicabut.
7 Penyebab Umum Pemotong Plasma Tidak Melengkung dan Cara Mengatasinya
1. Tekanan Udara Tidak Cukup atau Kualitas Udara Buruk
Salah satu hal pertama yang harus diperiksa ketika pemotong plasma tidak menyala adalah pasokan udara bertekanan.
Pemotongan plasma memerlukan aliran udara bersih dan kering yang stabil untuk mendukung pembentukan busur, mendinginkan komponen obor, dan menghilangkan material cair dari zona pemotongan.
Jika pasokan udara tidak memadai atau tidak stabil, mesin dapat mencegah timbulnya busur api atau mati selama pengoperasian.
Gejala Umum
Pemotong plasma meniupkan udara tetapi tidak menghasilkan busur.
Busur percontohan dimulai dan dengan cepat menghilang.
Mesin menampilkan peringatan tekanan udara.
Inisiasi busur menjadi tidak konsisten.
Performa pemotongan menurun selama pengoperasian terus-menerus.
Mengapa Tekanan Udara Rendah Menyebabkan Masalah Busur?
Banyak pemotong plasma memantau tekanan udara atau aliran udara sebelum membiarkan obor beroperasi.
Jika tekanan turun di bawah kisaran pengoperasian yang disyaratkan, mesin dapat mengaktifkan interlock pelindung.
Tekanan udara juga dapat menurun saat obor beroperasi, terutama bila kompresor tidak dapat mempertahankan aliran yang cukup.
Artinya, regulator yang menunjukkan tekanan memadai saat idle belum tentu memastikan bahwa sistem mempunyai cukup udara selama pemotongan.
Kelembapan, oli, dan kontaminan lainnya selanjutnya dapat memengaruhi stabilitas busur dan mempercepat keausan bahan habis pakai.
Bagaimana Memperbaikinya
Periksa apakah kompresor udara beroperasi dengan benar.
Pastikan kompresor dapat menyuplai aliran udara yang dibutuhkan.
Periksa selang udara dari kebocoran, hambatan, dan perlengkapan yang rusak.
Periksa regulator dan filter udara.
Verifikasi tekanan udara dalam kondisi aliran menggunakan prosedur yang direkomendasikan peralatan.
Kuras akumulasi kelembapan dari sistem udara.
Ganti elemen filter yang terkontaminasi bila perlu.
Berapa tekanan udara yang harus digunakan pemotong plasma?
Tidak ada tekanan udara yang tepat untuk setiap pemotong plasma.
Tekanan yang diperlukan tergantung pada model peralatan, desain obor, arus pemotongan, dan kondisi pengoperasian.
Selalu gunakan spesifikasi tekanan dan aliran yang disediakan untuk sistem pemotongan plasma tertentu.
2. Bahan Habis Pakai Senter Plasma yang Aus atau Rusak
Komponen-komponen ini beroperasi dalam kondisi termal dan listrik yang ekstrim dan secara bertahap memburuk selama pemotongan normal.
Bisakah Bahan Habis Pakai Menghentikan Pemotong Plasma Agar Tidak Melengkung?
Ya.
Elektroda yang sangat aus, nosel yang rusak, atau rakitan bahan habis pakai yang tidak berfungsi dengan benar dapat mengganggu permulaan busur api.
Misalnya, elektroda yang mengalami keausan berlebihan mungkin tidak lagi memberikan kondisi kelistrikan dan mekanik yang diharapkan untuk penyalaan yang andal.
Nosel yang rusak juga dapat mengganggu karakteristik aliran busur dan gas.
Dalam beberapa kasus, kerusakan yang dapat dikonsumsi dapat menyebabkan obor menyala sebentar-sebentar sebelum akhirnya berhenti menyala.
Tanda-tanda Barang Habis Pakai Obor Plasma Rusak
Komponen
Keausan atau Kerusakan Biasa
Kemungkinan Efek
Elektroda
Erosi berlebihan, sisipan rusak, atau keausan tidak normal
Permulaan busur yang sulit atau tidak konsisten
nosel
Lubang membesar atau terdistorsi, terbakar atau berubah bentuk
Busur tidak stabil dan kualitas pemotongan buruk
Cincin berputar
Retak, kontaminasi atau saluran tersumbat
Distribusi gas yang tidak tepat
Tutup penahan
Retak, benang rusak, atau dudukan salah
Perakitan obor atau masalah deteksi keselamatan
Tameng
Percikan, kerusakan, atau penyumbatan yang berlebihan
Aliran gas dan kinerja pemotongan yang buruk
Bagaimana Memperbaikinya
Putuskan sambungan listrik dan biarkan obor menjadi dingin sebelum memeriksa bahan habis pakai.
Lepaskan bahan habis pakai sesuai dengan instruksi pabrik pembuat obor.
Periksa elektroda dari keausan yang berlebihan, nosel dari kerusakan, dan cincin pusaran dari keretakan atau kontaminasi.
Ganti komponen yang rusak dengan bahan habis pakai yang sesuai dengan model obor dan aplikasi pemotongan.
Jika elektroda dan nosel mengalami keausan yang signifikan, mengganti keduanya dapat membantu memulihkan kinerja pemotongan yang konsisten.
Hindari mencampur bahan habis pakai yang tidak dirancang untuk digunakan bersama-sama.
Tip Perawatan: Kegagalan arc-start yang berulang dapat merusak bahan habis pakai lebih lanjut. Selidiki penyebabnya daripada terus menekan pelatuk obor.
3. Bahan Habis Pakai yang Tidak Dipasang dengan Benar atau Masalah Interlock Keamanan Obor
Pemotong plasma mungkin gagal menghasilkan busur meskipun bahan habis pakainya relatif baru.
Salah satu kemungkinan penyebabnya adalah perakitan obor yang salah.
Banyak obor pemotongan plasma menggunakan mekanisme keselamatan untuk mendeteksi apakah komponen obor tertentu dipasang dengan benar.
Tergantung pada desainnya, ini mungkin disebut sebagai sistem komponen di tempat, sensor tutup, atau interlock pengaman obor.
Jika komponen yang diperlukan tidak ada atau tidak terpasang dengan benar, peralatan dapat mencegah timbulnya busur listrik.
Masalah Instalasi Umum
Tutup penahan tidak terpasang dengan benar.
Elektroda atau nosel yang salah telah dipasang.
Cincin pusaran hilang atau posisinya salah.
Bahan habis pakai dipasang dalam urutan yang salah.
Komponen obor rusak atau tidak terpasang dengan benar.
Rakitan obor tidak memenuhi sistem deteksi keselamatannya.
Mengapa Pemotong Plasma Berhenti Melengkung Setelah Mengganti Bahan Habis Pakai?
Jika pemotong plasma berhenti bekerja segera setelah penggantian bahan habis pakai, perakitan yang salah atau suku cadang pengganti yang tidak kompatibel harus menjadi salah satu kemungkinan pertama yang diselidiki.
Meskipun masing-masing komponen tampak serupa, dimensi dan persyaratan pengoperasiannya mungkin berbeda.
Bagian yang salah dapat menghalangi obor untuk dirakit dengan benar atau beroperasi sebagaimana mestinya.
Bagaimana Memperbaikinya
Matikan dan lepaskan pemotong plasma.
Keluarkan bahan habis pakai setelah obor mendingin.
Konfirmasikan bahwa setiap komponen cocok dengan model obor.
Periksa komponen dari kerusakan fisik.
Pasang kembali bahan habis pakai sesuai urutan yang ditentukan.
Kencangkan tutup penahan sesuai dengan instruksi obor.
Periksa apakah masih ada peringatan terkait obor saat mesin dihidupkan ulang.
Jangan memaksakan komponen pada posisinya atau mengencangkan komponen secara berlebihan melebihi persyaratan yang ditentukan.
Penting: Jangan pernah melewati sensor tutup obor atau interlock pengaman lainnya untuk membuat pemotong plasma menyala.
Jika sistem deteksi keselamatan terus melaporkan kesalahan setelah perakitan yang benar, inspeksi profesional mungkin diperlukan.
4. Sambungan Klem Pekerjaan Buruk atau Sirkuit Pemotongan Tidak Lengkap
Sambungan klem kerja yang buruk adalah penyebab umum masalah transfer busur pemotongan.
Penjepit kerja menyediakan jalur balik listrik antara benda kerja dan sumber listrik pemotongan plasma.
Jika sambungan ini longgar, terkontaminasi, atau terputus, busur pemotongan utama mungkin tidak berpindah dengan benar atau tetap stabil.
Bisakah Penjepit Kerja yang Buruk Mencegah Pemotong Plasma Melengkung?
Itu tergantung pada sistem permulaan busur.
Pada beberapa pemotong plasma, jalur pengembalian kerja yang tidak memadai dapat mencegah keberhasilan permulaan busur.
Pada sistem busur pilot, busur pilot mungkin masih dapat dimulai, namun busur pemotongan mungkin gagal untuk ditransfer ke benda kerja.
Perbedaan ini penting ketika mendiagnosis pemotong plasma yang tampak menyala tetapi tidak terpotong.
Masalah Umum Penjepit Kerja
Penjepit dipasang pada permukaan yang dicat atau sangat berkarat.
Rahang penjepit memiliki kontak listrik yang buruk.
Kabel pengembalian kerja rusak.
Sambungan ke sumber listrik kendor.
Penjepit dipasang pada komponen dengan jalur listrik yang tidak dapat diandalkan ke benda kerja.
Bagaimana Memperbaikinya
Periksa klem kerja dan kabel balik dengan mesin terputus.
Hapus cat, karat tebal, atau kontaminasi isolasi lainnya dari area kontak klem yang diinginkan.
Pasang klem kerja dengan aman ke logam yang bersih dan konduktif.
Jika memungkinkan, sambungkan langsung ke benda kerja daripada bergantung pada jalur yang tidak pasti melalui meja potong atau perlengkapan.
Periksa kabel kembali untuk melihat kerusakan dan ganti komponen yang rusak.
Setelah koneksi dipulihkan, uji sistem menggunakan prosedur yang direkomendasikan pabrikan.
Apakah Jarak Obor Mempengaruhi Transfer Busur?
Ya.
Jarak yang terlalu jauh antara obor dan benda kerja dapat menghalangi keberhasilan perpindahan busur atau membuat busur pemotongan tidak stabil.
Gunakan kebuntuan atau ketinggian pemotongan yang benar untuk konfigurasi obor dan bahan habis pakai.
Jika obor memerlukan teknik drag-cutting atau stand-off tertentu, ikuti persyaratan tersebut daripada menerapkan jarak pemotongan universal.
5. Pemicu Obor, Rakitan kabel , atau Koneksi Rusak
Itu pemicu obor plasma mengirimkan perintah untuk memulai urutan pemotongan.
Jika sinyal pemicu tidak mencapai sistem kontrol, mesin mungkin tidak memulai operasi pengaktifan udara dan busur yang diperlukan.
Kabel dan konektor obor juga dapat rusak karena pembengkokan, tarikan, benturan mekanis, atau paparan kondisi bengkel yang berulang-ulang.
Gejala Masalah Pemicu Senter atau Kabel
Tidak ada yang terjadi saat pelatuk obor ditekan.
Obor beroperasi sebentar-sebentar.
Mesin menampilkan kesalahan koneksi obor.
Permulaan busur menjadi tidak dapat diandalkan setelah kabel obor dipindahkan.
Urutan permulaan udara dan busur tidak beroperasi seperti yang diharapkan.
Apa Penyebab Masalah Koneksi Torch?
Kemungkinan penyebabnya termasuk sakelar pemicu yang rusak, konektor yang longgar, konduktor kontrol yang rusak, atau rakitan obor yang tidak dipasang dengan benar.
Gejala pastinya bergantung pada desain kendali mesin.
Beberapa sistem mungkin mengaktifkan aliran udara tanpa menghasilkan busur, sementara sistem lainnya mungkin mencegah seluruh rangkaian pemotongan.
Bagaimana Memperbaikinya
Mulailah dengan inspeksi visual eksternal.
Periksa apakah konektor obor terpasang dengan benar dan kencang.
Carilah kerusakan yang terlihat pada jaket kabel, rumah konektor, pelatuk, dan gagang obor.
Hindari membengkokkan kabel obor secara tajam di dekat pegangan atau sambungan sumber listrik.
Jika konektor rusak atau obor terus beroperasi sebentar-sebentar, hentikan penggunaan dan atur pemeriksaan atau penggantian yang memenuhi syarat.
Jangan mencoba menguji pemicu berenergi atau sirkuit start tanpa kualifikasi teknis dan prosedur servis yang sesuai.
Tip Praktis: Jika pemotong plasma berulang kali gagal untuk memulai dan masalah muncul terkait dengan pergerakan kabel obor, unit atau konektor kabel yang rusak harus diselidiki sebelum mengganti bahan habis pakai yang tidak terkait.
6. Kondisi Catu Daya atau Perlindungan Termal yang Salah
Peralatan pemotongan plasma memerlukan pasokan listrik yang stabil dan kondisi pengoperasian yang benar.
Jika daya input berada di luar rentang yang diizinkan, kesalahan pelindung aktif, atau mesin telah melampaui siklus kerjanya, pemotong plasma mungkin menolak untuk memulai busur listrik.
Gejala Umum
Mesin menyala tetapi tidak menyala.
Peringatan kesalahan atau suhu ditampilkan.
Pemotong plasma berhenti setelah pemotongan dalam waktu lama.
Peralatan bekerja sebentar-sebentar di bawah beban kerja yang berat.
Inisiasi busur menjadi tidak dapat diandalkan ketika peralatan lain beroperasi pada pasokan listrik yang sama.
Bagaimana Daya Input Dapat Mempengaruhi Pengaktifan Busur Plasma?
Pemotong plasma membutuhkan pasokan listrik yang memenuhi persyaratan tegangan, frekuensi, fasa, dan arus pengenalnya.
Persediaan yang tidak memadai, kabel ekstensi yang tidak sesuai, atau sambungan yang salah dapat menghalangi pengoperasian normal.
Sistem pelindung juga dapat menonaktifkan hasil pemotongan ketika mesin mendeteksi kondisi yang tidak aman.
Apa Siklus Tugas Pemotong Plasma?
Siklus kerja menggambarkan berapa lama suatu mesin dapat beroperasi pada keluaran tertentu dalam jangka waktu tertentu, biasanya siklus sepuluh menit.
Misalnya, siklus kerja 60% pada output tertentu umumnya menunjukkan bahwa mesin dinilai beroperasi selama enam menit dalam periode sepuluh menit di bawah kondisi pengujian yang ditentukan.
Persyaratan pendinginan sebenarnya bergantung pada alat berat dan lingkungan pengoperasian.
Melebihi siklus kerja terukur dapat menyebabkan perlindungan termal aktif.
Bagaimana Memperbaikinya
Periksa tampilan mesin atau indikator peringatan.
Pastikan pasokan input dan instalasi listrik memenuhi spesifikasi peralatan.
Konfirmasikan bahwa mode pengoperasian dan pengaturan yang dipilih sesuai untuk proses pemotongan yang diinginkan.
Jika peringatan termal aktif, hentikan pemotongan dan biarkan mesin menjadi dingin sesuai dengan petunjuk pengoperasiannya.
Jaga agar bukaan ventilasi tetap bersih dan pertahankan ruang yang cukup di sekitar peralatan.
Jika diduga ada masalah pasokan listrik, periksakan instalasinya oleh teknisi listrik yang berkualifikasi.
Jangan menyetel ulang mesin berulang kali yang terus melaporkan gangguan listrik atau termal.
7. Busur pilot Kegagalan Sirkuit atau Komponen Listrik Internal
Jika suplai udara, bahan habis pakai obor, klem kerja, rakitan obor, dan kondisi pengoperasian semuanya benar, masalahnya mungkin melibatkan gangguan listrik internal.
Tergantung pada desain pemotong plasma, sistem penyalaan busur mungkin berisi sirkuit kontrol, komponen switching, sensor, dan rakitan listrik lainnya.
Kesalahan pada salah satu sistem ini dapat mencegah obor memulai atau mempertahankan busur api.
Apa Tanda-Tanda Masalah Sirkuit Busur pilot ?
Gejala yang mungkin terjadi meliputi:
Udara mengalir normal, tetapi tidak ada busur yang dihasilkan.
Mesin berulang kali melaporkan kesalahan penyalaan busur.
Bahan habis pakai baru yang dipasang dengan benar tidak akan memulihkan pengoperasian.
Sambungan obor dan kondisi suplai eksternal tampak normal.
Mesin gagal memulai busur meskipun telah melewati pemeriksaan eksternal normal.
Gejala-gejala ini tidak membuktikan bahwa ada komponen internal yang rusak. Mereka menunjukkan bahwa diagnosis profesional lebih lanjut mungkin diperlukan.
Bagaimana Memperbaikinya
Selesaikan inspeksi eksternal yang direkomendasikan terlebih dahulu.
Catat model peralatan, kode kesalahan, kondisi pengoperasian, dan gejala sebenarnya.
Hubungi teknisi servis yang berkualifikasi atau produsen peralatan untuk prosedur diagnostik yang sesuai.
Sistem penyalaan busur internal dapat melibatkan tegangan listrik yang berbahaya dan energi yang tersimpan.
Jangan membuka sumber listrik, melewati sirkuit pelindung, atau melakukan perbaikan listrik internal tanpa pelatihan dan peralatan yang tepat.
Mengganti catu daya tidak boleh menjadi langkah pemecahan masalah pertama ketika penyebab eksternal yang lebih sederhana belum dapat dikesampingkan.
Bagaimana Anda Mengatasi Masalah Pemotong Plasma yang Tidak Melengkung?
Proses pemecahan masalah yang sistematis membantu mengidentifikasi masalah tanpa perlu mengganti suku cadang yang mahal.
Gunakan urutan berikut untuk mempersempit penyebabnya.
Langkah 1: Identifikasi Gejala Tepatnya
Tentukan apakah mesin:
Tidak memiliki aliran udara dan tidak ada busur.
Menghasilkan aliran udara tetapi tidak ada busur.
Memulai busur percontohan yang tidak berpindah.
Menghasilkan busur yang segera berhenti.
Dimulai sebentar-sebentar.
Pengamatan awal ini dapat menghilangkan beberapa kemungkinan yang tidak berhubungan.
Langkah 2: Periksa Indikator Kesalahan Mesin
Periksa tampilan dan lampu peringatan.
Tekanan udara, perlindungan termal, sambungan obor, dan gangguan listrik dapat diidentifikasi dengan indikator tertentu.
Gunakan manual pengoperasian untuk menafsirkan kode kesalahan apa pun.
Langkah 3: Verifikasi Pasokan Udara
Pastikan kompresor, regulator, filter, dan selang beroperasi dengan benar.
Periksa tekanan dan aliran pada kondisi yang ditentukan untuk peralatan.
Jangan hanya mengandalkan pembacaan tekanan idle regulator.
Langkah 4: Periksa Bahan Habis Pakai Obor
Putuskan sambungan listrik dan biarkan obor menjadi dingin.
Periksa elektroda, nosel, cincin pusaran, tutup penahan, dan komponen lain yang diperlukan.
Ganti bahan habis pakai yang rusak atau tidak kompatibel.
Pasang kembali obor dengan benar.
Langkah 5: Periksa Penjepit Kerja dan Kabel Pengembalian
Periksa klem, kabel, dan titik sambungan.
Pastikan penjepit dapat bersentuhan dengan logam yang bersih dan konduktif.
Langkah 6: Periksa Obor dan Koneksi Eksternal
Periksa pelatuk, jaket kabel, dan konektor eksternal apakah ada kerusakan yang terlihat.
Pastikan obor terhubung dengan benar ke sumber listrik.
Langkah 7: Konfirmasikan Kondisi Pengoperasian
Periksa kebutuhan daya input, mode pengoperasian, pemotongan arus, peringatan termal, dan siklus kerja.
Perbaiki setiap masalah yang diidentifikasi oleh sistem pelindung mesin.
Langkah 8: Minta Layanan Profesional jika Diperlukan
Jika pemotong plasma masih tidak menyala setelah pemeriksaan eksternal, hentikan pemecahan masalah dan atur servis yang memenuhi syarat.
Jangan mencoba menyalakan busur berulang kali ketika mesin menunjukkan kesalahan yang terus-menerus.
Mengapa Pemotong Plasma Saya Memiliki Udara tetapi Tidak Ada Busur?
Salah satu pertanyaan pemecahan masalah yang paling umum adalah:
'Mengapa pemotong plasma saya mengeluarkan udara tetapi tidak menghasilkan busur?'
Aliran udara tanpa busur berarti setidaknya sebagian dari sistem pneumatik beroperasi, namun rangkaian penyalaan busur belum berhasil diselesaikan.
Kemungkinan penyebabnya meliputi:
Elektroda dan nosel aus atau rusak.
Bahan habis pakai obor yang dipasang salah.
Interlock keamanan obor yang tidak memuaskan.
Sambungan obor atau sinyal kontrol rusak.
Kesalahan perlindungan mesin.
Masalah dalam rangkaian penyalaan busur.
Mulailah dengan memeriksa indikator peringatan mesin.
Selanjutnya, putuskan sambungan listrik dan periksa bahan habis pakai dan rakitan obor.
Pastikan komponen pengganti sudah benar untuk obor.
Jika komponen eksternal dalam kondisi baik dan mesin masih mengeluarkan udara tanpa menimbulkan busur listrik, diagnosis kelistrikan profesional mungkin diperlukan.
Catatan: Beberapa pemotong plasma terus mengeluarkan udara dalam waktu singkat setelah pemotongan. Siklus pendinginan pasca-aliran ini normal dan tidak secara otomatis dianggap sebagai kesalahan.
Mengapa Busur pilot Mulai tetapi Gagal Berpindah ke Benda Kerja?
Pemotong plasma mungkin berhasil menghasilkan busur percontohan tetapi gagal membuat busur pemotongan utama.
Hal ini umumnya digambarkan sebagai masalah transfer busur pilot.
Busur pilot dan busur pemotongan yang ditransfer mempunyai fungsi yang berbeda.
Busur pilot mendukung inisiasi busur, sedangkan busur yang ditransfer menyediakan jalur pemotongan listrik melalui benda kerja.
Jika busur pilot ada tetapi mesin tidak mau memotong, fokuslah pada kondisi yang diperlukan untuk transfer busur.
Penyebab Umum Kegagalan Transfer Busur pilot
Kemungkinan Penyebabnya
Mengapa Itu Penting
Tindakan yang Direkomendasikan
Sambungan penjepit berfungsi buruk
Sirkuit pemotongan mungkin tidak lengkap
Hubungkan klem untuk membersihkan logam
Kebuntuan obor yang berlebihan
Busur mungkin tidak berhasil ditransfer
Gunakan ketinggian pemotongan yang ditentukan
Benda kerja kotor atau terlapisi
Kontak listrik mungkin tidak dapat diandalkan
Bersihkan area kontak yang sesuai
Bahan habis pakai yang salah
Karakteristik busur mungkin tidak cocok dengan aplikasinya
Pasang set bahan habis pakai yang benar
Pengaturan pengoperasian salah
Kondisi pemotongan mungkin tidak sesuai
Verifikasi mode dan pengaturan yang dipilih
Pasokan udara yang tidak stabil
Pembentukan busur dan stabilitas mungkin terpengaruh
Periksa tekanan dan aliran dalam kondisi pengoperasian
Hindari menembakkan busur pilot berulang kali ke udara terbuka sebagai upaya untuk memaksa perpindahan.
Ikuti prosedur penyalaan dan pengujian peralatan yang direkomendasikan.
Mengapa Pemotong Plasma Mulai Membungkuk lalu Berhenti?
Pemotong plasma yang menyala secara normal tetapi berhenti selama pemotongan mungkin mempunyai masalah yang berbeda dengan pemotong plasma yang tidak pernah menyala.
Penyebab umumnya termasuk aliran udara yang tidak stabil, bahan habis pakai yang aus, jarak pemotongan yang berlebihan, jalur pengembalian pekerjaan yang buruk, atau perlindungan termal.
Waktu terjadinya kegagalan memberikan informasi diagnostik yang berguna.
Jika busur berhenti segera setelah dinyalakan , periksa bahan habis pakai, rakitan obor, pasokan udara, dan penjepit kerja.
Jika busur berhenti setelah beberapa menit pemotongan , periksa indikator suhu mesin, siklus kerja, dan kapasitas pasokan udara.
Jika busur berhenti ketika bergerak melintasi benda kerja , periksa ketinggian pemotongan, kondisi kabel, jalur pengembalian pekerjaan, dan parameter pemotongan.
Konfirmasikan juga bahwa ketebalan material dan kecepatan potong sesuai dengan kapasitas terukur peralatan.
Dapatkah Bahan Habis Pakai Obor Plasma Baru Menyebabkan Masalah Tanpa Busur?
Ya. Memasang bahan habis pakai baru tidak secara otomatis menjamin keberhasilan permulaan busur.
Suku cadang pengganti harus kompatibel dengan obor tertentu dan dipasang dengan benar.
Potensi masalah meliputi:
Dimensi elektroda salah.
Desain nosel tidak kompatibel.
Peringkat arus pemotongan salah.
Cincin pusaran tidak ada atau posisinya salah.
Pemasangan tutup penahan yang tidak tepat.
Komponen pengganti rusak.
Sebuah komponen mungkin terlihat mirip dengan aslinya namun memiliki dimensi atau persyaratan pengoperasian yang berbeda.
Oleh karena itu, kompatibilitas model obor lebih penting daripada kesamaan visual saja.
Jika pemotong plasma berhenti menyala segera setelah penggantian bahan habis pakai, periksa komponen yang baru dipasang sebelum berasumsi bahwa catu daya telah rusak.
Bagaimana Cara Mencegah Masalah Penyalaan Busur Pemotong Plasma?
Pemeliharaan preventif dapat mengurangi gangguan pemotongan yang tidak terduga, meningkatkan masa pakai bahan habis pakai, dan mendukung produksi yang lebih konsisten.
1. Jaga Pasokan Udara Bersih dan Kering
Periksa kompresor, filter udara, regulator, dan sistem pemisahan kelembapan secara teratur.
Kuras air yang terkumpul dan ganti elemen filter bila diperlukan.
Kualitas udara yang konsisten membantu melindungi komponen obor dan menjaga kondisi pemotongan tetap stabil.
2. Periksa Bahan Habis Pakai Sebelum Memotong
Periksa elektroda dan nosel apakah ada keausan yang terlihat.
Periksa cincin pusaran dan tutup penahan dari kerusakan.
Ganti komponen sesuai dengan kondisi sebenarnya dan rekomendasi perawatan peralatan.
3. Gunakan Bahan Habis Pakai yang Benar
Cocokkan bahan habis pakai dengan model obor, arus pengoperasian, dan aplikasi pemotongan.
Hindari menggabungkan bagian-bagian yang tidak dirancang untuk bekerja sama.
4. Lindungi Obor Rakitan kabel
Cegah pembengkokan, penghancuran, tarikan, dan abrasi yang berlebihan.
Jauhkan kabel obor dari ujung tajam dan peralatan bergerak.
Periksa konektor dan jaket kabel secara teratur.
5. Pertahankan Kontak Penjepit Kerja yang Andal
Jaga kebersihan klem kerja dan periksa kabel balik dari kerusakan.
Hubungkan penjepit ke permukaan konduktif yang sesuai sebelum memotong.
6. Ikuti Siklus Tugas Terukur
Gunakan mesin dalam batas pengoperasian yang ditentukan.
Pertahankan ventilasi yang memadai dan segera tanggapi peringatan termal.
7. Simpan Catatan Pemeliharaan
Untuk bengkel fabrikasi dan pengguna industri, catatan pemeliharaan sederhana dapat membantu mengidentifikasi kesalahan yang berulang.
Informasi yang berguna meliputi:
Barang Pemeliharaan
Apa yang Harus Dicatat
Model obor
Model dan set bahan habis pakai yang kompatibel
Memotong arus
Rentang operasi yang khas
Kondisi layak pakai
Keausan elektroda dan nosel
Pasokan udara
Kondisi tekanan, aliran dan filter
Gejala kesalahan
Tidak ada busur, busur terputus-putus, atau transfer gagal
Tindakan perbaikan
Komponen diperiksa atau diganti
Hasil
Apakah pemotongan normal telah pulih
Proses inspeksi yang konsisten dapat membantu tim pemeliharaan membedakan keausan rutin peralatan habis pakai dengan masalah peralatan yang berulang.
Apa yang Harus Anda Periksa Sebelum Mengganti Torch potong plasma ?
Jika yang ada obor pemotongan plasma rusak atau berulang kali mengalami masalah penyalaan busur api, memilih pengganti yang kompatibel sangatlah penting.
Senter pengganti tidak boleh dipilih hanya berdasarkan tampilan atau arus listrik yang diiklankan.
Sebelum membeli, verifikasi spesifikasi berikut.
Faktor Seleksi
Mengapa Itu Penting
Model pemotong plasma
Menentukan apakah obor dapat digunakan dengan sumber listrik
Jenis koneksi obor
Memastikan sambungan listrik, pneumatik, dan kontrol yang kompatibel
Nilai pemotongan saat ini
Harus memenuhi persyaratan pengoperasian yang dimaksudkan
Sistem permulaan busur
Harus sesuai dengan desain awal dan kontrol peralatan
Kompatibilitas konsumsi
Menentukan elektroda, nosel, dan suku cadang pengganti terkait
Panjang kabel obor
Mempengaruhi tata letak dan penanganan stasiun kerja
Aplikasi manual atau mekanis
Menentukan konfigurasi obor yang sesuai
Persyaratan keselamatan dan kontrol
Memastikan pengoperasian fungsi pelindung obor yang benar
Untuk distributor peralatan las, pusat perbaikan, dan tim pembelian industri, memverifikasi detail ini sebelum memesan dapat mengurangi masalah kompatibilitas dan pengembalian yang tidak perlu.
Saat meminta obor pengganti atau bahan habis pakai, berikan model obor yang ada, model mesin, detail konektor, dan arus pengoperasian.
Foto obor asli dan komponen habis pakai juga dapat membantu pemasok memverifikasi kompatibilitasnya.
Pertanyaan yang Sering Diajukan Tentang Masalah Tanpa Busur Pemotong Plasma
1. Mengapa Pemotong Plasma Saya Tidak Lengkung?
Pemotong plasma mungkin gagal menghasilkan busur karena tekanan udara yang tidak memadai, bahan habis pakai yang aus, perakitan obor yang salah, kontak balik listrik yang buruk, masalah pemicu, kesalahan pelindung, atau masalah sirkuit pengaktifan busur internal.
Mulailah dengan memeriksa indikator kesalahan, pasokan udara, bahan habis pakai obor, dan sambungan eksternal.
2. Mengapa Pemotong Plasma Saya Memiliki Udara tetapi Tidak Ada Busur?
Aliran udara tanpa busur listrik dapat menunjukkan bahan habis pakai yang aus, perakitan obor yang salah, interlock pengaman yang tidak terpenuhi, masalah sinyal kontrol, atau kesalahan penyalaan busur internal.
Periksa indikator peringatan mesin dan periksa komponen obor dengan listrik terputus.
3. Mengapa Pemotong Plasma Saya Busur pilot Tidak Berfungsi?
Busur pilot mungkin gagal karena bahan habis pakai yang rusak, perakitan yang tidak tepat, pasokan udara yang tidak memadai, kesalahan sambungan obor, atau masalah pada sistem start.
Tidak semua pemotong plasma menggunakan desain busur pilot yang sama, sehingga prosedur diagnostik yang tepat bergantung pada peralatannya.
4. Mengapa Pemotong Plasma Saya Busur pilot Mulai tetapi Tidak Terpotong?
Jika busur pemandu menyala tetapi busur pemotongan utama tidak berpindah, periksa penjepit kerja, kontak benda kerja, kebuntuan obor, bahan habis pakai, dan pengaturan pengoperasian.
Jalur pengembalian pekerjaan yang buruk atau jarak obor yang berlebihan dapat mengganggu keberhasilan transfer busur.
5. Dapatkah Elektroda Buruk Menyebabkan Pemotong Plasma Tidak Menyala?
Ya. Elektroda yang aus atau rusak parah dapat mengganggu permulaan busur api yang andal.
Periksa elektroda dari erosi yang berlebihan atau kerusakan yang tidak normal dan gantilah bila perlu.
Periksa juga nosel dan bahan habis pakai lainnya dari keausan terkait.
6. Bisakah Nosel Kotor Menghentikan Pemotong Plasma Agar Tidak Melengkung?
Nosel yang terkontaminasi, tersumbat, atau rusak dapat mempengaruhi aliran gas dan perilaku busur api.
Tergantung pada tingkat keparahan masalah dan desain obor, hal ini dapat menyebabkan permulaan yang tidak dapat diandalkan atau pemotongan yang tidak stabil.
Periksa dan ganti bahan habis pakai yang rusak sesuai dengan spesifikasi obor.
7. Berapa Tekanan Udara yang Dibutuhkan Pemotong Plasma?
Tekanan udara yang benar bergantung pada model pemotong plasma dan obor.
Selalu ikuti persyaratan tekanan dan aliran yang ditentukan peralatan.
Periksa pasokan udara dalam kondisi mengalir karena tekanan dapat berkurang saat obor beroperasi.
8. Apakah Penjepit Kerja yang Buruk Dapat Menyebabkan Pemotong Plasma Tidak Terpotong?
Ya. Sambungan klem kerja yang buruk dapat mencegah busur pemotongan utama berpindah dengan benar atau menyebabkan pemotongan tidak stabil.
Hubungkan klem kerja dengan aman ke logam yang bersih dan konduktif dan periksa kabel kembali dari kerusakan.
9. Mengapa Pemotong Plasma Saya Berhenti Melesat Setelah Beberapa Detik?
Kemungkinan penyebabnya termasuk aliran udara yang tidak stabil, bahan habis pakai yang rusak, transfer busur api yang buruk, kesalahan kontrol, atau sistem proteksi aktif.
Jika masalah terjadi setelah pemotongan dalam waktu lama, periksa juga apakah ada panas berlebih dan batasan siklus kerja.
10. Mengapa Pemotong Plasma Saya Tidak Melengkung Setelah Mengganti Bahan Habis Pakai?
Pemilihan atau perakitan bahan habis pakai yang salah mungkin menjadi penyebabnya.
Pastikan elektroda, nozel, cincin pusaran, dan tutup penahan kompatibel dengan obor dan dipasang dalam urutan yang benar.
Periksa apakah mesin menampilkan rakitan obor atau kesalahan terkait keselamatan.
11. Bagaimana Saya Tahu Jika Senter Plasma Saya Buruk?
Tanda-tanda yang mungkin terjadi termasuk kerusakan obor yang terlihat, pengoperasian pemicu yang terputus-putus, isolasi kabel yang rusak, kesalahan sambungan yang berulang, atau masalah penyalaan busur listrik yang terus-menerus setelah bahan habis pakai eksternal dan kondisi pengoperasian diperiksa.
Gejala-gejala ini tidak selalu berarti bahwa seluruh obor perlu diganti.
Inspeksi yang memenuhi syarat dapat membantu menentukan apakah masalahnya hanya terbatas pada komponen yang dapat diganti atau melibatkan perakitan obor.
12. Kapan Saya Harus Berhenti Mengatasi Masalah Pemotong Plasma?
Hentikan penggunaan peralatan jika Anda melihat isolasi listrik rusak, bau terbakar, suara tidak normal, kesalahan pelindung berulang kali, atau tanda-tanda bahaya listrik lainnya.
Servis profesional juga diperlukan bila mesin terus mengalami kerusakan setelah pemeriksaan eksternal yang direkomendasikan.
Jangan pernah mengabaikan perangkat keselamatan atau mencoba melakukan perbaikan yang tidak memenuhi syarat pada komponen internal bertegangan tinggi.
Pemikiran Terakhir: Cara Memperbaiki Pemotong Plasma yang Tidak Melengkung
Jika pemotong plasma tidak menghasilkan busur api, pendekatan yang paling efektif adalah mengidentifikasi gejala kegagalan yang sebenarnya sebelum mengganti komponen.
Mulailah dengan indikator pasokan udara dan kesalahan mesin. Kemudian periksa bahan habis pakai obor, konfirmasi perakitan yang benar, dan periksa klem kerja dan sambungan eksternal.
Jika busur pilot mulai tetapi tidak berpindah, fokuslah pada jalur balik listrik, ketinggian pemotongan, dan kondisi pengoperasian.
Jika mesin memiliki aliran udara tetapi tidak ada busur api meskipun kondisi eksternalnya benar, masalah kontrol atau penyalaan busur internal mungkin memerlukan diagnosis profesional.
Kunci untuk pemotongan plasma yang andal adalah obor yang cocok, bahan habis pakai yang dipasang dengan benar, aliran udara yang stabil, sambungan listrik yang baik, dan pengoperasian dalam batas terukur peralatan.
Untuk distributor peralatan, bengkel fabrikasi, dan tim pemeliharaan industri, memahami tujuh penyebab umum ini dapat mengurangi biaya penggantian yang tidak perlu, meningkatkan efisiensi pemecahan masalah, dan mendukung kinerja pemotongan yang lebih andal.
Pengalaman yang dipersonalisasi dengan kendali penuh.
Situs web ini menggunakan cookie dan teknologi serupa (“cookies”). Tunduk pada persetujuan Anda, akan menggunakan cookie analitis untuk melacak konten mana yang menarik minat Anda, dan cookie pemasaran untuk menampilkan iklan berbasis minat. Kami menggunakan penyedia pihak ketiga untuk tindakan ini, yang mungkin juga menggunakan data tersebut untuk tujuan mereka sendiri.
Anda memberikan persetujuan dengan mengklik 'Terima semua' atau dengan menerapkan pengaturan individual Anda. Data Anda kemudian juga dapat diproses di negara ketiga di luar UE, seperti AS, yang tidak memiliki tingkat perlindungan data yang sesuai dan, khususnya, akses oleh otoritas setempat mungkin tidak dapat dicegah secara efektif. Anda dapat mencabut persetujuan Anda dengan segera kapan saja. Jika Anda mengklik 'Tolak semua', hanya cookie yang benar-benar diperlukan yang akan digunakan.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių