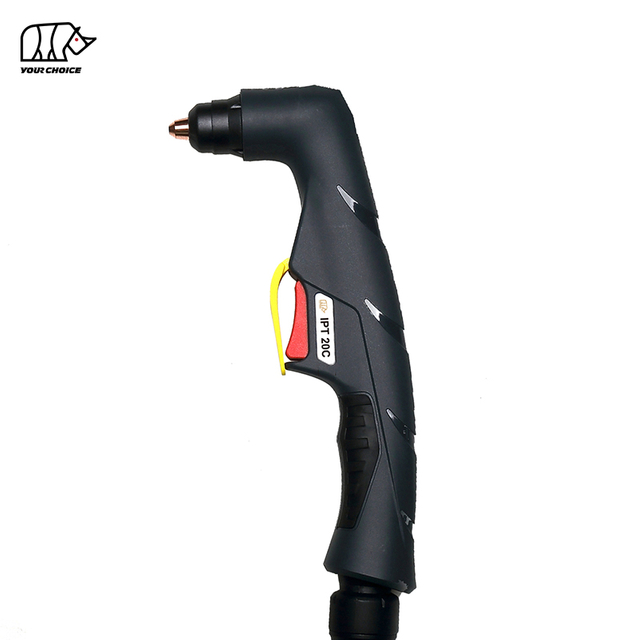
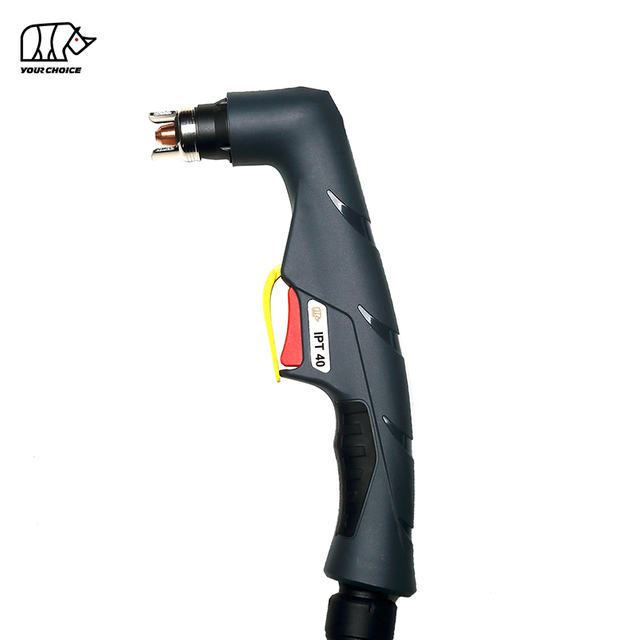
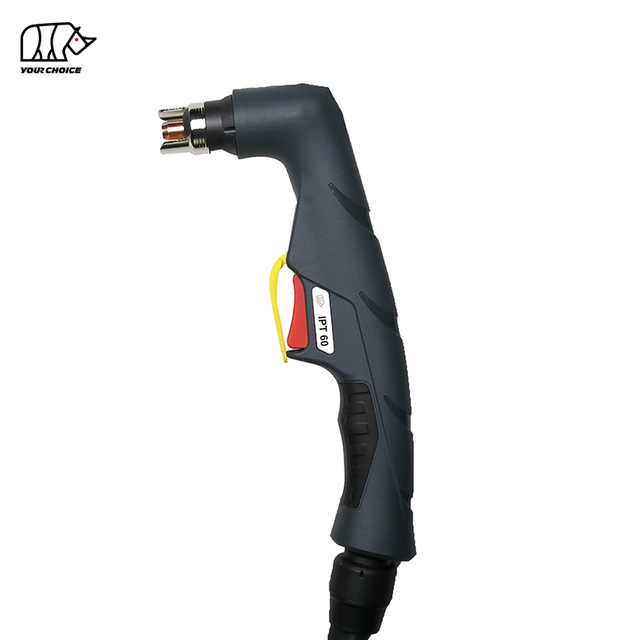
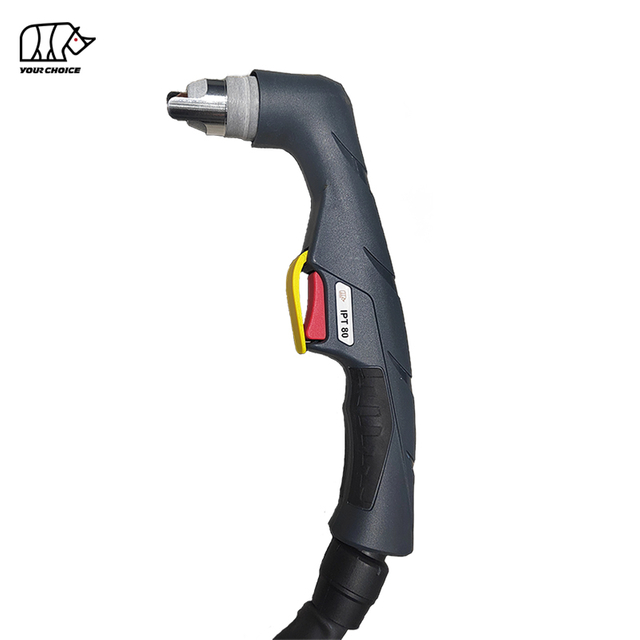
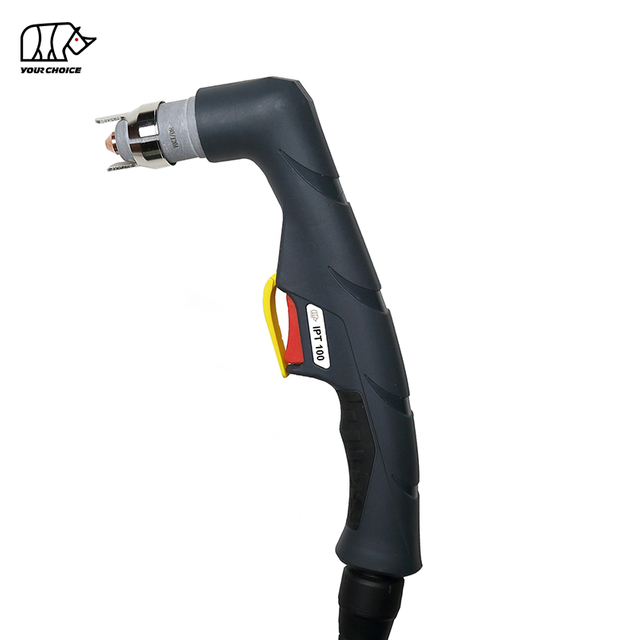
Plazmová rezačka, ktorá nevytvára oblúk, môže prerušiť výrobu, oneskoriť výrobné projekty a zvýšiť náklady na údržbu. Či už vaša plazmová rezačka vôbec nespaľuje, fúka vzduch bez vytvárania oblúka alebo generuje pilotný oblúk, ktorý sa nedokáže preniesť na obrobok, je nevyhnutné identifikovať skutočnú príčinu.
Prečo vaša plazmová rezačka neiskria? Medzi najčastejšie príčiny patrí nedostatočný tlak vzduchu, opotrebovaný spotrebný materiál horáka, nesprávne nainštalované súčasti horáka, zlé pripojenia pracovných svoriek, chybné signály spúšťania horáka, poruchy ochrany napájania a problémy v obvode pilotného oblúka.
Našťastie mnohé problémy so spúšťaním plazmového oblúka možno identifikovať pomocou základných externých kontrol predtým, ako je potrebné vymeniť drahé komponenty.
Táto príručka vysvetľuje sedem bežných príčin zlyhania oblúka plazmového rezača, ako rozpoznať ich príznaky a príslušné kroky na riešenie problémov. Zahŕňa tiež problémy s pilotným oblúkom, požiadavky na prívod vzduchu, preventívnu údržbu a ak je potrebný odborný servis.
Čo to znamená, keď plazmový rezač nevytvára oblúk?
Plazmová rezačka využíva elektrickú energiu a prúd stlačeného plynu, obyčajne vzduchu, na vytvorenie vysokoteplotného plazmového oblúka schopného rezať elektricky vodivé materiály.
V závislosti od konštrukcie zariadenia môže horák používať pilotný oblúk, kontaktný spúšťací mechanizmus alebo iný systém iniciácie oblúka.
V systéme pilotného oblúka sa počiatočný oblúk vytvorí v horáku predtým, ako sa hlavný rezný oblúk prenesie na obrobok. Obrobok sa potom stane súčasťou elektrického rezacieho obvodu.
Keď plazmová rezačka nevytvára elektrický oblúk, porucha môže nastať počas iniciácie oblúka, stabilizácie pilotného oblúka alebo prenosu na obrobok.
Sú to rôzne problémy a môžu vyžadovať rôzne riešenia.
Ako môžete identifikovať typ zlyhania plazmového oblúka?
Pred výmenou dielov presne sledujte, čo sa stane, keď sa pokúsite spustiť plazmovú rezačku.
Príznak plazmového rezača
Možné príčiny
Odporúčaná prvá kontrola
Žiadny prúd vzduchu a žiadny oblúk
Porucha spúšťacieho obvodu, ochrany stroja, prívodu vzduchu alebo ovládania
Skontrolujte indikátory porúch, prívod vzduchu a pripojenie horáka
Vzduch prúdi, ale neobjaví sa žiadny oblúk
Opotrebovaný spotrebný materiál, nesprávna montáž, bezpečnostné blokovanie alebo štartovací okruh
Skontrolujte spotrebný materiál horáka a poistný kryt
Pilotný oblúk sa spustí, ale neprenesie sa
Zlé pripojenie pracovnej svorky, nadmerná vzdialenosť horáka alebo nesprávne nastavenie rezu
Skontrolujte dráhu návratu práce a odstup horáka
Oblúk sa spustí, ale okamžite sa zastaví
Nestabilné prúdenie vzduchu, poškodený spotrebný materiál alebo ochranný systém
Skontrolujte tlak prúdiaceho vzduchu a indikátory porúch
Oblúk začína prerušovane
Uvoľnené pripojenie horáka, opotrebované komponenty alebo nestabilné napájanie
Skontrolujte vonkajšie pripojenia a spotrebný materiál
Oblúk sa pri nepretržitom rezaní zastaví
Obmedzenia prívodu vzduchu, nadmerný pracovný cyklus alebo podmienky rezania
Skontrolujte prietok vzduchu, upozornenia na teplotu a prevádzkové limity
Dôležité: Nie každá plazmová rezačka je navrhnutá tak, aby udržala viditeľný pilotný oblúk na čerstvom vzduchu. Vždy sa riaďte prevádzkovými pokynmi pre váš konkrétny stroj a horák.
Bezpečnostné opatrenia pred riešením problémov
Zariadenie na rezanie plazmou zahŕňa vysoké elektrické napätie, stlačený vzduch, intenzívne žiarenie oblúka a horúci kov.
Pred odstránením alebo kontrolou spotrebného materiálu horáka:
Vypnite plazmovú rezačku a odpojte ju od zdroja napájania.
Nechajte baterku a spotrebný materiál úplne vychladnúť.
Postupujte podľa pokynov výrobcu na uvoľnenie uloženého tlaku vzduchu.
Noste vhodné ochranné prostriedky.
Nikdy neobchádzajte bezpečnostné blokovanie alebo ochranné spínače horáka.
Neotvárajte kryt stroja ani sa nedotýkajte vnútorných elektrických komponentov, pokiaľ nie ste kvalifikovaný servisný technik.
Niektoré plazmové rezačky obsahujú elektrické komponenty, ktoré môžu po odpojení stroja udržať nebezpečné napätie.
7 bežných príčin, prečo plazmový rezač nevytvára oblúk a ako ich opraviť
1. Nedostatočný tlak vzduchu alebo zlá kvalita vzduchu
Jednou z prvých vecí, ktoré je potrebné skontrolovať, keď plazmová rezačka neiskria, je prívod stlačeného vzduchu.
Plazmové rezanie vyžaduje stabilný prúd čistého, suchého vzduchu na podporu tvorby oblúka, chladenie komponentov horáka a odstraňovanie roztaveného materiálu z reznej zóny.
Ak je prívod vzduchu nedostatočný alebo nestabilný, stroj môže počas prevádzky zabrániť iniciácii oblúka alebo sa môže vypnúť.
Bežné príznaky
Plazmová rezačka fúka vzduch, ale nevytvára oblúk.
Pilotný oblúk sa spustí a rýchlo zmizne.
Zariadenie zobrazí varovanie o tlaku vzduchu.
Iniciácia oblúka sa stáva nekonzistentnou.
Výkon rezania sa počas nepretržitej prevádzky zhoršuje.
Prečo nízky tlak vzduchu spôsobuje problémy s oblúkom?
Mnoho plazmových rezačiek monitoruje tlak vzduchu alebo prietok vzduchu predtým, ako umožní horák pracovať.
Ak tlak klesne pod požadovaný prevádzkový rozsah, stroj môže aktivovať ochranné blokovanie.
Tlak vzduchu sa môže znížiť aj počas prevádzky horáka, najmä ak kompresor nedokáže udržať dostatočný prietok.
To znamená, že regulátor zobrazujúci primeraný tlak počas nečinnosti nemusí nevyhnutne potvrdiť, že systém má počas rezania dostatok vzduchu.
Vlhkosť, olej a iné nečistoty môžu ďalej ovplyvniť stabilitu oblúka a urýchliť opotrebovanie spotrebného materiálu.
Ako to opraviť
Skontrolujte, či vzduchový kompresor funguje správne.
Uistite sa, že kompresor dokáže dodať požadovaný prietok vzduchu.
Skontrolujte vzduchovú hadicu na netesnosti, obmedzenia a poškodené armatúry.
Skontrolujte regulátor a vzduchový filter.
Overte tlak vzduchu v podmienkach prúdenia pomocou postupu odporúčaného pre zariadenie.
Vypustite nahromadenú vlhkosť zo vzduchového systému.
V prípade potreby vymeňte kontaminované filtračné prvky.
Aký tlak vzduchu by mala používať plazmová rezačka?
Neexistuje jediný správny tlak vzduchu pre každú plazmovú rezačku.
Požadovaný tlak závisí od modelu zariadenia, konštrukcie horáka, rezného prúdu a prevádzkových podmienok.
Vždy používajte špecifikácie tlaku a prietoku poskytnuté pre konkrétny plazmový rezací systém.
2. Opotrebovaný alebo poškodený spotrebný materiál plazmového horáka
Tieto komponenty fungujú v extrémnych tepelných a elektrických podmienkach a pri bežnom rezaní sa postupne zhoršujú.
Môže opotrebovaný spotrebný materiál zabrániť iskreniu plazmového rezača?
áno.
Silne opotrebovaná elektróda, poškodená tryska alebo nesprávne fungujúca zostava spotrebného materiálu môžu brániť iniciácii oblúka.
Napríklad elektróda, ktorá sa nadmerne opotrebila, už nemusí poskytovať zamýšľané elektrické a mechanické podmienky na spoľahlivé spustenie.
Poškodená tryska môže tiež narušiť charakteristiky oblúka a prúdenia plynu.
V niektorých prípadoch môže poškodenie spotrebného materiálu spôsobiť prerušované spustenie horáka predtým, ako nakoniec prestane strieľať.
Známky poškodeného spotrebného materiálu plazmového horáka
Komponent
Bežné opotrebovanie alebo poškodenie
Možný efekt
elektróda
Nadmerná erózia, poškodená vložka alebo abnormálne opotrebovanie
Obtiažne alebo nekonzistentné spustenie oblúka
Tryska
Zväčšený alebo zdeformovaný otvor, horenie alebo deformácia
Nestabilný oblúk a nízka kvalita rezu
Vírivý krúžok
Trhliny, kontaminácia alebo zablokované priechody
Nesprávna distribúcia plynu
Prídržný uzáver
Praskliny, poškodené závity alebo nesprávne usadenie
Problémy s montážou horáka alebo bezpečnostnou detekciou
Štít
Nadmerné rozstrekovanie, poškodenie alebo zablokovanie
Slabý prietok plynu a rezný výkon
Ako to opraviť
Pred kontrolou akéhokoľvek spotrebného materiálu odpojte napájanie a nechajte horák vychladnúť.
Odstráňte spotrebný materiál podľa pokynov výrobcu horáka.
Skontrolujte, či elektróda nie je nadmerne opotrebovaná, dýza poškodená a vírivý krúžok, či nie je prasknutý alebo znečistený.
Poškodené komponenty vymeňte za spotrebný materiál, ktorý zodpovedá modelu horáka a spôsobu rezania.
Keď elektróda aj tryska zaznamenali značné opotrebovanie, ich spoločná výmena môže pomôcť obnoviť konzistentný rezný výkon.
Vyhnite sa zmiešaniu spotrebného materiálu, ktorý nie je určený na spoločnú prevádzku.
Tip na údržbu: Opakované zlyhania spustenia oblúka môžu ďalej poškodiť spotrebný materiál. Namiesto neustáleho stláčania spúšte horáka zistite príčinu.
3. Nesprávne nainštalovaný spotrebný materiál alebo problémy s bezpečnostným blokovaním horáka
Plazmová rezačka nemusí vytvoriť oblúk, aj keď je jej spotrebný materiál relatívne nový.
Jedným z možných dôvodov je nesprávna montáž horáka.
veľa plazmové rezacie horáky používajú bezpečnostný mechanizmus na zistenie, či sú niektoré súčasti horáka správne nainštalované.
V závislosti od konštrukcie sa to môže označovať ako systém častí na mieste, snímač uzáveru alebo bezpečnostné blokovanie horáka.
Ak požadované komponenty chýbajú alebo sú nesprávne usadené, zariadenie môže zabrániť iniciácii oblúka.
Bežné problémy s inštaláciou
Upevňovací uzáver nie je správne nasadený.
Bola nainštalovaná nesprávna elektróda alebo tryska.
Vírivý krúžok chýba alebo je nesprávne umiestnený.
Spotrebný materiál je nainštalovaný v nesprávnom poradí.
Komponent horáka je poškodený alebo nesedí správne.
Zostava horáka nespĺňa svoj bezpečnostný detekčný systém.
Prečo plazmová rezačka po výmene spotrebného materiálu prestane iskriť?
Ak plazmová rezačka prestane fungovať ihneď po výmene spotrebného materiálu, medzi prvými možnosťami by mala byť nesprávna montáž alebo nekompatibilné náhradné diely.
Aj keď sa jednotlivé komponenty zdajú podobné, ich rozmery a prevádzkové požiadavky sa môžu líšiť.
Nesprávne diely môžu brániť správnemu zloženiu horáka alebo jeho správnemu fungovaniu.
Ako to opraviť
Vypnite a odpojte plazmový rezač.
Po vychladnutí horáka vyberte spotrebný materiál.
Skontrolujte, či sa každý komponent zhoduje s modelom horáka.
Skontrolujte komponenty, či nie sú fyzicky poškodené.
Preinštalujte spotrebný materiál v určenom poradí.
Zaistite poistný uzáver podľa pokynov pre horák.
Skontrolujte, či po reštartovaní stroja nezostali nejaké varovania súvisiace s horákom.
Netlačte komponenty na miesto ani príliš neuťahujte diely nad rámec špecifikovaných požiadaviek.
Dôležité: Nikdy neobíďte snímač uzáveru horáka alebo iné bezpečnostné blokovanie, aby sa plazmový rezač vznietil.
Ak bezpečnostný detekčný systém aj po správnej montáži naďalej hlási poruchu, môže byť potrebná odborná kontrola.
4. Slabé pripojenie pracovnej svorky alebo neúplný rezací obvod
Zlé spojenie pracovnej svorky je častou príčinou problémov s prenosom rezného oblúka.
Pracovná svorka poskytuje elektrickú spätnú dráhu medzi obrobkom a zdrojom plazmového rezania.
Ak je toto spojenie uvoľnené, znečistené alebo prerušené, hlavný rezný oblúk sa nemusí správne preniesť alebo zostať stabilný.
Môže zlá pracovná svorka zabrániť iskreniu plazmového rezača?
Závisí to od systému spúšťania oblúka.
Na niektorých plazmových rezačkách môže neadekvátna dráha návratu práce brániť úspešnej iniciácii oblúka.
Na systémoch s pilotným oblúkom môže pilotný oblúk stále začať, ale rezací oblúk sa nemusí preniesť na obrobok.
Toto rozlíšenie je dôležité pri diagnostike plazmového rezača, ktorý vyzerá, že vystrelí, ale nebude rezať.
Bežné problémy s pracovnou svorkou
Svorka je pripevnená na lakovaný alebo silne zhrdzavený povrch.
Upínacie čeľuste majú slabý elektrický kontakt.
Spätný pracovný kábel je poškodený.
Spojenie na napájacom zdroji je uvoľnené.
Svorka je pripevnená ku komponentu s nespoľahlivou elektrickou cestou k obrobku.
Ako to opraviť
Pri odpojenom stroji skontrolujte pracovnú svorku a spätný kábel.
Odstráňte farbu, silnú hrdzu alebo inú izolačnú kontamináciu z určenej kontaktnej plochy svorky.
Pracovnú svorku bezpečne pripevnite na čistý vodivý kov.
Ak je to praktické, pripojte ho priamo k obrobku a nespoliehajte sa na neistú cestu cez rezací stôl alebo prípravok.
Skontrolujte spätný kábel, či nie je viditeľne poškodený a vymeňte chybné komponenty.
Po obnovení pripojení otestujte systém podľa postupu odporúčaného výrobcom.
Ovplyvňuje vzdialenosť horáka prenos oblúka?
áno.
Nadmerná vzdialenosť medzi horákom a obrobkom môže zabrániť úspešnému prenosu oblúka alebo spôsobiť, že oblúk bude nestabilný.
Použite správny odstup alebo výšku rezu pre konfiguráciu horáka a spotrebného materiálu.
Ak horák vyžaduje konkrétnu techniku rezania alebo odstavenia, dodržujte túto požiadavku a nepoužívajte univerzálnu vzdialenosť rezu.
5. Chybný spúšťač horáka, Káblová zostava alebo pripojenie
Vyhnite sa prudkému ohýbaniu kábla horáka v blízkosti rukoväte alebo pripojenia zdroja napájania.
Ak je konektor poškodený alebo horák naďalej funguje prerušovane, prestaňte ho používať a zaistite kvalifikovanú kontrolu alebo výmenu.
Nepokúšajte sa testovať aktivované spúšťacie alebo štartovacie obvody bez príslušnej technickej kvalifikácie a servisných postupov.
Praktická rada: Ak sa plazmová rezačka opakovane nepodarí spustiť a problém sa objaví v súvislosti s pohybom kábla horáka, pred výmenou nesúvisiaceho spotrebného materiálu by ste mali preskúmať poškodenú káblovú zostavu alebo konektor.
6. Nesprávne podmienky napájania alebo tepelná ochrana
Plazmové rezacie zariadenie vyžaduje stabilné elektrické napájanie a správne prevádzkové podmienky.
Ak je vstupný výkon mimo povoleného rozsahu, je aktívna ochranná porucha alebo stroj prekročil svoj pracovný cyklus, plazmová rezačka môže odmietnuť spustiť oblúk.
Bežné príznaky
Zariadenie sa zapne, ale nespustí sa.
Zobrazí sa varovanie o poruche alebo teplote.
Plazmová rezačka sa po dlhšom rezaní zastaví.
Zariadenie pracuje prerušovane pri veľkom pracovnom zaťažení.
Iniciácia oblúka sa stáva nespoľahlivou, keď iné zariadenie pracuje na rovnakom elektrickom zdroji.
Ako môže vstupný výkon ovplyvniť spustenie plazmového oblúka?
Plazmová rezačka potrebuje elektrický zdroj, ktorý spĺňa požiadavky na menovité napätie, frekvenciu, fázu a prúd.
Nedostatočné napájanie, nevhodný predlžovací kábel alebo nesprávne pripojenie môžu brániť normálnej prevádzke.
Ochranné systémy môžu tiež deaktivovať rezací výstup, keď stroj zistí nebezpečný stav.
Čo je pracovný cyklus plazmového rezača?
Pracovný cyklus popisuje, ako dlho môže stroj pracovať na špecifikovanom výkone v rámci definovaného časového obdobia, zvyčajne desaťminútového cyklu.
Napríklad 60 % pracovný cyklus pri špecifikovanom výkone vo všeobecnosti znamená, že stroj je za definovaných testovacích podmienok dimenzovaný na šesť minút prevádzky v priebehu desiatich minút.
Skutočné požiadavky na chladenie závisia od stroja a prevádzkového prostredia.
Prekročenie menovitého pracovného cyklu môže spôsobiť aktiváciu tepelnej ochrany.
Ako to opraviť
Skontrolujte displej alebo výstražné indikátory stroja.
Skontrolujte, či vstupný zdroj a elektrická inštalácia zodpovedajú špecifikáciám zariadenia.
Uistite sa, že zvolený prevádzkový režim a nastavenia sú vhodné pre zamýšľaný proces rezania.
Ak je aktívna tepelná výstraha, zastavte rezanie a nechajte stroj vychladnúť podľa návodu na obsluhu.
Udržujte vetracie otvory voľné a okolo zariadenia udržujte dostatočný priestor.
Ak máte podozrenie na problémy s elektrickým napájaním, nechajte inštaláciu skontrolovať kvalifikovaným elektrikárom.
Neresetujte opakovane stroj, ktorý naďalej hlási elektrické alebo tepelné poruchy.
7. Pilotný oblúk Porucha obvodu alebo interného elektrického komponentu
Ak sú prívod vzduchu, spotrebný materiál horáka, pracovná svorka, zostava horáka a prevádzkové podmienky správne, problém môže zahŕňať vnútornú elektrickú poruchu.
V závislosti od konštrukcie plazmového rezača môže systém spúšťania oblúka obsahovať riadiace obvody, spínacie komponenty, snímače a iné elektrické zostavy.
Porucha jedného z týchto systémov môže zabrániť horáku v iniciácii alebo udržiavaní oblúka.
Aké sú príznaky problému s obvodom Pilotný oblúk ?
Medzi možné príznaky patria:
Vzduch prúdi normálne, ale nevzniká žiadny oblúk.
Stroj opakovane hlási poruchu spúšťania oblúka.
Správne nainštalovaný nový spotrebný materiál neobnoví prevádzku.
Pripojenia horáka a podmienky externého napájania sa zdajú normálne.
Stroj nedokáže spustiť oblúk napriek tomu, že prejde bežnými externými kontrolami.
Tieto príznaky nedokazujú, že došlo k poruche interného komponentu. Naznačujú, že môže byť potrebná ďalšia odborná diagnostika.
Ako to opraviť
Najprv vykonajte odporúčané externé kontroly.
Zaznamenajte si model zariadenia, kód poruchy, prevádzkové podmienky a presné symptómy.
Pre príslušný diagnostický postup kontaktujte kvalifikovaného servisného technika alebo výrobcu zariadenia.
Vnútorné systémy spúšťania oblúka môžu zahŕňať nebezpečné elektrické napätie a uloženú energiu.
Neotvárajte zdroj napájania, nevypínajte ochranné obvody ani sa nepokúšajte o vnútorné elektrické opravy bez riadneho školenia a vybavenia.
Výmena napájacieho zdroja by nemala byť prvým krokom pri riešení problémov, keď nie sú vylúčené jednoduchšie vonkajšie príčiny.
Ako riešite problémy s plazmovým rezačom, ktorý nevytvára oblúk?
Systematický proces riešenia problémov pomáha identifikovať problém bez zbytočnej výmeny drahých dielov.
Na zúženie príčiny použite nasledujúcu postupnosť.
Krok 1: Identifikujte presný symptóm
Zistite, či stroj:
Bez prúdenia vzduchu a bez oblúka.
Vytvára prúdenie vzduchu, ale žiadny oblúk.
Spustí pilotný oblúk, ktorý sa neprenáša.
Vytvára oblúk, ktorý sa okamžite zastaví.
Spúšťa sa prerušovane.
Toto počiatočné pozorovanie môže eliminovať niekoľko nesúvisiacich možností.
Krok 2: Skontrolujte indikátory poruchy stroja
Skontrolujte displej a výstražné svetlá.
Tlak vzduchu, tepelná ochrana, pripojenie horáka a elektrické poruchy môžu byť identifikované špecifickými indikátormi.
Na interpretáciu prípadných chybových kódov použite návod na obsluhu.
Krok 3: Skontrolujte prívod vzduchu
Skontrolujte, či kompresor, regulátor, filtre a hadice fungujú správne.
Skontrolujte tlak a prietok za podmienok špecifikovaných pre zariadenie.
Nespoliehajte sa len na údaj o voľnobežnom tlaku regulátora.
Krok 4: Skontrolujte spotrebný materiál horáka
Odpojte napájanie a nechajte horák vychladnúť.
Skontrolujte elektródu, trysku, vírivý krúžok, poistný uzáver a ďalšie požadované súčasti.
Poškodený alebo nekompatibilný spotrebný materiál vymeňte.
Zložte horák správne.
Krok 5: Skontrolujte pracovnú svorku a spätný kábel
Skontrolujte svorku, kábel a spojovacie body.
Uistite sa, že svorka má spoľahlivý kontakt s čistým, vodivým kovom.
Krok 6: Skontrolujte horák a externé pripojenia
Skontrolujte spúšť, plášť kábla a vonkajšie konektory, či nie sú viditeľne poškodené.
Uistite sa, že je baterka správne pripojená k zdroju napájania.
Krok 7: Potvrďte prevádzkové podmienky
Skontrolujte požiadavky na vstupný výkon, prevádzkový režim, rezací prúd, tepelné výstrahy a pracovný cyklus.
Opravte všetky problémy identifikované ochrannými systémami stroja.
Krok 8: V prípade potreby požiadajte o odborný servis
Ak na plazmovej rezačke stále nevzniká oblúk ani po externých kontrolách, zastavte odstraňovanie problémov a zabezpečte kvalifikovaný servis.
Nepokúšajte sa o opakované spustenie oblúka, keď stroj vykazuje pretrvávajúce poruchy.
Prečo má moja plazmová rezačka vzduch, ale žiadny oblúk?
Jednou z najčastejších otázok na riešenie problémov je:
'Prečo moja plazmová rezačka fúka vzduch, ale neiskrí?'
Prúdenie vzduchu bez oblúka znamená, že aspoň časť pneumatického systému funguje, ale sekvencia spúšťania oblúka nebola úspešne dokončená.
Medzi možné príčiny patria:
Opotrebovaná alebo poškodená elektróda a tryska.
Nesprávne nainštalovaný spotrebný materiál horáka.
Neuspokojivé bezpečnostné blokovanie horáka.
Poškodené pripojenie horáka alebo riadiaci signál.
Porucha ochrany stroja.
Problém v okruhu spúšťania oblúka.
Začnite kontrolou varovných indikátorov stroja.
Potom odpojte napájanie a skontrolujte spotrebný materiál a zostavu horáka.
Uistite sa, že náhradné komponenty sú správne pre horák.
Ak sú vonkajšie komponenty v dobrom stave a stroj stále fúka vzduch bez vytvárania oblúka, môže byť potrebná odborná elektrická diagnostika.
Poznámka: Niektoré plazmové rezačky pokračujú vo fúkaní vzduchu ešte krátku dobu po rezaní. Tento chladiaci cyklus po prúde je normálny a nemal by sa automaticky interpretovať ako porucha.
Prečo sa Pilotný oblúk spustí, ale zlyhá pri prenose do obrobku?
Plazmová rezačka môže úspešne generovať pilotný oblúk, ale nedokáže vytvoriť hlavný rezací oblúk.
Toto sa bežne opisuje ako problém prenosu pilotného oblúka.
Pilotný oblúk a prenesený rezací oblúk vykonávajú rôzne funkcie.
Pilotný oblúk podporuje iniciáciu oblúka, zatiaľ čo prenesený oblúk poskytuje elektrickú rezaciu dráhu cez obrobok.
Ak je prítomný pilotný oblúk, ale stroj nebude rezať, zamerajte sa na podmienky potrebné na prenos oblúka.
Nainštalujte správnu súpravu spotrebného materiálu
Nesprávne prevádzkové nastavenia
Podmienky rezu môžu byť nevhodné
Skontrolujte zvolený režim a nastavenia
Nestabilný prívod vzduchu
Môže byť ovplyvnená tvorba oblúka a stabilita
Skontrolujte tlak a prietok v prevádzkových podmienkach
Vyhnite sa opakovanému vystreľovaniu pilotného oblúka do otvoreného vzduchu v snahe vynútiť si prenos.
Postupujte podľa odporúčaných postupov spúšťania a testovania zariadenia.
Prečo plazmový rezač začne iskriť a potom sa zastaví?
Plazmová rezačka, ktorá sa normálne spustí, ale počas rezania sa zastaví, môže mať iný problém ako rezačka, ktorá sa nikdy nespustí.
Bežné príčiny zahŕňajú nestabilné prúdenie vzduchu, opotrebovaný spotrebný materiál, nadmernú vzdialenosť rezu, zlú dráhu návratu práce alebo tepelnú ochranu.
Načasovanie poruchy poskytuje užitočné diagnostické informácie.
Ak sa oblúk zastaví ihneď po spustení , skontrolujte spotrebný materiál, zostavu horáka, prívod vzduchu a pracovnú svorku.
Ak sa oblúk po niekoľkých minútach rezania zastaví , skontrolujte indikátory teploty stroja, pracovný cyklus a kapacitu prívodu vzduchu.
Ak sa oblúk pri pohybe cez obrobok zastaví , skontrolujte výšku rezu, stav kábla, dráhu návratu obrobku a parametre rezu.
Potvrďte tiež, že hrúbka materiálu a rýchlosť rezania zodpovedajú menovitej kapacite zariadenia.
Môže nový spotrebný materiál plazmového horáka spôsobiť problémy bez oblúka?
áno. Inštalácia nového spotrebného materiálu nezaručuje automaticky úspešné zapálenie oblúka.
Náhradné diely musia byť kompatibilné s konkrétnym horákom a musia byť správne nainštalované.
Potenciálne problémy zahŕňajú:
Nesprávne rozmery elektród.
Nekompatibilný dizajn trysky.
Nesprávny menovitý rezací prúd.
Chýbajúci alebo nesprávne umiestnený vírivý krúžok.
Nesprávna inštalácia poistného krytu.
Poškodené náhradné komponenty.
Komponent môže vyzerať podobne ako originál, pričom má iné rozmery alebo prevádzkové požiadavky.
Z tohto dôvodu je kompatibilita modelu horáka dôležitejšia ako samotná vizuálna podobnosť.
Ak plazmová rezačka prestane iskriť ihneď po výmene spotrebného materiálu, skontrolujte novo nainštalované komponenty skôr, ako sa domnievate, že došlo k výpadku napájania.
Ako môžete zabrániť problémom so štartovaním plazmového rezacieho oblúka?
Preventívna údržba môže znížiť neočakávané prerušenia rezania, zlepšiť životnosť spotrebného materiálu a podporiť konzistentnejšiu výrobu.
1. Udržujte prívod čistého a suchého vzduchu
Pravidelne kontrolujte kompresor, vzduchový filter, regulátor a systém odlučovania vlhkosti.
Vypustite nahromadenú vodu a v prípade potreby vymeňte filtračné prvky.
Konzistentná kvalita vzduchu pomáha chrániť komponenty horáka a udržiavať stabilné rezné podmienky.
2. Pred rezaním skontrolujte spotrebný materiál
Skontrolujte viditeľné opotrebovanie elektródy a trysky.
Skontrolujte vírivý krúžok a poistný kryt, či nie sú poškodené.
Vymeňte komponenty podľa ich skutočného stavu a odporúčaní na údržbu zariadenia.
3. Používajte správny spotrebný materiál
Prispôsobte spotrebný materiál modelu horáka, prevádzkovému prúdu a aplikácii rezania.
Vyhnite sa kombinovaniu častí, ktoré nie sú navrhnuté tak, aby spolupracovali.
4. Chráňte pochodeň Káblová zostava
Zabráňte nadmernému ohýbaniu, drveniu, ťahaniu a odieraniu.
Kábel horáka veďte mimo ostrých hrán a pohybujúcich sa zariadení.
Pravidelne kontrolujte konektory a plášte káblov.
5. Udržujte spoľahlivý kontakt pracovnej svorky
Udržujte pracovnú svorku v čistote a skontrolujte, či nie je poškodený spätný kábel.
Pred rezaním pripojte svorku na vhodný vodivý povrch.
6. Postupujte podľa menovitého pracovného cyklu
Stroj používajte v rámci špecifikovaných prevádzkových limitov.
Udržujte dostatočné vetranie a pohotovo reagujte na tepelné varovania.
7. Veďte si záznam o údržbe
Pre výrobné dielne a priemyselných používateľov môže jednoduchý záznam o údržbe pomôcť identifikovať opakujúce sa chyby.
Užitočné informácie zahŕňajú:
Položka údržby
Čo zaznamenať
Model pochodne
Model a kompatibilná súprava spotrebného materiálu
Rezací prúd
Typický prevádzkový rozsah
Spotrebný stav
Opotrebenie elektródy a trysky
Prívod vzduchu
Tlak, prietok a stav filtra
Príznaky poruchy
Žiadny oblúk, prerušovaný oblúk alebo neúspešný prenos
Nápravné opatrenie
Komponenty skontrolované alebo vymenené
Výsledok
Či bolo obnovené normálne rezanie
Dôsledný proces kontroly môže pomôcť tímom údržby rozlíšiť bežné opotrebovanie spotrebného materiálu od opakujúcich sa problémov so zariadením.
Čo by ste mali skontrolovať pred výmenou Plazmový rezací horák ?
Ak existujúci plazmový rezací horák je poškodený alebo má opakovane problémy so spúšťaním oblúka, výber kompatibilnej náhrady je nevyhnutný.
Náhradná baterka by sa nemala vyberať len podľa vzhľadu alebo inzerovanej intenzity prúdu.
Pred nákupom si overte nasledujúce špecifikácie.
Faktor výberu
Prečo na tom záleží
Model plazmovej rezačky
Určuje, či sa baterka môže použiť so zdrojom energie
Typ pripojenia horáka
Zabezpečuje kompatibilné elektrické, pneumatické a ovládacie pripojenia
Menovitý rezací prúd
Musí spĺňať predpokladané prevádzkové požiadavky
Systém štartovania oblúka
Musí zodpovedať dizajnu štartovania a ovládania zariadenia
Kompatibilita spotrebného materiálu
Určuje elektródu, trysku a súvisiace náhradné diely
Dĺžka kábla horáka
Ovplyvňuje usporiadanie pracovnej stanice a manipuláciu
Ručná alebo mechanizovaná aplikácia
Určuje vhodnú konfiguráciu horáka
Požiadavky na bezpečnosť a kontrolu
Zabezpečuje správnu funkciu ochranných funkcií horáka
Pre distribútorov zváracieho zariadenia, opravárenské strediská a priemyselné nákupné tímy môže overenie týchto podrobností pred objednaním znížiť problémy s kompatibilitou a zbytočné vrátenie tovaru.
Pri vyžiadaní náhradného horáka alebo spotrebného materiálu uveďte existujúci model horáka, model stroja, podrobnosti o konektore a prevádzkový prúd.
Pri overení kompatibility môžu dodávateľovi pomôcť aj fotografie originálnej baterky a spotrebného materiálu.
Často kladené otázky o problémoch s plazmovou rezačkou bez oblúka
1. Prečo môj plazmový rezač neiskrí?
Plazmová rezačka môže zlyhať v dôsledku nedostatočného tlaku vzduchu, opotrebovaného spotrebného materiálu, nesprávnej montáže horáka, zlého elektrického spätného kontaktu, problémov so spúšťačom, porúch ochrany alebo problémov s vnútorným obvodom spúšťania oblúka.
Začnite kontrolou indikátorov porúch, prívodu vzduchu, spotrebného materiálu horáka a externých pripojení.
2. Prečo má moja plazmová rezačka vzduch, ale žiadny oblúk?
Prúdenie vzduchu bez oblúka môže naznačovať opotrebovaný spotrebný materiál, nesprávnu montáž horáka, neuspokojivé bezpečnostné blokovanie, problém s riadiacim signálom alebo internú poruchu spúšťania oblúka.
Skontrolujte výstražné indikátory stroja a skontrolujte súčasti horáka pri odpojenom napájaní.
3. Prečo môj plazmový rezač Pilotný oblúk nefunguje?
Pilotný oblúk môže zlyhať v dôsledku poškodeného spotrebného materiálu, nesprávnej montáže, nedostatočného prívodu vzduchu, porúch pripojenia horáka alebo problémov v štartovacom systéme.
Nie všetky plazmové rezačky používajú rovnaký dizajn pilotného oblúka, takže vhodný diagnostický postup závisí od zariadenia.
4. Prečo sa môj plazmový rezač Pilotný oblúk spustí, ale nereže?
Ak sa pilotný oblúk spustí, ale hlavný rezný oblúk sa neprenesie, skontrolujte pracovnú svorku, kontakt obrobku, odstup horáka, spotrebný materiál a prevádzkové nastavenia.
Slabá dráha návratu práce alebo nadmerná vzdialenosť horáka môžu brániť úspešnému prenosu oblúka.
5. Môže zlá elektróda spôsobiť, že sa plazmový rezač nespáli?
áno. Silne opotrebovaná alebo poškodená elektróda môže rušiť spoľahlivú iniciáciu oblúka.
Skontrolujte elektródu, či nemá nadmernú eróziu alebo abnormálne poškodenie a v prípade potreby ju vymeňte.
Tiež skontrolujte, či tryska a iný spotrebný materiál nie sú opotrebované.
6. Môže špinavá tryska zastaviť iskrenie plazmového rezača?
Znečistená, zablokovaná alebo poškodená tryska môže ovplyvniť prietok plynu a správanie oblúka.
V závislosti od závažnosti problému a konštrukcie horáka môže prispievať k nespoľahlivému štartovaniu alebo nestabilnému rezaniu.
Skontrolujte a vymeňte poškodený spotrebný materiál podľa špecifikácií horáka.
7. Aký tlak vzduchu potrebuje plazmová rezačka?
Správny tlak vzduchu závisí od modelu plazmovej rezačky a horáka.
Vždy dodržiavajte špecifikované požiadavky na tlak a prietok zariadenia.
Skontrolujte prívod vzduchu za podmienok prúdenia, pretože tlak sa môže pri prevádzke horáka znížiť.
8. Môže zlá pracovná svorka spôsobiť, že plazmová rezačka nereže?
áno. Zlé pripojenie pracovnej svorky môže brániť správnemu prenosu hlavného rezného oblúka alebo spôsobiť nestabilné rezanie.
Pracovnú svorku bezpečne pripojte k čistému vodivému kovu a skontrolujte, či nie je poškodený spätný kábel.
9. Prečo môj plazmový rezač po niekoľkých sekundách prestane iskriť?
Medzi možné príčiny patrí nestabilné prúdenie vzduchu, poškodený spotrebný materiál, zlý prenos oblúka, porucha ovládania alebo aktívny ochranný systém.
Ak sa problém vyskytne po dlhšom rezaní, skontrolujte aj prehriatie a obmedzenia pracovného cyklu.
10. Prečo moja plazmová rezačka neiskria po výmene spotrebného materiálu?
Možnou príčinou je nesprávny výber alebo montáž spotrebného materiálu.
Uistite sa, že elektróda, tryska, vírivý krúžok a prídržný uzáver sú kompatibilné s horákom a sú nainštalované v správnom poradí.
Skontrolujte, či stroj nezobrazuje zostavu horáka alebo chybu súvisiacu s bezpečnosťou.
11. Ako zistím, či je môj plazmový horák zlý?
Medzi možné príznaky patrí viditeľné poškodenie horáka, prerušovaná činnosť spúšte, poškodená izolácia kábla, opakované chyby pripojenia alebo pretrvávajúce problémy so spúšťaním oblúka po kontrole externých spotrebných materiálov a prevádzkových podmienok.
Tieto príznaky nie vždy znamenajú, že je potrebné vymeniť celú baterku.
Kvalifikovaná kontrola môže pomôcť určiť, či je problém obmedzený na vymeniteľný komponent alebo sa týka zostavy horáka.
12. Kedy by som mal prestať odstraňovať problémy s plazmovým rezačom?
Zariadenie prestaňte používať, ak spozorujete poškodenú elektrickú izoláciu, zápach po spálení, abnormálne zvuky, opakované poruchy ochrany alebo iné príznaky elektrického nebezpečenstva.
Profesionálny servis je vhodný aj vtedy, keď stroj naďalej zlyháva aj po odporúčaných externých kontrolách.
Nikdy neobchádzajte bezpečnostné zariadenia ani sa nepokúšajte o nekvalifikované opravy vnútorných vysokonapäťových komponentov.
Záverečné myšlienky: Ako opraviť plazmovú rezačku, ktorá neiskria
Keď plazmová rezačka neiskria, najefektívnejším prístupom je identifikovať presný príznak poruchy pred výmenou dielov.
Začnite s indikátormi prívodu vzduchu a porúch stroja. Potom skontrolujte spotrebný materiál horáka, potvrďte správnu montáž a skontrolujte pracovnú svorku a vonkajšie pripojenia.
Ak sa pilotný oblúk spustí, ale neprenesie sa, zamerajte sa na elektrickú spätnú dráhu, výšku rezu a prevádzkové podmienky.
Ak strojom prúdi vzduch, ale napriek správnym vonkajším podmienkam nie je oblúk, problém s ovládaním alebo vnútorným spúšťaním oblúka môže vyžadovať odbornú diagnostiku.
Kľúčom k spoľahlivému plazmovému rezaniu je správne prispôsobený horák, správne nainštalovaný spotrebný materiál, stabilné prúdenie vzduchu, zdravé elektrické pripojenia a prevádzka v rámci menovitých limitov zariadenia.
Pre distribútorov zariadení, výrobné dielne a tímy priemyselnej údržby môže pochopenie týchto siedmich bežných príčin znížiť zbytočné náklady na výmenu, zlepšiť efektivitu odstraňovania problémov a podporiť spoľahlivejší výkon rezania.
Táto webová stránka používa cookies a podobné technológie ('cookies'). Na základe vášho súhlasu bude používať analytické súbory cookie na sledovanie obsahu, ktorý vás zaujíma, a marketingové súbory cookie na zobrazovanie záujmovo orientovanej reklamy. Na tieto opatrenia využívame poskytovateľov tretích strán, ktorí môžu údaje použiť aj na svoje vlastné účely.
Súhlas dávate kliknutím na 'Prijať všetko' alebo použitím vašich individuálnych nastavení. Vaše údaje potom môžu byť spracovávané aj v tretích krajinách mimo EÚ, ako sú USA, ktoré nemajú zodpovedajúcu úroveň ochrany údajov a kde najmä nemožno účinne brániť prístupu miestnych orgánov. Svoj súhlas môžete s okamžitou platnosťou kedykoľvek odvolať. Ak kliknete na 'Odmietnuť všetko', použijú sa iba nevyhnutne potrebné súbory cookie.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių