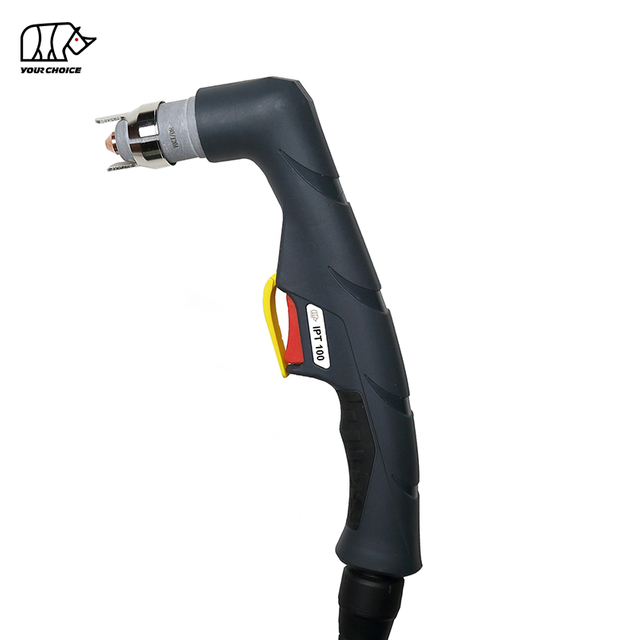
Plazmová řezačka, která neprodukuje oblouk, může přerušit výrobu, zpozdit výrobní projekty a zvýšit náklady na údržbu. Ať už vaše plazmová řezačka vůbec nepálí, fouká vzduch bez vytvoření oblouku nebo generuje pilotní oblouk, který se nedokáže přenést na obrobek, identifikace skutečné příčiny je zásadní.
Proč vaše plazmová řezačka nejeví oblouk? Mezi nejčastější příčiny patří nedostatečný tlak vzduchu, opotřebený spotřební materiál hořáku, nesprávně nainstalované součásti hořáku, špatné připojení pracovní svorky, chybné signály spouště hořáku, poruchy ochrany napájení a problémy v obvodu pilotního oblouku.
Naštěstí lze řadu problémů se spouštěním plazmového oblouku identifikovat pomocí základních externích kontrol, než je třeba vyměnit drahé součásti.
Tato příručka vysvětluje sedm běžných příčin selhání oblouku plazmové řezačky, jak rozpoznat jejich příznaky a vhodné kroky při odstraňování problémů. Pokrývá také problémy s pilotním obloukem, požadavky na přívod vzduchu, preventivní údržbu a v případě, že je nezbytný odborný servis.
Co to znamená, když plazmová řezačka nejeví oblouk?
Plazmová řezačka využívá elektrickou energii a proud stlačeného plynu, obvykle vzduchu, k vytvoření vysokoteplotního plazmového oblouku schopného řezat elektricky vodivé materiály.
V závislosti na konstrukci zařízení může hořák používat pilotní oblouk, kontaktní spouštěcí mechanismus nebo jiný systém iniciace oblouku.
V systému pilotního oblouku je počáteční oblouk vytvořen v hořáku předtím, než se hlavní řezný oblouk přenese na obrobek. Obrobek se pak stává součástí elektrického řezacího obvodu.
Když plazmová řezačka nejeví oblouk, může dojít k poruše během iniciace oblouku, stabilizace pilotního oblouku nebo přenosu na obrobek.
Jedná se o různé problémy a mohou vyžadovat různá řešení.
Jak můžete určit typ selhání plazmového oblouku?
Před výměnou dílů přesně sledujte, co se stane, když se pokusíte spustit plazmovou řezačku.
Příznak plazmové řezačky
Možné příčiny
Doporučená první kontrola
Žádný proud vzduchu a žádný oblouk
Porucha spouštěcího obvodu, ochrany stroje, přívodu vzduchu nebo ovládání
Zkontrolujte indikátory poruch, přívod vzduchu a připojení hořáku
Vzduch proudí, ale neobjevuje se žádný oblouk
Opotřebovaný spotřební materiál, nesprávná montáž, bezpečnostní blokování nebo startovací obvod
Zkontrolujte spotřební materiál hořáku a přídržný uzávěr
Pilotní oblouk se spustí, ale nepřenese se
Špatné připojení pracovní svorky, příliš velká vzdálenost hořáku nebo nesprávné nastavení řezání
Zkontrolujte dráhu návratu obrobku a odstup hořáku
Oblouk se spustí, ale okamžitě se zastaví
Nestabilní proudění vzduchu, poškozený spotřební materiál nebo ochranný systém
Zkontrolujte tlak proudícího vzduchu a indikátory závad
Oblouk začíná přerušovaně
Uvolněné připojení hořáku, opotřebované součásti nebo nestabilní napájení
Zkontrolujte vnější připojení a spotřební materiál
Při nepřetržitém řezání se oblouk zastaví
Omezení přívodu vzduchu, nadměrný pracovní cyklus nebo podmínky řezání
Zkontrolujte průtok vzduchu, upozornění na teplotu a provozní limity
Důležité: Ne každá plazmová řezačka je navržena tak, aby udržela viditelný pilotní oblouk pod širým nebem. Vždy dodržujte návod k obsluze vašeho konkrétního stroje a hořáku.
Bezpečnostní opatření před odstraňováním problémů
Plazmové řezací zařízení zahrnuje vysoké elektrické napětí, stlačený vzduch, intenzivní obloukové záření a horký kov.
Před vyjmutím nebo kontrolou spotřebního materiálu hořáku:
Vypněte plazmovou řezačku a odpojte ji od zdroje napájení.
Nechte hořák a spotřební materiál úplně vychladnout.
Postupujte podle pokynů výrobce pro uvolnění uloženého tlaku vzduchu.
Používejte vhodné ochranné prostředky.
Nikdy neobcházejte bezpečnostní blokování nebo ochranné spínače hořáku.
Pokud nejste kvalifikovaný servisní technik, neotevírejte kryt stroje ani se nedotýkejte vnitřních elektrických součástí.
Některé plazmové řezačky obsahují elektrické součásti, které mohou po odpojení stroje udržet nebezpečné napětí.
7 běžných příčin, proč plazmová řezačka nejeví oblouk, a jak je opravit
1. Nedostatečný tlak vzduchu nebo špatná kvalita vzduchu
Jednou z prvních věcí, kterou je třeba zkontrolovat, když plazmová řezačka nejeví oblouk, je přívod stlačeného vzduchu.
Plazmové řezání vyžaduje stabilní proud čistého, suchého vzduchu pro podporu tvorby oblouku, chlazení součástí hořáku a odstraňování roztaveného materiálu z oblasti řezání.
Pokud je přívod vzduchu nedostatečný nebo nestabilní, může stroj zabránit iniciaci oblouku nebo se během provozu vypnout.
Běžné příznaky
Plazmová řezačka fouká vzduch, ale nevytváří oblouk.
Pilotní oblouk se spustí a rychle zmizí.
Stroj zobrazí varování o tlaku vzduchu.
Iniciace oblouku se stává nekonzistentní.
Výkon řezání se během nepřetržitého provozu zhoršuje.
Proč nízký tlak vzduchu způsobuje problémy s obloukem?
Mnoho plazmových řezaček monitoruje tlak vzduchu nebo proudění vzduchu předtím, než nechá hořák pracovat.
Pokud tlak klesne pod požadovaný provozní rozsah, stroj může aktivovat ochranné blokování.
Tlak vzduchu se může také snížit, když je hořák v provozu, zvláště když kompresor nemůže udržet dostatečný průtok.
To znamená, že regulátor vykazující při nečinnosti dostatečný tlak nemusí nutně potvrzovat, že má systém během řezání dostatek vzduchu.
Vlhkost, olej a další nečistoty mohou dále ovlivnit stabilitu oblouku a urychlit opotřebení spotřebního materiálu.
Jak to opravit
Zkontrolujte, zda vzduchový kompresor funguje správně.
Ujistěte se, že kompresor může dodávat požadovaný průtok vzduchu.
Zkontrolujte vzduchovou hadici, zda nevykazuje netěsnosti, omezení a poškozené fitinky.
Zkontrolujte regulátor a vzduchový filtr.
Ověřte tlak vzduchu za podmínek proudění pomocí doporučeného postupu zařízení.
Vypusťte nahromaděnou vlhkost ze vzduchového systému.
V případě potřeby vyměňte znečištěné filtrační prvky.
Jaký tlak vzduchu by měla používat plazmová řezačka?
Pro každou plazmovou řezačku neexistuje jediný správný tlak vzduchu.
Požadovaný tlak závisí na modelu zařízení, konstrukci hořáku, řezném proudu a provozních podmínkách.
Vždy používejte specifikace tlaku a průtoku uvedené pro konkrétní plazmový řezací systém.
2. Opotřebovaný nebo poškozený spotřební materiál plazmového hořáku
Tyto součásti pracují v extrémních tepelných a elektrických podmínkách a během normálního řezání se postupně zhoršují.
Může opotřebovaný spotřební materiál zabránit jiskření plazmové řezačky?
Ano.
Silně opotřebená elektroda, poškozená tryska nebo nesprávně fungující sestava spotřebního materiálu mohou bránit iniciaci oblouku.
Například elektroda, u které došlo k nadměrnému opotřebení, již nemusí poskytovat zamýšlené elektrické a mechanické podmínky pro spolehlivé spuštění.
Poškozená tryska může také narušit charakteristiku oblouku a proudění plynu.
V některých případech může poškození spotřebního materiálu způsobit přerušované spouštění hořáku, než nakonec přestane pálit.
Známky poškozeného spotřebního materiálu plazmového hořáku
Komponent
Běžné opotřebení nebo poškození
Možný účinek
Elektroda
Nadměrná eroze, poškozená vložka nebo abnormální opotřebení
Obtížné nebo nekonzistentní spouštění oblouku
Tryska
Zvětšený nebo zdeformovaný otvor, pálení nebo deformace
Nestabilní oblouk a špatná kvalita řezu
Vířivý kroužek
Praskliny, znečištění nebo zablokované průchody
Nesprávná distribuce plynu
Přídržný uzávěr
Praskliny, poškozené závity nebo nesprávné usazení
Problémy s montáží hořáku nebo bezpečnostní detekcí
Štít
Nadměrný rozstřik, poškození nebo zablokování
Špatný průtok plynu a řezný výkon
Jak to opravit
Před kontrolou jakéhokoli spotřebního materiálu odpojte napájení a nechte hořák vychladnout.
Odstraňte spotřební materiál podle pokynů výrobce hořáku.
Zkontrolujte elektrodu, zda není příliš opotřebovaná, trysku, zda není poškozená, a vířivý kroužek, zda není prasklý nebo znečištěný.
Poškozené součásti vyměňte za spotřební materiál, který odpovídá modelu hořáku a způsobu řezání.
Když elektroda i tryska zaznamenají značné opotřebení, jejich společná výměna může pomoci obnovit konzistentní řezný výkon.
Vyvarujte se míchání spotřebních materiálů, které nejsou určeny pro společný provoz.
Tip pro údržbu: Opakované selhání spouštění oblouku může dále poškodit spotřební materiál. Místo neustálého mačkání spouště hořáku zjistěte příčinu.
3. Nesprávně nainstalovaný spotřební materiál nebo problémy s bezpečnostním blokováním hořáku
Plazmová řezačka nemusí vytvořit oblouk, i když je její spotřební materiál relativně nový.
Jedním z možných důvodů je nesprávná montáž hořáku.
Mnoho plazmové řezací hořáky používají bezpečnostní mechanismus ke zjištění, zda jsou některé součásti hořáku správně nainstalovány.
V závislosti na konstrukci to může být označováno jako systém dílů na místě, senzor víčka nebo bezpečnostní blokování hořáku.
Pokud požadované součásti chybí nebo jsou nesprávně usazeny, zařízení může zabránit iniciaci oblouku.
Běžné problémy s instalací
Přídržný uzávěr není správně usazen.
Byla nainstalována nesprávná elektroda nebo tryska.
Vířivý kroužek chybí nebo je nesprávně umístěn.
Spotřební materiál je instalován v nesprávném pořadí.
Součást hořáku je poškozená nebo nesedí správně.
Sestava hořáku nesplňuje svůj bezpečnostní detekční systém.
Proč plazmová řezačka přestane jiskřit po výměně spotřebního materiálu?
Pokud plazmová řezačka přestane fungovat okamžitě po výměně spotřebního materiálu, mezi prvními možnostmi by měla být nesprávná montáž nebo nekompatibilní náhradní díly.
I když jednotlivé komponenty vypadají podobně, jejich rozměry a provozní požadavky se mohou lišit.
Nesprávné díly mohou bránit správnému sestavení hořáku nebo správnému fungování hořáku.
Jak to opravit
Vypněte a odpojte plazmovou řezačku.
Po vychladnutí hořáku vyjměte spotřební materiál.
Ujistěte se, že každá součást odpovídá modelu hořáku.
Zkontrolujte součásti, zda nejsou fyzicky poškozeny.
Znovu nainstalujte spotřební materiál v určeném pořadí.
Zajistěte pojistný uzávěr podle pokynů pro hořák.
Zkontrolujte, zda po restartování stroje nezůstalo varování týkající se hořáku.
Netlačte součásti do správné polohy ani příliš neutahujte díly nad rámec specifikovaných požadavků.
Důležité: Nikdy neobcházejte senzor víčka hořáku nebo jiné bezpečnostní blokování, aby se plazmová řezačka rozhořela.
Pokud bezpečnostní detekční systém i po správné montáži nadále hlásí závadu, může být nutná odborná kontrola.
4. Špatné připojení pracovní svorky nebo neúplný řezný obvod
Špatné spojení pracovní svorky je častou příčinou problémů s přenosem řezného oblouku.
Pracovní svorka poskytuje elektrickou zpětnou cestu mezi obrobkem a zdrojem energie pro řezání plazmou.
Pokud je toto spojení uvolněné, znečištěné nebo přerušené, hlavní řezný oblouk se nemusí správně přenést nebo zůstat stabilní.
Může špatná pracovní svorka zabránit jiskření plazmové řezačky?
Záleží na systému spouštění oblouku.
U některých plazmových řezaček může nedostatečná dráha zpětného chodu bránit úspěšné iniciaci oblouku.
U systémů s pilotním obloukem může pilotní oblouk stále začít, ale řezací oblouk se nemusí přenést na obrobek.
Toto rozlišení je důležité při diagnostice plazmové řezačky, která vypadá, že pálí, ale neřeže.
Běžné problémy s pracovní svorkou
Svorka je připevněna k lakovanému nebo silně zrezivělému povrchu.
Upínací čelisti mají špatný elektrický kontakt.
Pracovní zpětný kabel je poškozený.
Spojení u zdroje napájení je uvolněné.
Svěrka je připevněna k součásti s nespolehlivou elektrickou cestou k obrobku.
Jak to opravit
Při odpojeném stroji zkontrolujte pracovní svorku a zpětný kabel.
Odstraňte barvu, silnou rez nebo jiné izolační znečištění z určené kontaktní plochy svorky.
Upevněte pracovní svorku bezpečně na čistý vodivý kov.
Pokud je to praktické, připojte jej přímo k obrobku a nespoléhejte na nejistou cestu řezacím stolem nebo upínacím zařízením.
Zkontrolujte zpětný kabel, zda není viditelně poškozen, a vyměňte vadné součásti.
Po obnovení připojení otestujte systém podle postupu doporučeného výrobcem.
Ovlivňuje vzdálenost hořáku přenos oblouku?
Ano.
Příliš velká vzdálenost mezi hořákem a obrobkem může bránit úspěšnému přenosu oblouku nebo způsobit nestabilitu řezného oblouku.
Použijte správnou distanční vzdálenost nebo výšku řezu pro konfiguraci hořáku a spotřebního materiálu.
Pokud hořák vyžaduje zvláštní techniku řezání nebo odstavování, dodržujte tento požadavek spíše než použití univerzální vzdálenosti řezání.
5. Vadný spouštěč hořáku, Kabelová sestava nebo připojení
Pokud se spouštěcí signál nedostane do řídicího systému, stroj nemusí zahájit požadované operace spouštění vzduchu a oblouku.
Kabely a konektory hořáků se mohou také zhoršit opakovaným ohýbáním, taháním, mechanickými nárazy nebo vystavením dílenským podmínkám.
Příznaky problému se spouštěčem hořáku nebo kabelem
Po stisknutí spouště hořáku se nic nestane.
Svítilna funguje přerušovaně.
Stroj zobrazuje chybu připojení hořáku.
Po posunutí kabelu hořáku se spouštění oblouku stává nespolehlivé.
Sekvence spouštění vzduchu a oblouku nefunguje podle očekávání.
Co způsobuje problémy s připojením hořáku?
Mezi možné příčiny patří poškozený spínač spouště, uvolněný konektor, přerušený ovládací vodič nebo nesprávně nainstalovaná sestava hořáku.
Přesné příznaky závisí na návrhu ovládání stroje.
Některé systémy mohou aktivovat proudění vzduchu bez vytvoření oblouku, zatímco jiné mohou zabránit celé sekvenci řezání.
Jak to opravit
Začněte vnější vizuální kontrolou.
Zkontrolujte, zda je konektor hořáku správně usazen a zajištěn.
Hledejte viditelné poškození pláště kabelu, krytu konektoru, spouště a rukojeti hořáku.
Vyvarujte se prudkému ohýbání kabelu hořáku v blízkosti rukojeti nebo připojení zdroje napájení.
Pokud je poškozen konektor nebo svítilna nadále přerušovaně funguje, přestaňte ji používat a zajistěte kvalifikovanou kontrolu nebo výměnu.
Nepokoušejte se testovat aktivované spouštěcí nebo spouštěcí obvody bez příslušné technické kvalifikace a servisních postupů.
Praktická rada: Pokud se plazmová řezačka opakovaně nespustí a problém se objeví v souvislosti s pohybem kabelu hořáku, měli byste před výměnou nesouvisejících spotřebních dílů prozkoumat poškozenou sestavu kabelu nebo konektor.
6. Nesprávné podmínky napájení nebo tepelná ochrana
Plazmové řezací zařízení vyžaduje stabilní elektrické napájení a správné provozní podmínky.
Pokud je vstupní výkon mimo povolený rozsah, je aktivní ochranná porucha nebo stroj překročil svůj pracovní cyklus, plazmová řezačka může odmítnout iniciovat oblouk.
Běžné příznaky
Stroj se zapne, ale nespustí se.
Zobrazí se varování o poruše nebo teplotě.
Plazmová řezačka se po delším řezání zastaví.
Zařízení pracuje přerušovaně při velkém pracovním zatížení.
Iniciace oblouku se stává nespolehlivou, když jiné zařízení pracuje na stejném elektrickém zdroji.
Jak může vstupní výkon ovlivnit spouštění plazmového oblouku?
Plazmová řezačka potřebuje elektrický zdroj, který splňuje požadavky na jmenovité napětí, frekvenci, fázi a proud.
Nesprávné napájení, nevhodný prodlužovací kabel nebo nesprávné připojení mohou bránit normálnímu provozu.
Ochranné systémy mohou také deaktivovat řezací výstup, když stroj detekuje nebezpečný stav.
Co je pracovní cyklus plazmové řezačky?
Pracovní cyklus popisuje, jak dlouho může stroj pracovat se specifikovaným výkonem v rámci definovaného časového období, obvykle desetiminutového cyklu.
Například 60% pracovní cyklus při specifikovaném výkonu obecně znamená, že stroj je za definovaných testovacích podmínek dimenzován na šest minut provozu během deseti minut.
Skutečné požadavky na chlazení závisí na stroji a provozním prostředí.
Překročení jmenovitého pracovního cyklu může způsobit aktivaci tepelné ochrany.
Jak to opravit
Zkontrolujte displej stroje nebo varovné indikátory.
Ověřte, že vstupní napájení a elektrická instalace splňují specifikace zařízení.
Ujistěte se, že zvolený provozní režim a nastavení jsou vhodné pro zamýšlený proces řezání.
Pokud je aktivní tepelná výstraha, zastavte řezání a nechte stroj vychladnout podle jeho provozních pokynů.
Udržujte větrací otvory volné a udržujte dostatečný prostor kolem zařízení.
Máte-li podezření na problémy s elektrickým napájením, nechte instalaci zkontrolovat kvalifikovaným elektrikářem.
Neresetujte opakovaně stroj, který stále hlásí elektrické nebo tepelné závady.
7. Pilotní oblouk Porucha obvodu nebo vnitřní elektrické součásti
Pokud jsou přívod vzduchu, spotřební materiál hořáku, pracovní svorka, sestava hořáku a provozní podmínky správné, problém může zahrnovat vnitřní elektrickou poruchu.
V závislosti na konstrukci plazmové řezačky může systém spouštění oblouku obsahovat řídicí obvody, spínací součásti, senzory a další elektrické sestavy.
Porucha jednoho z těchto systémů může zabránit hořáku v iniciaci nebo udržování oblouku.
Jaké jsou příznaky problému s obvodem Pilotní oblouk ?
Mezi možné příznaky patří:
Vzduch proudí normálně, ale nevzniká žádný oblouk.
Stroj opakovaně hlásí poruchu spouštění oblouku.
Správně nainstalovaný nový spotřební materiál neobnoví provoz.
Připojení hořáku a podmínky externího napájení se zdají být normální.
Stroj nezahájí oblouk, přestože prošel běžnými externími kontrolami.
Tyto příznaky nedokazují, že došlo k selhání vnitřní součásti. Naznačují, že může být zapotřebí další odborná diagnóza.
Jak to opravit
Nejprve proveďte doporučené externí kontroly.
Zaznamenejte si model zařízení, chybový kód, provozní podmínky a přesné příznaky.
Pro vhodný diagnostický postup kontaktujte kvalifikovaného servisního technika nebo výrobce zařízení.
Vnitřní systémy spouštění oblouku mohou zahrnovat nebezpečné elektrické napětí a akumulovanou energii.
Neotevírejte zdroj energie, nepřemosťujte ochranné obvody ani se nepokoušejte o vnitřní elektrické opravy bez řádného školení a vybavení.
Výměna napájecího zdroje by neměla být prvním krokem při odstraňování problémů, pokud nebyly vyloučeny jednodušší vnější příčiny.
Jak řešíte problémy s plazmovou řezačkou, která nevytváří oblouk?
Systematický proces odstraňování problémů pomáhá identifikovat problém bez zbytečné výměny drahých dílů.
K zúžení příčiny použijte následující sekvenci.
Krok 1: Identifikujte přesný příznak
Zjistěte, zda stroj:
Nemá proudění vzduchu a žádný oblouk.
Produkuje proudění vzduchu, ale žádný oblouk.
Zahájí pilotní oblouk, který se nepřenáší.
Vytváří oblouk, který se okamžitě zastaví.
Startuje přerušovaně.
Toto počáteční pozorování může eliminovat několik nesouvisejících možností.
Krok 2: Zkontrolujte indikátory poruch stroje
Zkontrolujte displej a výstražná světla.
Tlak vzduchu, tepelná ochrana, připojení hořáku a elektrické poruchy mohou být identifikovány specifickými indikátory.
K interpretaci případných chybových kódů použijte návod k obsluze.
Krok 3: Ověřte přívod vzduchu
Ujistěte se, že kompresor, regulátor, filtry a hadice fungují správně.
Zkontrolujte tlak a průtok za podmínek specifikovaných pro zařízení.
Nespoléhejte pouze na údaj o volnoběhu regulátoru.
Krok 4: Zkontrolujte spotřební materiál hořáku
Odpojte napájení a nechte svítilnu vychladnout.
Zkontrolujte elektrodu, trysku, vířivý kroužek, přídržný uzávěr a další požadované součásti.
Vyměňte poškozený nebo nekompatibilní spotřební materiál.
Složte hořák správně.
Krok 5: Zkontrolujte pracovní svorku a zpětný kabel
Zkontrolujte svorku, kabel a spojovací body.
Ujistěte se, že svorka má spolehlivý kontakt s čistým vodivým kovem.
Krok 6: Zkontrolujte hořák a externí připojení
Zkontrolujte spoušť, plášť kabelu a externí konektory, zda nejsou viditelně poškozeny.
Ujistěte se, že je svítilna správně připojena ke zdroji napájení.
Krok 7: Potvrďte provozní podmínky
Zkontrolujte požadavky na příkon, provozní režim, řezný proud, tepelné výstrahy a pracovní cyklus.
Opravte všechny problémy zjištěné ochrannými systémy stroje.
Krok 8: V případě potřeby požádejte o profesionální servis
Pokud plazmová řezačka ani po externích kontrolách nevytváří oblouk, ukončete odstraňování problémů a zajistěte kvalifikovaný servis.
Nepokoušejte se o opakované spouštění oblouku, když stroj vykazuje trvalé poruchy.
Proč má moje plazmová řezačka vzduch, ale žádný oblouk?
Jednou z nejčastějších otázek pro odstraňování problémů je:
'Proč moje plazmová řezačka fouká vzduch, ale ne jiskří?'
Proudění vzduchu bez oblouku znamená, že alespoň část pneumatického systému funguje, ale sekvence spouštění oblouku nebyla úspěšně dokončena.
Mezi možné příčiny patří:
Opotřebená nebo poškozená elektroda a tryska.
Nesprávně nainstalovaný spotřební materiál hořáku.
Neuspokojivé bezpečnostní blokování hořáku.
Poškozené připojení hořáku nebo řídicí signál.
Porucha ochrany stroje.
Problém v obvodu spouštění oblouku.
Začněte kontrolou varovných indikátorů stroje.
Dále odpojte napájení a zkontrolujte spotřební materiál a sestavu hořáku.
Ujistěte se, že náhradní součásti jsou správné pro hořák.
Pokud jsou vnější součásti v dobrém stavu a stroj stále fouká vzduch bez vzniku oblouku, může být nutná odborná elektrická diagnostika.
Poznámka: Některé plazmové řezačky pokračují ve vyfukování vzduchu ještě krátkou dobu po řezání. Tento cyklus chlazení po průtoku je normální a neměl by být automaticky interpretován jako porucha.
Proč se Pilotní oblouk spustí, ale nepodaří se přenést do obrobku?
Plazmová řezačka může úspěšně generovat pilotní oblouk, ale nedokáže vytvořit hlavní řezací oblouk.
To je běžně popisováno jako problém přenosu pilotního oblouku.
Pilotní oblouk a přenesený řezací oblouk plní různé funkce.
Pilotní oblouk podporuje iniciaci oblouku, zatímco přenesený oblouk poskytuje elektrickou řeznou dráhu skrz obrobek.
Pokud je pilotní oblouk přítomen, ale stroj nebude řezat, zaměřte se na podmínky požadované pro přenos oblouku.
Běžné příčiny Pilotní oblouk selhání přenosu
Možná příčina
Proč na tom záleží
Doporučená akce
Špatné připojení pracovní svorky
Řezací obvod může být neúplný
Připojte svorku k čistému kovu
Nadměrné odstavení hořáku
Oblouk se nemusí úspěšně přenést
Použijte uvedenou výšku sečení
Špinavý nebo potažený obrobek
Elektrický kontakt může být nespolehlivý
Vyčistěte příslušnou kontaktní plochu
Nesprávný spotřební materiál
Charakteristiky oblouku nemusí odpovídat aplikaci
Nainstalujte správnou sadu spotřebního materiálu
Nesprávné provozní nastavení
Podmínky řezání mohou být nevhodné
Ověřte vybraný režim a nastavení
Nestabilní přívod vzduchu
Může být ovlivněna tvorba oblouku a stabilita
Zkontrolujte tlak a průtok za provozních podmínek
Vyvarujte se opakovaného odpalování pilotního oblouku do otevřeného vzduchu ve snaze vynutit si přenos.
Dodržujte doporučené postupy spouštění a testování zařízení.
Proč plazmová řezačka začne jiskřit a poté přestane?
Plazmová řezačka, která se normálně spouští, ale během řezání se zastaví, může mít jiný problém než řezačka, která se nikdy nespustí.
Mezi běžné příčiny patří nestabilní proudění vzduchu, opotřebovaný spotřební materiál, nadměrná řezná vzdálenost, špatná cesta zpětného chodu práce nebo tepelná ochrana.
Načasování poruchy poskytuje užitečné diagnostické informace.
Pokud se oblouk zastaví ihned po spuštění , zkontrolujte spotřební materiál, sestavu hořáku, přívod vzduchu a pracovní svorku.
Pokud se oblouk po několika minutách řezání zastaví , zkontrolujte indikátory teploty stroje, pracovní cyklus a kapacitu přívodu vzduchu.
Pokud se oblouk při pohybu přes obrobek zastaví , zkontrolujte výšku řezu, stav kabelu, dráhu návratu obrobku a parametry řezání.
Také se ujistěte, že tloušťka materiálu a řezná rychlost jsou vhodné pro jmenovitou kapacitu zařízení.
Mohou nové spotřební materiály pro plazmové hořáky způsobit problémy bez oblouku?
Ano. Instalace nového spotřebního materiálu automaticky nezaručuje úspěšnou iniciaci oblouku.
Náhradní díly musí být kompatibilní s konkrétním hořákem a musí být správně nainstalovány.
Mezi potenciální problémy patří:
Nesprávné rozměry elektrod.
Nekompatibilní konstrukce trysky.
Nesprávný jmenovitý řezný proud.
Chybějící nebo nesprávně umístěný vířivý kroužek.
Nesprávná instalace pojistného krytu.
Poškozené náhradní díly.
Komponenta může vypadat podobně jako originál, ale má jiné rozměry nebo provozní požadavky.
Z tohoto důvodu je kompatibilita modelu hořáku důležitější než samotná vizuální podobnost.
Pokud plazmová řezačka přestane jiskřit ihned po výměně spotřebního materiálu, zkontrolujte nově nainstalované součásti, než uvěříte, že došlo k výpadku napájení.
Jak můžete předejít problémům se startováním plazmového oblouku?
Preventivní údržba může snížit neočekávané přerušení řezání, zlepšit životnost spotřebního materiálu a podpořit konzistentnější výrobu.
1. Udržujte přívod čistého a suchého vzduchu
Pravidelně kontrolujte kompresor, vzduchový filtr, regulátor a systém odlučování vlhkosti.
Vypusťte nahromaděnou vodu a v případě potřeby vyměňte filtrační prvky.
Konzistentní kvalita vzduchu pomáhá chránit součásti hořáku a udržovat stabilní řezné podmínky.
2. Před řezáním zkontrolujte spotřební materiál
Zkontrolujte elektrodu a trysku z hlediska viditelného opotřebení.
Zkontrolujte, zda nejsou poškozeny vířivý kroužek a přídržný uzávěr.
Vyměňte součásti podle jejich skutečného stavu a doporučení pro údržbu zařízení.
3. Používejte správný spotřební materiál
Přizpůsobte spotřební materiál modelu hořáku, provoznímu proudu a řezací aplikaci.
Vyvarujte se kombinování dílů, které nejsou navrženy tak, aby spolupracovaly.
4. Chraňte svítilnu Kabelová sestava
Zabraňte nadměrnému ohýbání, drcení, tahání a oděru.
Veďte kabel hořáku mimo ostré hrany a pohybující se zařízení.
Pravidelně kontrolujte konektory a pláště kabelů.
5. Udržujte spolehlivý kontakt pracovní svorky
Udržujte pracovní svorku v čistotě a zkontrolujte, zda není poškozený zpětný kabel.
Před řezáním připojte svorku na vhodný vodivý povrch.
6. Postupujte podle jmenovitého pracovního cyklu
Používejte stroj v rámci specifikovaných provozních limitů.
Udržujte dostatečné větrání a rychle reagujte na tepelná varování.
7. Veďte záznam o údržbě
Pro výrobní závody a průmyslové uživatele může jednoduchý záznam o údržbě pomoci identifikovat opakující se závady.
Mezi užitečné informace patří:
Položka údržby
Co nahrávat
Model pochodně
Model a kompatibilní sada spotřebního materiálu
Řezný proud
Typický provozní rozsah
Spotřební stav
Opotřebení elektrody a trysky
Přívod vzduchu
Tlak, průtok a stav filtru
Příznaky poruchy
Žádný oblouk, přerušovaný oblouk nebo neúspěšný přenos
Nápravné opatření
Komponenty zkontrolovány nebo vyměněny
Výsledek
Zda bylo obnoveno normální řezání
Důsledný proces kontroly může týmům údržby pomoci odlišit běžné opotřebení spotřebního materiálu od opakujících se problémů se zařízením.
Co byste měli zkontrolovat před výměnou Plazmový řezací hořák ?
Pokud stávající je plazmový řezací hořák poškozen nebo opakovaně dochází k problémům se zapalováním oblouku, výběr kompatibilní náhrady je zásadní.
Náhradní hořák by neměl být vybírán pouze podle vzhledu nebo inzerovaného proudu.
Před nákupem si ověřte následující specifikace.
Faktor výběru
Proč na tom záleží
Model plazmové řezačky
Určuje, zda lze svítilnu použít se zdrojem energie
Typ připojení hořáku
Zajišťuje kompatibilní elektrické, pneumatické a ovládací spoje
Jmenovitý řezací proud
Musí splňovat zamýšlené provozní požadavky
Systém spouštění oblouku
Musí odpovídat designu spouštění a ovládání zařízení
Kompatibilita se spotřebním materiálem
Určuje elektrodu, trysku a související náhradní díly
Délka kabelu hořáku
Ovlivňuje uspořádání pracovní stanice a manipulaci
Ruční nebo mechanizovaná aplikace
Určuje vhodnou konfiguraci hořáku
Požadavky na bezpečnost a kontrolu
Zajišťuje správnou funkci ochranných funkcí hořáku
Pro distributory svařovacího zařízení, opravárenská střediska a průmyslové nákupní týmy může ověření těchto podrobností před objednávkou snížit problémy s kompatibilitou a zbytečné vracení zboží.
Při požadavku na náhradní hořák nebo spotřební materiál uveďte stávající model hořáku, model stroje, podrobnosti o konektoru a provozní proud.
Fotografie originální svítilny a spotřebních součástí mohou také pomoci dodavateli ověřit kompatibilitu.
Často kladené otázky o problémech s plazmovou řezačkou bez oblouku
1. Proč můj plazmový řezač nejeví oblouk?
Plazmová řezačka nemusí selhat kvůli nedostatečnému tlaku vzduchu, opotřebovaným spotřebním dílům, nesprávné montáži hořáku, špatnému zpětnému elektrickému kontaktu, problémům se spouštěčem, poruchám ochrany nebo problémům s vnitřním obvodem spouštění oblouku.
Začněte kontrolou indikátorů poruch, přívodu vzduchu, spotřebního materiálu hořáku a externích připojení.
2. Proč má moje plazmová řezačka vzduch, ale žádný oblouk?
Proudění vzduchu bez oblouku může indikovat opotřebovaný spotřební materiál, nesprávnou montáž hořáku, neuspokojivé bezpečnostní blokování, problém s řídicím signálem nebo vnitřní poruchu při spouštění oblouku.
Zkontrolujte varovné indikátory stroje a prohlédněte součásti hořáku s odpojeným napájením.
3. Proč můj plazmový řezač Pilotní oblouk nefunguje?
Zapalovací oblouk může selhat z důvodu poškozeného spotřebního materiálu, nesprávné montáže, nedostatečného přívodu vzduchu, závady v připojení hořáku nebo problémů ve spouštěcím systému.
Ne všechny plazmové řezačky používají stejný design pilotního oblouku, takže vhodný diagnostický postup závisí na zařízení.
4. Proč se můj plazmový řezač Pilotní oblouk spustí, ale neřeže?
Pokud se zapalovací oblouk spustí, ale hlavní řezný oblouk se nepřenese, zkontrolujte pracovní upínač, kontakt obrobku, odstup hořáku, spotřební materiál a provozní nastavení.
Špatná dráha zpětného chodu nebo nadměrná vzdálenost hořáku mohou bránit úspěšnému přenosu oblouku.
5. Může špatná elektroda způsobit, že se plazmový řezák nespustí?
Ano. Silně opotřebovaná nebo poškozená elektroda může narušovat spolehlivou iniciaci oblouku.
Zkontrolujte elektrodu, zda nevykazuje nadměrnou erozi nebo abnormální poškození, a v případě potřeby ji vyměňte.
Zkontrolujte také trysku a další spotřební materiál, zda nevykazují související opotřebení.
6. Může špinavá tryska zastavit jiskření plazmového řezače?
Znečištěná, zablokovaná nebo poškozená tryska může ovlivnit proudění plynu a chování oblouku.
V závislosti na závažnosti problému a konstrukci hořáku může přispívat k nespolehlivému startování nebo nestabilnímu řezání.
Zkontrolujte a vyměňte poškozený spotřební materiál podle specifikací hořáku.
7. Jaký tlak vzduchu potřebuje plazmová řezačka?
Správný tlak vzduchu závisí na modelu plazmové řezačky a hořáku.
Vždy dodržujte specifické požadavky na tlak a průtok zařízení.
Zkontrolujte přívod vzduchu za podmínek proudění, protože tlak se může při provozu hořáku snížit.
8. Může špatná pracovní svorka způsobit, že plazmová řezačka neřeže?
Ano. Špatné spojení pracovní svorky může zabránit správnému přenosu hlavního řezného oblouku nebo způsobit nestabilní řezání.
Připojte pracovní svorku bezpečně k čistému vodivému kovu a zkontrolujte, zda není poškozený zpětný kabel.
9. Proč můj plazmový řezák po několika sekundách přestane jiskřit?
Mezi možné příčiny patří nestabilní proudění vzduchu, poškozený spotřební materiál, špatný přenos oblouku, porucha ovládání nebo aktivní ochranný systém.
Pokud k problému dojde po delším řezání, zkontrolujte také přehřátí a omezení pracovního cyklu.
10. Proč můj plazmový řezač nevytváří jiskření po výměně spotřebního materiálu?
Možnou příčinou je nesprávný výběr nebo montáž spotřebního materiálu.
Ujistěte se, že elektroda, tryska, vířivý kroužek a přídržný uzávěr jsou kompatibilní s hořákem a jsou nainstalovány ve správném pořadí.
Zkontrolujte, zda stroj nevykazuje poruchu sestavy hořáku nebo bezpečnostní chybu.
11. Jak poznám, že je můj plazmový hořák špatný?
Mezi možné příznaky patří viditelné poškození hořáku, přerušovaný chod spouště, poškozená izolace kabelu, opakované chyby připojení nebo přetrvávající problémy se zapalováním oblouku po kontrole externích spotřebních materiálů a provozních podmínek.
Tyto příznaky ne vždy znamenají, že je třeba vyměnit celou svítilnu.
Kvalifikovaná kontrola může pomoci určit, zda je problém omezen na vyměnitelnou součást nebo se týká sestavy hořáku.
12. Kdy bych měl přestat řešit problémy s plazmovou řezačkou?
Přestaňte zařízení používat, pokud zaznamenáte poškozenou elektrickou izolaci, zápach spáleniny, abnormální zvuky, opakované poruchy ochrany nebo jiné známky ohrožení elektrickým proudem.
Profesionální servis je také vhodný v případě, že stroj nadále selhává po doporučených externích kontrolách.
Nikdy neobcházejte bezpečnostní zařízení ani se nepokoušejte o nekvalifikované opravy vnitřních vysokonapěťových součástí.
Závěrečné myšlenky: Jak opravit plazmový řezač, který nejeví oblouk
Když plazmová řezačka nejeví oblouk, nejúčinnějším přístupem je identifikovat přesný příznak poruchy před výměnou dílů.
Začněte s indikátory přívodu vzduchu a poruch stroje. Poté zkontrolujte spotřební materiál hořáku, potvrďte správnou montáž a zkontrolujte pracovní svorku a vnější připojení.
Pokud se pilotní oblouk spustí, ale nepřenese se, zaměřte se na elektrickou zpětnou dráhu, výšku sečení a provozní podmínky.
Pokud ve stroji proudí vzduch, ale bez oblouku navzdory správným vnějším podmínkám, může problém s ovládáním nebo vnitřním spouštěním oblouku vyžadovat odbornou diagnostiku.
Klíčem ke spolehlivému plazmovému řezání je správně přizpůsobený hořák, správně nainstalované spotřební materiály, stabilní proudění vzduchu, zdravé elektrické připojení a provoz v rámci jmenovitých limitů zařízení.
Pro distributory zařízení, výrobní dílny a týmy průmyslové údržby může pochopení těchto sedmi běžných příčin snížit zbytečné náklady na výměnu, zlepšit efektivitu odstraňování problémů a podpořit spolehlivější řezný výkon.
Tento web používá soubory cookie a podobné technologie ('cookies'). Na základě vašeho souhlasu bude používat analytické soubory cookie ke sledování toho, jaký obsah vás zajímá, a marketingové soubory cookie k zobrazování zájmově orientované reklamy. K těmto opatřením využíváme poskytovatele třetích stran, kteří mohou údaje používat také pro své vlastní účely.
Souhlas udělujete kliknutím na 'Přijmout vše' nebo použitím vašich individuálních nastavení. Vaše údaje pak mohou být zpracovávány také ve třetích zemích mimo EU, jako jsou USA, které nemají odpovídající úroveň ochrany údajů a kde zejména nelze účinně bránit přístupu místních orgánů. Svůj souhlas můžete s okamžitou platností kdykoli odvolat. Pokud kliknete na 'Odmítnout vše', budou použity pouze nezbytně nutné soubory cookie.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių