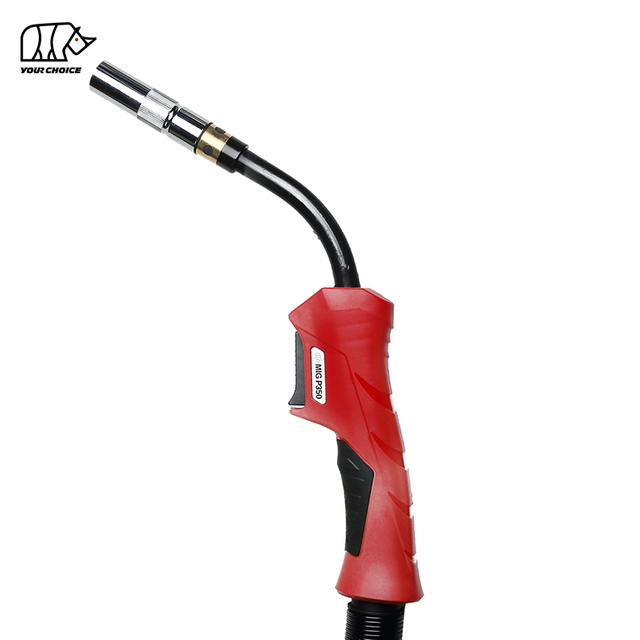
Horák MIG stále zasekáva drôt, keď je odpor niekde medzi cievkou drôtu a kontaktnou špičkou väčší, než dokáže podávač drôtu trvalo prekonať. Najčastejšími príčinami sú nesprávny tlak hnacieho valca, špinavá alebo poddimenzovaná vložka, ostro ohnutý kábel horáka, nesprávny kontaktný hrot, nadmerné napnutie cievky, poškodený zvárací drôt alebo zlé zarovnanie medzi podávačom a horákom.
Zaseknutie drôtu nie je vždy poruchou horáka.
Problém sa môže vyskytnúť v troch rôznych bodoch:
podávač drôtu → vložka horáka → kontaktný hrot
Nájdenie presného miesta obmedzenia je najrýchlejší spôsob, ako problém vyriešiť bez výmeny nepotrebných dielov.
Pri sériovom zváraní by sa opakované zasekávanie drôtu nikdy nemalo považovať za normálne. Zvyšuje prestoje, spotrebu kontaktných hrotov, zásahy operátora, nestabilitu oblúka a náklady na zváraný diel.
Prečo sa môj drôt MIG zasekáva?
Drôt MIG sa zvyčajne zasekne, pretože systém podávania drôtu má príliš veľký odpor alebo nestabilnú hnaciu silu.
Bežná príčina
Čo sa stane
Typická oprava
Príliš vysoký tlak hnacieho valca
Drôt sa deformuje alebo hniezdi
Znížte tlak
Príliš nízky tlak hnacieho valca
Drôt sa šmýka
Postupne zvyšujte tlak
Nesprávna drážka hnacieho valca
Drôt je rozdrvený alebo zle uchopený
Priraďte rolku k drôtu
Špinavá alebo nesprávna vložka
Vo vnútri kábla horáka stúpa trenie
Vyčistite alebo vymeňte vložku
Kábel horáka je ostro ohnutý
Drôt sa ťahá vo vnútri vložky
Narovnajte kábel
Nesprávna veľkosť kontaktného hrotu
Drôtené palice alebo túlačky
Použite správny hrot
Príliš vysoké napätie cievky
Podávač sa snaží vytiahnuť drôt
Znížte napnutie bŕzd
Zhrdzavený alebo znečistený drôt
Nečistoty vstupujú do vložky
Vymeňte drôt
Zlé zarovnanie vodidiel
Záchytky drôtu pred vložkou
Znovu zarovnajte dráhu podávania
Kľúčové informácie: Keď sa drôt MIG prestane podávať, okamžite nezvyšujte tlak hnacieho valca. Nadmerný tlak môže vytvoriť hniezdenie vtákov a problém ešte zhoršiť.
Čo v skutočnosti znamená ' MIG Zasekávanie drôtu'?
Zaseknutie drôtu MIG je porucha podávania drôtu, pri ktorej sa drôt elektródy nemôže plynulo pohybovať z cievky cez podávač, vložku, kontaktný hrot a do oblúka.
Termín môže opísať niekoľko rôznych problémov.
Čo je jam s kontaktným tipom?
Zaseknutie kontaktného hrotu nastane, keď drôt dosiahne prednú časť horáka, ale nemôže hladko prejsť kontaktným hrotom.
Bežné príčiny zahŕňajú:
nesprávna veľkosť hrotu;
poškodený vývrt hrotu;
vyhorenie;
kontaminácia rozstrekom;
prehriaty kontaktný hrot.
Čo je Birdnesting?
Birdnesting je porucha podávania drôtu, pri ktorej sa zvárací drôt zlomí a vytvorí zamotanú slučku v blízkosti hnacích valcov, pretože podávač pokračuje v tlačení, zatiaľ čo drôt sa nemôže pohybovať cez horák.
Vtáctvo zvyčajne znamená:
Obmedzenie je za hnacími valcami.
Medzi možné príčiny patria:
zablokovaná vložka;
nesprávna veľkosť vložky;
ostro ohnutý kábel;
zablokovanie kontaktného hrotu;
nadmerný tlak hnacieho valca.
Čo je skĺznutie drôtu?
K preklzávaniu drôtu dochádza, keď sa hnacie valce otáčajú, ale nepohybujú drôtom dôsledne.
Medzi typické príčiny patria:
nedostatočný tlak hnacieho valca;
nesprávna drážka valca;
mastný drôt;
opotrebované hnacie valce;
nadmerný odpor cievky.
Tieto tri problémy – prilepenie hrotu, hniezdenie vtákov a prekĺznutie drôtu – môžu počas zvárania vyzerať podobne, ale vyžadujú si rôzne riešenia.
Kde sa vodič MIG v skutočnosti zasekáva?
Pred výmenou akýchkoľvek častí zistite, kde vzniká odpor.
Ak sa drôt zasekne v podávači
Skontrolujte:
cievková brzda;
hnacie valce;
prívodné vedenie;
výstupná vodiaca lišta;
tlak hnacieho valca;
zarovnanie cievky.
Ak sa drôt zasekne vo vnútri kábla horáka
Skontrolujte:
stav vložky;
káblové ohyby;
veľkosť vložky;
inštalácia vložky;
nečistoty alebo kovové častice.
Ak sa drôt zasekne na Kontaktná špička
Skontrolujte:
otvor kontaktného hrotu;
veľkosť hrotu;
vyhorenie;
rozstrekovanie;
prehrievanie prednej časti.
Táto jednoduchá diagnostika na základe polohy môže výrazne ušetriť čas pri riešení problémov.
Príčina 1: Je tlak hnacieho valca príliš vysoký alebo príliš nízky?
Nesprávny tlak hnacieho valca je jednou z najčastejších príčin MIG problémov s podávaním drôtu.
Hnacie valce musia dostatočne pevne zvierať drôt, aby ho mohli pohybovať cez horák a zároveň sa vyhýbať nadmernej deformácii.
Čo sa stane, ak je tlak hnacieho valca príliš nízky?
Rolky môžu po drôte skĺznuť.
Symptómy zahŕňajú:
nepravidelná rýchlosť drôtu;
prepätie oblúka;
nekonzistentné kŕmenie;
drôt sa zastaví pri zaťažení;
viditeľné leštené značky na drôte.
Prirodzenou reakciou je často dramatické sprísnenie tlaku.
To môže spôsobiť druhý problém.
Čo sa stane, ak je tlak hnacieho valca príliš vysoký?
Nadmerný tlak môže:
deformovať drôt;
vytvárať kovové vločky;
poškodiť povrch drôtu;
zvýšiť kontamináciu vložky;
prispieť k hniezdeniu vtákov.
Pre mäkší drôt je nadmerný tlak obzvlášť problematický.
Správne nastavenie je:
Dostatočný tlak na dôsledné kŕmenie, ale nie viac, ako je potrebné.
Príčina 2: Používate nesprávny Drive Roll?
Drážka hnacieho valca musí zodpovedať priemeru drôtu a materiálu.
Rôzne typy drôtov vyžadujú rôzne charakteristiky podávania.
Typ drôtu
Charakteristika krmiva
Hlavné riziko
Pevný oceľový drôt
Pomerne tuhý
Skĺznutie, ak je tlak príliš nízky
Nerezový drôt
Pevné, ale citlivé na povrch
Nekonzistentnosť opotrebenia a podávania
Drôt s tavivom
Rúrková konštrukcia
Drvenie, ak je tlak nadmerný
Hliníkový drôt
Veľmi mäkké
Deformácia a hniezdenie vtákov
Hnací valec, ktorý je príliš veľký pre drôt, sa nemusí správne držať.
Príliš malá drážka môže deformovať drôt.
Pre mäkký drôt môže agresívny hnací tlak alebo nevhodná geometria valca spôsobiť vážnu nestabilitu podávania.
Príčina 3: Je vložka horáka MIG znečistená, poškodená alebo má nesprávnu veľkosť?
Zablokovaná alebo nesprávne dimenzovaná vložka je jednou z najčastejších príčin a Horák MIG stále ruší drôt.
Vložka vedie zvárací drôt cez kábel horáka.
Musí poskytovať dostatočnú vôľu pre hladké podávanie bez umožnenia nadmerného pohybu drôtu.
Čo sa stane, keď je vložka príliš malá?
Poddimenzovaná vložka vytvára nadmerné trenie.
Toto sa zhorší, keď:
dĺžka kábla sa zvyšuje;
pochodeň sa ohýba;
povrch drôtu je kontaminovaný;
zvárací drôt má väčší skutočný priemer.
Podávač potom potrebuje väčšiu silu na zatlačenie drôtu.
Nakoniec:
trenie > sila podávania = zaseknutie drôtu
Čo sa stane, keď je vložka príliš veľká?
Príliš veľká vložka môže umožniť nepravidelný pohyb drôtu.
To môže vytvoriť:
nestabilné kŕmenie;
vibrácie;
nekonzistentná poloha drôtu;
zrýchlené opotrebovanie.
Správna vložka by sa mala vybrať podľa priemeru drôtu a rozsahu materiálu.
Ako kontaminácia vložky spôsobuje zaseknutie?
Každý meter zváracieho drôtu vstupujúceho do horáka môže niesť malé množstvo:
prach;
olej;
hrdza;
kovové častice;
zvyšok po kreslení.
Tieto nečistoty sa hromadia vo vnútri vložky.
Postupom času sa zvyšuje trenie.
To je dôvod, prečo baterka, ktorá sa ako nová perfektne podávala, môže postupne mať problémy s podávaním drôtu.
Príčina 4: Je kábel horáka MIG ohnutý alebo príliš navinutý?
Ostro ohnutý Kábel horáka MIG zvyšuje trenie medzi zváracím drôtom a vložkou a môže spôsobiť prerušované alebo nepretržité zasekávanie drôtu.
Drôt musí prejsť cez kábel niekoľko metrov, kým dosiahne kontaktný hrot.
Každý ohyb zvyšuje odpor.
Prečo tesné ohyby spôsobujú problémy s podávaním drôtu?
Keď sa kábel ohne:
drôtené lisy na stenu vložky;
kontaktná plocha sa zvyšuje;
trenie stúpa;
zaťaženie podávača sa zvyšuje.
Problém sa stáva závažnejším s:
dlhé káble horákov;
mäkký drôt;
kontaminované vložky;
malá vôľa vložky.
Ako by sa mal umiestniť kábel horáka MIG ?
Pri diagnostike zaseknutia drôtu:
Položte kábel baterky tak rovno, ako je to praktické.
Odstráňte tesné slučky.
Vyhnite sa krúteniu kábla.
Znova podávajte drôt.
Ak sa napájanie výrazne zlepší, k problému prispieva vedenie káblov.
Pre presnú výrobu zvoľte dĺžku kábla, ktorá je dostatočne dlhá pre danú aplikáciu, ale nie dlhšia, ako je potrebné.
Príčina 5: Spôsobuje Kontaktná špička prilepenie drôtu?
Kontaktný hrot, ktorý je poddimenzovaný, opotrebovaný, prehriaty, kontaminovaný alebo poškodený, môže zastaviť drôt v konečnom bode dráhy podávania.
Toto je jeden z najjednoduchších problémov na diagnostiku.
Odstráňte kontaktný hrot a zaveďte drôt.
Ak sa drôt s odstráneným hrotom posúva hladko, ale zasekne sa po jeho nainštalovaní, problém je pravdepodobne v kontaktnom hrote.
Čo sa stane, ak je Kontaktná špička príliš malý?
Drôt sa môže zviazať vo vnútri otvoru.
Možné príznaky zahŕňajú:
zarážky drôtu na prednej strane horáka;
kŕmidlá a vtáčie hniezda;
drôt sa pohybuje, keď je studený, ale drží sa, keď je horúci;
často dochádza k vyhoreniu.
Hrot musí zodpovedať priemeru zváracieho drôtu.
Môže teplo spôsobiť zaseknutie drôtu Kontaktná špička ?
áno.
Kontaktný hrot funguje veľmi blízko zváracieho oblúka.
Nadmerné tepelné zaťaženie môže ovplyvniť hrot a okolitý spotrebný materiál.
Ak sa hrot poškodí alebo sa drôt vpáli späť do otvoru, drôt sa môže dočasne privariť k hrotu.
Toto sa bežne nazýva burnback.
Čo je to Burnback a prečo spôsobuje zaseknutie drôtu?
Spätné prehorenie nastane, keď sa zvárací drôt nataví späť do kontaktnej špičky alebo na ňu namiesto toho, aby sa zachovala správna vzdialenosť medzi koncom drôtu a kontaktnou špičkou.
Po vyhorení:
drôt sa môže pritaviť k hrotu;
vývrt hrotu sa môže poškodiť;
ďalší pokus o podanie drôtu môže zlyhať;
kŕmidlo môže vytvoriť vtáčie hniezdo.
Opakované spálenie by sa nemalo jednoducho liečiť výmenou kontaktných hrotov.
Skontrolujte:
rýchlosť podávania drôtu;
napäťový vzťah;
stav kontaktného hrotu;
konzistencia podávania drôtu;
poloha baterky.
Príčina 6: Je napnutie cievky príliš vysoké?
Cievka zváracieho drôtu potrebuje dostatočnú brzdnú silu, aby sa zabránilo nekontrolovanému otáčaniu po zastavení podávača.
Príliš veľká brzdná sila však spôsobuje, že hnacie kotúče pracujú tvrdšie.
Nadmerné napnutie cievky môže spôsobiť skĺznutie drôtu, nestabilné podávanie a zjavné zaseknutie horáka.
Čo sa stane, ak je napnutie cievky príliš tesné?
Podávač musí prekonať:
odpor brzdy cievky + trenie vložky + trenie kontaktného hrotu
Ak je celkový odpor príliš vysoký, drôt môže:
sklz na hnacích valcoch;
prerušovane zastaviť;
deformovať;
vtáčie hniezdo.
Čo sa stane, ak je napätie cievky príliš voľné?
Cievka sa môže otáčať aj po zastavení podávača.
To môže spôsobiť uvoľnenie zvitkov alebo zamotania drôtu v blízkosti cievky.
Správne nastavenie je dostatočná brzdná sila na zastavenie pretáčania cievky bez zbytočného kladenia odporu pri podávaní drôtu.
Príčina 7: Je zvárací drôt špinavý, hrdzavý alebo poškodený?
Stav drôtu priamo ovplyvňuje Podávanie horáka MIG , pretože všetko na povrchu drôtu nakoniec prechádza cez vložku a kontaktný hrot.
Zlý stav drôtu môže rýchlo kontaminovať inak zdravý horák.
Skontrolujte:
hrdza;
prach;
olej;
korózia;
poškodené cievky;
drvený drôt;
skrížené vrstvy cievky.
Problematická je najmä hrdza.
Častice hrdze sa môžu hromadiť vo vnútri vložky a výrazne zvýšiť trenie.
Výmena vložky bez výmeny silne znečisteného drôtu môže spôsobiť rýchly návrat rovnakého problému.
Príčina 8: Sú vodidlá drôtu a hnacie kotúče nesprávne zarovnané?
Dráha drôtu by mala byť čo najpriamejšia a najhladšia z cievky do vložky horáka.
Nesprávne zarovnanie môže spôsobiť trenie drôtu o:
prívodné vodidlá;
hrany hnacieho valca;
výstupné vodidlá;
vstup vložky.
To vytvára odpor ešte predtým, ako drôt vôbec vstúpi do horáka.
Čo by ste mali skontrolovať?
Overte si, že:
cievka → vstupné vedenie → hnacie valčeky → výstupné vedenie → vložka
sú zarovnané.
Zvárací drôt by mal vstúpiť do vložky bez toho, aby bol nútený do strán.
Prečo sa MIG drôty zasekávajú častejšie s hliníkom?
Hliníkový zvárací drôt sa ľahšie zasekne, pretože je mäkší a menej odolný voči stlačeniu a vybočeniu ako oceľový drôt.
Vďaka tomu je podávanie hliníka obzvlášť citlivé na:
tlak hnacieho valca;
trenie vložky;
káblové ohyby;
dĺžka kábla;
vzdialenosť podávania.
Malé množstvo odporu, ktoré by nezastavilo oceľový drôt, môže spôsobiť, že sa mäkký hliníkový drôt v blízkosti podávača prehne.
Ako môžete zlepšiť podávanie hliníkového MIG drôtu?
Pre aplikácie s mäkkým drôtom:
použite vhodnú vložku s nízkym trením;
vyhýbajte sa tesným ohybom kábla;
udržujte praktickú dĺžku kábla;
používajte hnacie kotúče vhodné pre mäkký drôt;
vyhnúť sa nadmernému tlaku pohonu;
udržujte drôt čistý;
použite kontaktný hrot správnej veľkosti.
Pre veľmi náročné aplikácie môže systém podávania navrhnutý tak, aby zmenšil vzdialenosť, na ktorú sa musí mäkký drôt posúvať, zabezpečiť väčšiu konzistenciu.
Prečo je podávanie drôtu po odstránení Kontaktná špička v poriadku?
Toto je jeden z najužitočnejších diagnostických testov.
Ak sa drôt posúva hladko s odstráneným kontaktným hrotom:
cievka + hnacie valce + vložka sú pravdepodobne schopné podávať drôt.
Obmedzenie je pravdepodobne na prednom konci horáka alebo blízko neho.
Kontrola:
kontaktný hrot;
veľkosť hrotu;
vyhorenie;
držiak hrotu;
front-end zarovnanie.
Ak sa drôt aj po odstránení kontaktného hrotu stále zle posúva, preskúmajte vložku, kábel, hnacie valce a cievku.
Prečo MIG drôt stále hniezdi pri podávači?
Opakované hniezdenie vtákov zvyčajne znamená, že podávač tlačí drôt rýchlejšie, ako ho môže prijať systém horáka.
Bežné príčiny zahŕňajú:
zablokovaná vložka;
nesprávna vložka;
zaseknutie kontaktného hrotu;
kábel ostro ohnutý;
nadmerný tlak hnacieho valca;
vybočenie mäkkého drôtu.
Keď sa objaví hniezdo, jednoducho neodstrihnite zamotaný drôt a reštartujte ho.
Najprv je potrebné identifikovať obmedzenie smerom nadol.
V opačnom prípade sa ďalšie vtáčie hniezdo pravdepodobne zopakuje.
Čo by ste mali skontrolovať ako prvé, keď sa drôt MIG prestane podávať?
Použite túto rýchlu diagnostickú sekvenciu.
Krok
Skontrolujte
Čo vám to hovorí
1
Odstráňte kontaktný hrot
Oddeľuje problémy s hrotmi od problémov s dráhou posuvu
2
Narovnajte kábel horáka
Identifikuje odpor súvisiaci s ohybom
3
Podávajte drôt ručne
Testuje odolnosť vložky
4
Skontrolujte tlak hnacieho valca
Detekuje pošmyknutie alebo rozdrvenie
5
Skontrolujte drážku hnacieho valca
Potvrdzuje správnu kompatibilitu vodičov
6
Skontrolujte napnutie cievky
Detekuje nadmerný brzdný odpor
7
Skontrolujte stav drôtu
Identifikuje hrdzu alebo znečistenie
8
Skontrolujte vložku
Detekuje zablokovanie alebo nesprávnu veľkosť
9
Skontrolujte zarovnanie vodidiel
Detekuje mechanický odpor
Táto postupnosť je efektívnejšia ako náhodná výmena dielov.
Ako otestujete vložku horáka MIG ?
Praktickou skúškou je odstránenie kontaktného hrotu a prívodného drôtu cez horák s káblom usporiadaným čo najrovnejšie.
Drôt by sa mal pohybovať hladko.
Ak pretrváva významný odpor:
Odstráňte drôt.
Skontrolujte vložku.
Skontrolujte kontamináciu.
Overte veľkosť vložky.
Potvrďte dĺžku vložky a inštaláciu.
Ak odpor zostáva nadmerný, vymeňte vložku.
Vložka je opotrebiteľný komponent.
Malo by sa s ním zaobchádzať skôr ako s súčasťou bežnej údržby podávania drôtu, než ako s doživotnou súčasťou.
Môže nesprávne nainštalovaná vložka spôsobiť zaseknutie drôtu?
áno.
Dokonca aj nová vložka môže spôsobiť problémy s podávaním, ak je nainštalovaná nesprávne.
Možné problémy s inštaláciou zahŕňajú:
príliš krátky strih vložky;
príliš dlhá vložka;
zlé sedenie vpredu;
zlé sedenie pri zadnom pripojení;
ostrý ostrap na konci rezu;
nesprávna špecifikácia vložky.
Zle orezaná vložka môže vytvoriť medzeru medzi komponentmi, kde sa môže zachytiť zvárací drôt.
Použite čistý rez a dodržujte správny postup inštalácie vložky horáka.
Prečo sa podávanie drôtu MIG zhoršuje, keď sa baterka zahreje?
Ak sa podávanie drôtu počas dlhých období zvárania postupne zhoršuje, skontrolujte predný koniec.
Teplo môže urýchliť:
opotrebovanie kontaktných hrotov;
nahromadenie rozstreku;
vyhorenie;
rozšírenie komponentov;
spotrebné poškodenie.
Problém sa teda môže prejaviť takto:
studená baterka = normálne kŕmenie
nasleduje:
horúca baterka = prilepenie drôtu
V takejto situácii nemusí byť systém podávania drôtu jediným problémom.
Tiež by sa mal skontrolovať prúd horáka, pracovný cyklus, chladenie a stav spotrebného materiálu.
Ako dĺžka kábla ovplyvňuje podávanie drôtu MIG ?
Dlhšie káble horáka vytvárajú dlhšiu mechanickú dráhu pre drôt.
Väčšia dĺžka znamená viac príležitostí pre:
trenie;
ohyby;
kontaminácia vložky;
ťahať drôtom.
To neznamená, že dlhé káble sú vždy problematické.
To znamená, že celý systém podávania musí byť vybraný pre požadovanú dĺžku.
Pri sériovom zváraní sa vyhnite voľbe zbytočne dlhých zostáv horákov, keď sa kratšie káble pohodlne dostanú do oblasti zvárania.
Ako riešite problémy s baterkou MIG , ktorá zasekáva drôt?
Použite nasledujúci postup krok za krokom.
Krok 1: Odstráňte Kontaktná špička
Napájací drôt.
Ak problém zmizne, skontrolujte alebo vymeňte kontaktný hrot.
Krok 2: Narovnajte kábel horáka
Odstráňte tesné ohyby a slučky.
Znova otestujte kŕmenie.
Krok 3: Skontrolujte hnacie valce
Overiť:
správna drážka;
správny priemer;
čistý povrch;
správne zarovnanie.
Krok 4: Upravte tlak hnacieho valca
Používajte iba dostatočný tlak na spoľahlivé podávanie.
Nepoužívajte tlak na kompenzáciu zablokovanej vložky.
Krok 5: Skontrolujte napnutie brzdy cievky
Uistite sa, že sa cievka voľne otáča bez nekontrolovaného pretáčania.
Krok 6: Skontrolujte zvárací drôt
Vymeňte hrdzavý, kontaminovaný alebo poškodený drôt.
Krok 7: Skontrolujte alebo vymeňte vložku
Použite správnu vložku pre priemer drôtu a materiál.
Krok 8: Skontrolujte zarovnanie vodiacej lišty
Uistite sa, že drôt hladko prechádza do vložky.
Krok 9: Skontrolujte predný spotrebný materiál horáka
Skontrolujte:
držiak hrotu;
difúzor;
kontaktný hrot;
tryska;
rozstrekovaný stav.
MIG Tabuľka na riešenie problémov s podávaním drôtu
Symptóm
Najpravdepodobnejšia príčina
Prvá akcia
Drôt preklzáva na hnacích valcoch
Nízky tlak / vysoký odpor
Skontrolujte tlak a vložku
Drôtené vtáčie hniezda
Blokáda po prúde
Skontrolujte špičku a vložku
Drôt sa zasekne len vtedy, keď sa kábel ohne
Trenie kábel/vložka
Narovnajte kábel
Zaseknutie drôtu na kontaktnom hrote
Nesprávny/poškodený hrot
Vymeňte správny hrot
Po dlhom zváraní sa drôt zle podáva
Problém s teplom/prednou časťou
Skontrolujte hrot a pracovný cyklus
Drôt sa zle podáva z novej cievky
Napnutie/zarovnanie cievky
Skontrolujte cievkový systém
Jemné kovové častice v blízkosti podávača
Nadmerný tlak/nesprávne valce
Upravte systém pohonu
Hrdza vo vnútri vložky
Znečistený drôt
Vymeňte drôt a vložku
Hliníkový drôt sa opakovane vypína
Nadmerný odpor podávania
Optimalizujte dráhu mäkkého drôtu
Oblúkové rázy pri podávaní
Prerušovaná dodávka drôtu
Skontrolujte celú dráhu podávania
Ako môžete zabrániť zaseknutiu drôtu MIG ?
Prevencia je jednoduchšia a lacnejšia ako opakované odstraňovanie problémov.
Používajte správny spotrebný materiál
zápas:
drôt;
hnací valec;
vložka;
kontaktný tip.
Všetky štyri musia fungovať ako jeden systém.
Udržujte kábel čo najrovnejší
Vyhnite sa zbytočným slučkám a ostrým ohybom.
Udržujte zvárací drôt čistý a suchý
Drôt skladujte mimo:
vlhkosť;
brúsny prach;
olej;
korozívne prostredie.
Vymeňte vložky skôr, ako sa vážne znečistia
Nečakajte, kým drôt úplne prestane podávať.
Pravidelne kontrolujte Kontaktné špičky
Nahradiť tipy zobrazujúce:
vyhorenie;
zväčšené otvory;
poškodenie;
nadmerná kontaminácia.
Hnacie valce príliš neuťahujte
Väčší tlak neznamená automaticky lepšie kŕmenie.
Ako by ste si mali vybrať horák MIG na spoľahlivé podávanie drôtu?
A Horák MIG by sa mal vyberať podľa priemeru drôtu, materiálu drôtu, dĺžky kábla, zváracieho prúdu, pracovného cyklu, typu vložky a kompatibility spotrebného materiálu.
Faktor výberu pochodne
Prečo na tom záleží
Priemer drôtu
Určuje veľkosť hrotu a výstelky
Materiál drôtu
Určuje ťažkosti s kŕmením
Dĺžka kábla
Ovplyvňuje trenie
Typ vložky
Ovláda vedenie drôtu
Kontaktný tip
Ovláda konečnú dráhu drôtu
Zvárací prúd
Ovplyvňuje prednú teplotu
Pracovný cyklus
Ovplyvňuje tepelnú stabilitu
Flexibilita kábla
Ovplyvňuje smerovanie
Dostupnosť spotrebného materiálu
Zjednodušuje údržbu
Pre distribútorov a priemyselných nákupcov by mala byť spoľahlivosť podávania drôtu pred výberom horáka vyhodnotená iba podľa intenzity prúdu alebo ceny.
Horák môže mať dostatočnú elektrickú kapacitu, pričom je stále nedostatočne prispôsobený náročným aplikáciám s podávaním drôtu.
FAQ o MIG Wire Jamming
Prečo sa môj drôt MIG zasekáva?
Drôt MIG sa zvyčajne zasekne kvôli nadmernému odporu niekde medzi cievkou a kontaktnou špičkou. Bežné príčiny zahŕňajú špinavú vložku, nesprávny tlak hnacieho valca, ohnutý kábel horáka, nesprávny kontaktný hrot, nadmerné napnutie cievky, kontaminovaný drôt alebo zlé zarovnanie podávača.
Prečo môj MIG drôt stále hniezdi?
Vtáčie hniezdenie nastáva, keď podávač pokračuje v tlačení drôtu, ale obmedzenie zabraňuje pohybu drôtu cez horák. Skontrolujte kontaktný hrot, výstelku, ohyby kábla, tlak hnacieho valca a stav drôtu.
Prečo sa môj drôt MIG nenapája cez pištoľ?
Odstráňte kontaktný hrot a vyskúšajte posuv drôtu. Ak sa kŕmenie zlepší, kontaktný hrot pravdepodobne spôsobuje obmedzenie. Ak sa drôt stále zle posúva, skontrolujte vložku, kábel horáka, hnacie valce, napnutie cievky a stav drôtu.
Môže zlá vložka spôsobiť MIG zaseknutie drôtu?
áno. Špinavá, poškodená, poddimenzovaná, nadrozmerná alebo nesprávne nainštalovaná vložka môže zvýšiť odpor pri podávaní drôtu a spôsobiť pošmyknutie, hniezdenie vtákov alebo úplné zlyhanie podávania drôtu.
Môže príliš veľký tlak hnacieho valca spôsobiť zaseknutie drôtu?
áno. Nadmerný tlak hnacieho valca môže deformovať zvárací drôt, vytvárať kovové častice, zvyšovať kontamináciu vložky a prispievať k hniezdeniu vtákov. Použite iba dostatočný tlak na rovnomerné podávanie drôtu.
Prečo sa hliník MIG zasekáva častejšie?
Hliníkový zvárací drôt je mäkší ako oceľový drôt a je pravdepodobnejšie, že sa deformuje alebo vylomí pod tlakom tlaku. Vyžaduje to dráhu drôtu s nízkym odporom, vhodné hnacie valčeky, vhodnú vložku, správnu veľkosť hrotu a minimálne ohyby kábla.
Môže Kontaktná špička spôsobiť problémy s podávaním drôtu?
áno. Nesprávny, poškodený, prehriaty alebo znečistený kontaktný hrot môže obmedziť pohyb drôtu. Burnback môže tiež spojiť drôt s hrotom a úplne zastaviť podávanie.
Mám vymeniť horák MIG ak sa drôt stále zasekáva?
Nie hneď. Najprv skontrolujte kontaktný hrot, vložku, hnacie valčeky, napnutie cievky, vedenie kábla, stav drôtu a zarovnanie. Zostavu horáka alebo kábla vymeňte len vtedy, ak po bežnom odstraňovaní problémov pretrváva poškodenie, nadmerný vnútorný odpor alebo nesúlad aplikácie.
Záver: Ako zastavíte MIG pochodeň pred rušivým drôtom?
Ak váš Horák MIG stále zasekáva drôt , začnite tým, že zistíte, kde vzniká odpor.
Najčastejšie problémy sú:
tlak hnacieho valca + výber hnacieho valca + odpor vložky + ohyby kábla + problémy s kontaktným hrotom + napnutie cievky + kontaminovaný drôt + zlé zarovnanie.
Najdôležitejšie diagnostické pravidlo je:
Nezvyšujte tlak hnacieho valca, kým nebudete vedieť, prečo drôt bráni pohybu.
Správne nakonfigurovaný systém podávania drôtu MIG by mal umožniť, aby sa drôt elektródy pohyboval hladko z cievky do oblúka bez nadmernej sily.
Pre spoľahlivé výrobné zváranie prispôsobte hnacie valce, vložku, kontaktný hrot , dĺžka kábla, priemer drôtu a materiál drôtu ako jeden kompletný systém.
Správne nastavenie znižuje hniezdenie vtákov, zasekávanie drôtov, opotrebovanie spotrebného materiálu, prestoje a zbytočnú výmenu horáka.
Táto webová stránka používa cookies a podobné technológie ('cookies'). Na základe vášho súhlasu bude používať analytické súbory cookie na sledovanie obsahu, ktorý vás zaujíma, a marketingové súbory cookie na zobrazovanie záujmovo orientovanej reklamy. Na tieto opatrenia využívame poskytovateľov tretích strán, ktorí môžu údaje použiť aj na svoje vlastné účely.
Súhlas dávate kliknutím na 'Prijať všetko' alebo použitím vašich individuálnych nastavení. Vaše údaje potom môžu byť spracovávané aj v tretích krajinách mimo EÚ, ako sú USA, ktoré nemajú zodpovedajúcu úroveň ochrany údajov a kde najmä nemožno účinne brániť prístupu miestnych orgánov. Svoj súhlas môžete s okamžitou platnosťou kedykoľvek odvolať. Ak kliknete na 'Odmietnuť všetko', použijú sa iba nevyhnutne potrebné súbory cookie.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių