ভূমিকা: পারফেক্ট ওয়েল্ডের ট্রায়াড
প্রত্যেক MIG ওয়েল্ডার, তাদের গ্যারেজে একজন শখী থেকে শুরু করে প্রোডাকশন লাইনের একজন পেশাদার, একই হতাশাজনক প্রশ্নের মুখোমুখি হয়েছেন: 'কেন আমার ওয়েল্ডটি এমন দেখাচ্ছে?' উত্তরটি প্রায় সবসময় তিনটি গুরুত্বপূর্ণ প্যারামিটারের মধ্যে জটিল নাচে থাকে: ভোল্টেজ, ওয়্যার ফিড স্পিড (WFS), এবং শিল্ডিং গ্যাস । এই সেটিংস আয়ত্ত করা হল একটি দুর্বল, অগোছালো, ছিটকে ভরা পুঁতি এবং একটি শক্তিশালী, পরিষ্কার, নান্দনিকভাবে আনন্দদায়ক জোড়ের মধ্যে পার্থক্য যা গভীরভাবে প্রবেশ করে।
MIG ঢালাইকে প্রায়ই শেখার একটি 'সহজ' প্রক্রিয়া বলা হয়, কিন্তু এটি আয়ত্ত করা কুখ্যাতভাবে কঠিন। মেশিনটি বিভ্রান্তিকর ডায়াল সহ একটি রহস্যময় কালো বাক্সের মতো অনুভব করতে পারে। এই নির্দেশিকাটির লক্ষ্য সেই বাক্সটিকে রহস্যময় করা। আমরা এর প্রতিটি উপাদান ভেঙে দেব MIG ওয়েল্ডিং ট্রায়াড, ব্যাখ্যা করুন কিভাবে তারা একে অপরের সাথে ইন্টারঅ্যাক্ট করে, এবং আপনাকে জ্ঞান এবং চার্টগুলি সরবরাহ করে যা আপনাকে আত্মবিশ্বাসের সাথে কোনো উপাদান বা প্রকল্পের জন্য আপনার মেশিন সেট আপ করতে হবে।
এই নিবন্ধের শেষে, আপনি আর অনুমান করা হবে না. আপনি আর্কের পিছনের বিজ্ঞান বুঝতে পারবেন, কীভাবে গুটিকা দেখে সাধারণ ঢালাই সমস্যাগুলি নির্ণয় করা যায় এবং প্রতিবার ত্রুটিহীন ফলাফল অর্জনের জন্য কীভাবে আপনার সেটিংস পদ্ধতিগতভাবে সূক্ষ্ম-টিউন করা যায়। আসুন আপনার ঢালাইকে ভাল থেকে ব্যতিক্রমীতে রূপান্তরিত করি।
শিল্ডিং গ্যাস এর ভূমিকা: অদৃশ্য রক্ষাকারী
আমরা এমনকি ভোল্টেজ বা তারের গতি স্পর্শ করার আগে, আমাদের অবশ্যই সেই পরিবেশ দিয়ে শুরু করতে হবে যেখানে ঢালাই গঠিত হয়। শিল্ডিং গ্যাস যুক্তিযুক্তভাবে সবচেয়ে মৌলিক সেটিং, কারণ এটি সরাসরি চাপের বৈশিষ্ট্য, অনুপ্রবেশ এবং গুটিকা প্রোফাইলকে প্রভাবিত করে।
শিল্ডিং গ্যাস কি এবং কেন এটি সমালোচনামূলক?
শিল্ডিং গ্যাস হল একটি নিষ্ক্রিয় বা আধা-জড় গ্যাসের মিশ্রণ যা ঢালাই পুলের উপর দিয়ে গলিত ধাতুকে বায়ুমণ্ডলের প্রতিক্রিয়াশীল উপাদান, প্রাথমিকভাবে অক্সিজেন, নাইট্রোজেন এবং হাইড্রোজেন থেকে রক্ষা করে । যদি এই উপাদানগুলি ঢালাইকে দূষিত করে তবে এটি ছিদ্র (বুদবুদ), অত্যধিক ছড়ানো, ভঙ্গুরতা এবং উল্লেখযোগ্যভাবে দুর্বল জয়েন্টের দিকে পরিচালিত করতে পারে।
সাধারণ শিল্ডিং গ্যাস প্রকার এবং তাদের অ্যাপ্লিকেশন
1. কার্বন ডাই অক্সাইড (CO₂)
বৈশিষ্ট্য: একটি সক্রিয় গ্যাস. খুব গভীর অনুপ্রবেশ প্রদান করে এবং সস্তা। যাইহোক, এটি মিশ্র গ্যাসের তুলনায় আরও স্প্যাটার সহ একটি কঠোর, কম স্থিতিশীল চাপ তৈরি করে এবং একটি রুক্ষ গুটিকা চেহারা তৈরি করে।
এর জন্য সর্বোত্তম: বিশুদ্ধ CO₂ প্রায়শই ঘন উপাদানের জন্য ব্যবহৃত হয় যেখানে সর্বাধিক অনুপ্রবেশের প্রয়োজন হয় এবং চেহারা গৌণ। ভারী যন্ত্রপাতি মেরামত এবং বানোয়াট জন্য এটি একটি সাধারণ, কম খরচের পছন্দ।
2. আর্গন (আর)
বৈশিষ্ট্য: একটি নিষ্ক্রিয় গ্যাস। ন্যূনতম স্প্যাটার এবং একটি পরিষ্কার, নান্দনিকভাবে আনন্দদায়ক পুঁতি সহ একটি খুব মসৃণ, স্থিতিশীল চাপ তৈরি করে। একটি সংকীর্ণ অনুপ্রবেশ প্রোফাইল প্রদান করে।
এর জন্য সেরা: প্রাথমিকভাবে মতো অ লৌহঘটিত ধাতু ঢালাইয়ের জন্য ব্যবহৃত হয় অ্যালুমিনিয়াম, তামা এবং টাইটানিয়ামের । ইস্পাত জন্য খুব কমই একা ব্যবহৃত.
3. আর্গন এবং কার্বন ডাই অক্সাইড মিক্স (যেমন, C25)
বৈশিষ্ট্য: এটি বেশিরভাগের জন্য 'সোনার মান' MIG হালকা ইস্পাতের ঢালাই। একটি 75% আর্গন / 25% CO₂ মিশ্রণ উভয় জগতের সেরা অফার করে: CO₂ এর উন্নত অনুপ্রবেশ সহ আর্গনের স্থিতিশীল চাপ এবং পরিষ্কার ফিনিস। বিশুদ্ধ CO₂ এর তুলনায় স্প্যাটার নাটকীয়ভাবে কমে গেছে।
এর জন্য সেরা: সাধারণ বানান, স্বয়ংচালিত কাজ এবং শখের ঢালাইয়ের জন্য সবচেয়ে সাধারণ পছন্দ । হালকা ইস্পাতে এটি ন্যূনতম পরিচ্ছন্নতার সাথে উচ্চ-মানের ঝালাই তৈরি করে।
4. আর্গন এবং অক্সিজেন মিক্স (যেমন, 98% Ar / 2% O₂)
বৈশিষ্ট্য: অল্প পরিমাণ অক্সিজেন চাপকে স্থিতিশীল করে এবং ওয়েল্ড পুলের তরলতা উন্নত করে, যার ফলে একটি চাটুকার গুটিকা প্রোফাইল এবং কম আন্ডারকাট হয়। এটি অ্যালুমিনিয়াম, ক্রোমিয়াম বা তামা ব্যবহারের জন্য নয়।
এর জন্য সেরা: মোটা হালকা এবং স্টেইনলেস স্টিলের উপর স্প্রে ট্রান্সফার ওয়েল্ডিং।
5. টার্নারি মিশ্রণ (আর্গন/CO₂/হিলিয়াম)
বৈশিষ্ট্য: হিলিয়াম তাপ ইনপুট বাড়ায়, যা একটি বিস্তৃত, চাটুকার অনুপ্রবেশ প্রোফাইলের দিকে পরিচালিত করে। এই বিশেষ মিশ্রণগুলি স্টেইনলেস স্টীল এবং অন্যান্য সংকর ধাতুগুলির নির্দিষ্ট ফলাফলের জন্য ডিজাইন করা হয়েছে।
এর জন্য সর্বোত্তম: স্টেইনলেস স্টীল এবং অন্যান্য বিশেষত্বের মিশ্রণ যেখানে নির্দিষ্ট গুটিকা জ্যামিতি প্রয়োজন।
ডেমিস্টিফাইং ওয়্যার ফিড স্পিড (WFS): অ্যাম্পেরেজ কন্ট্রোল
ওয়্যার ফিড স্পিড (WFS) প্রতি মিনিটে ইঞ্চি (IPM) এ পরিমাপ করা হয় এবং এটি প্রাথমিক নিয়ন্ত্রণ ওয়েল্ডিং অ্যাম্পেরেজের । আপনি প্রতি মিনিটে ওয়েল্ডে যত বেশি তারের ফিড করবেন, অ্যাম্পেরেজ তত বেশি হবে।
WFS এবং Amperage এর মধ্যে সম্পর্ক
এটিকে এভাবে ভাবুন: তারটি বৈদ্যুতিক প্রবাহের পরিবাহী। একটি দীর্ঘ কন্ডাক্টর (আরও তারের) বেশি প্রতিরোধ ক্ষমতা রয়েছে, যা বেশি তাপ (অ্যাম্পেরেজ) উৎপন্ন করে। অতএব, WFS ডায়াল সামঞ্জস্য করা সরাসরি চাপের তাপ নিয়ন্ত্রণ করে।
খুব কম ডাব্লুএফএস: তারটি ডগায় ফিরে যাবে, একটি পপিং শব্দ তৈরি করবে এবং সম্ভবত আপনার যোগাযোগের টিপটি পুড়িয়ে দেবে। ওয়েল্ডের অনুপ্রবেশ দুর্বল হবে এবং ফিউজিং ছাড়াই উপাদানের উপরে বসতে পারে (ফিউশনের অভাব)।
অত্যধিক উচ্চ WFS: তারটি গলানোর চেয়ে দ্রুত অগ্রসর হবে, যার ফলে এটি ড্রাইভ রোলে 'বার্ডনেস্ট' হয়ে যাবে এবং বন্দুকটিকে পিছনে ঠেলে দেবে। চাপটি অনিয়মিত শোনাবে এবং আপনি অত্যধিক স্প্যাটার এবং একটি লম্বা, রোপি পুঁতি পাবেন।
কিভাবে WFS এর জন্য একটি স্টার্টিং পয়েন্ট সেট করবেন
WFS উপাদান বেধ দ্বারা নির্ধারিত হয়. থাম্বের একটি সাধারণ নিয়ম হল আপনার WFS সেট করা এবং তারপরে এটির সাথে মেলে আপনার ভোল্টেজ সামঞ্জস্য করা।
C25 গ্যাস সহ হালকা ইস্পাতের জন্য একটি দরকারী চার্ট:
| উপাদানের বেধ (গেজ) |
উপাদানের পুরুত্ব (ইঞ্চি) |
প্রস্তাবিত তারের ফিড গতি (IPM) |
প্রস্তাবিত তারের ব্যাস |
| 24 গা |
০.০২৪' |
90 - 130 |
০.০২৩' |
| 22 গা |
০.০৩০' |
110 - 150 |
০.০২৩' |
| 18 গা |
০.০৪৮' |
180 - 220 |
০.০৩০' |
| 16 গা |
০.০৬০' |
210 - 250 |
০.০৩০' |
| 1/8' (11 Ga) |
0.125' |
240 - 290 |
০.০৩৫' |
| 3/16' |
0.188' |
300 - 350 |
0.035' বা 0.045' |
| 1/4' |
0.250' |
380 - 450 |
০.০৪৫' |
দ্রষ্টব্য: এই শুরু পয়েন্ট. সর্বদা প্রথম একই উপাদান একটি স্ক্র্যাপ টুকরা উপর পরীক্ষা!
ভোল্টেজ বোঝা: আর্ক দৈর্ঘ্য নিয়ন্ত্রণ
ভোল্টেজ চাপের দৈর্ঘ্য এবং ওয়েল্ড বিডের প্রস্থ নিয়ন্ত্রণ করে। এটি বৈদ্যুতিক চাপের একটি পরিমাপ।
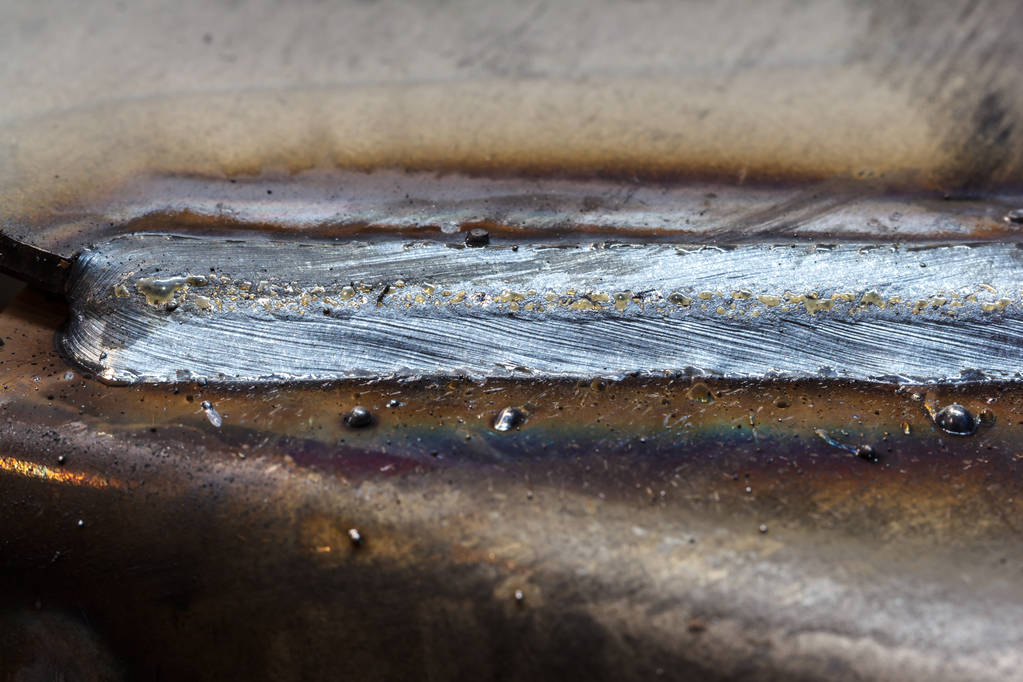
খুব কম ভোল্টেজ: একটি সংক্ষিপ্ত, 'স্টুবি' চাপ তৈরি করে। তারটি উপাদানের মধ্যে খনন করবে, একটি সরু, উত্তল (উচ্চ মুকুটযুক্ত) পুঁতি তৈরি করবে যাতে পায়ের আঙ্গুলের (প্রান্তে) দুর্বল টাই-ইন এবং সম্ভাব্য আন্ডারকাট। চাপ কঠোর এবং sputter শব্দ হবে.
অত্যধিক উচ্চ ভোল্টেজ: একটি দীর্ঘ, জোরে, গর্জনকারী চাপ তৈরি করে। ওয়েল্ড পুডলটি অত্যধিক তরল এবং চওড়া হবে, যা একটি সমতল, চওড়া পুঁতির দিকে নিয়ে যায় এবং পাতলা উপাদানের উপর পুড়ে যাওয়ার উচ্চ ঝুঁকি থাকে। স্প্যাটার বাড়বে।
'সুইট স্পট': আর্কের কথা শোনা
সঠিক ভোল্টেজ একটি স্বতন্ত্র ক্র্যাকলিং বা ফ্রাইং বেকন শব্দ উৎপন্ন করে । এটি একটি স্থির, সামঞ্জস্যপূর্ণ শব্দ। আপনি যখন এটি শুনেন, আপনি জানেন যে আপনার ভোল্টেজ এবং WFS সামঞ্জস্যপূর্ণ।
দ্য সিনার্জি: কিভাবে ভোল্টেজ, WFS, এবং গ্যাস একসাথে কাজ করে
আপনি বিচ্ছিন্নভাবে একটি প্যারামিটার সামঞ্জস্য করতে পারবেন না। তারা অভ্যন্তরীণভাবে সংযুক্ত।
'পুশ' এবং 'টান' সম্পর্ক
কল্পনা করুন ভোল্টেজ এবং WFS একটি সীসাতে রয়েছে।
আপনি যদি ডাব্লুএফএস (অ্যাম্পেরেজ/তাপ) বাড়ান, আপনি পুডলে আরও তারের ধাক্কা দিচ্ছেন। এই অতিরিক্ত তারটি সঠিকভাবে গলতে এবং সঠিক চাপের দৈর্ঘ্য বজায় রাখতে, আপনাকে সাধারণত ভোল্টেজ বাড়াতে হবে.
আপনি যদি WFS হ্রাস করেন, আপনি কম তার খাওয়াচ্ছেন, তাই এটি গলতে আপনার কম তাপ প্রয়োজন। আপনাকে সাধারণত ভোল্টেজ কমাতে হবে। পুডলটি অতিরিক্ত গলে যাওয়া এড়াতে
গ্যাস এই সম্পর্কের মডারেটর। আপনার চয়ন করা গ্যাসের মিশ্রণটি নির্ধারণ করবে । পরিসরটি এই ভোল্টেজ/ডব্লিউএফএস সিসঅ যে পরিসরে কাজ করে সেই উদাহরণস্বরূপ, একটি প্রদত্ত WFS-এর জন্য প্রয়োজনীয় ভোল্টেজ সাধারণত বিশুদ্ধ CO₂ এর তুলনায় C25 মিশ্রণে কম হয়।
ব্যবহারিক টিউনিং পদ্ধতি:
নির্বাচন করুন । উপাদানের উপর ভিত্তি করে আপনার গ্যাস
উপাদান পুরুত্বের উপর ভিত্তি করে আপনার তারের ফিডের গতি সেট করুন (শুরু হিসাবে চার্ট ব্যবহার করুন)।
সামঞ্জস্য করুন . একটি পরীক্ষা টুকরা উপর ঢালাই যখন ভোল্টেজ স্থির 'ক্র্যাকল' শুনুন এবং একটি ফ্ল্যাট থেকে সামান্য উত্তল পুঁতি সন্ধান করুন যা বেস মেটালের সাথে মসৃণভাবে সংযুক্ত থাকে।
ফাইন-টিউন: আপনার যদি অত্যধিক স্প্যাটার এবং রোপি পুঁতি থাকে, তাহলে ভোল্টেজ বাড়ান । যদি আপনার উত্তল গুটিকা এবং দুর্বল অনুপ্রবেশ থাকে, তাহলে WFS বাড়ান এবং তারপর ভোল্টেজ মেলে।
উন্নত বিবেচনা: স্থানান্তর মোড
এই তিনটি সেটিংসের মিথস্ক্রিয়া পদ্ধতি বা 'স্থানান্তর মোড' নির্ধারণ করে যার মাধ্যমে গলিত ধাতু তার থেকে ওয়েল্ড পুলে চলে যায়।
শর্ট সার্কিট স্থানান্তর: কম ভোল্টেজ এবং অ্যাম্পেরেজ এ ঘটে। তারটি আসলে প্রতি সেকেন্ডে একাধিকবার ওয়ার্কপিস (শর্টস) স্পর্শ করে। পাতলা উপকরণ এবং আউট-অফ-অবস্থান ঢালাই জন্য আদর্শ.
গ্লোবুলার স্থানান্তর: উচ্চ তাপের সাথে ঘটে। চাপ জুড়ে ধাতব স্থানান্তরের বড় ফোঁটা। এই মোড স্প্যাটার প্রবণ এবং সাধারণত অবাঞ্ছিত।
স্প্রে স্থানান্তর: একটি আর্গন-সমৃদ্ধ গ্যাসের সাথে উচ্চ ভোল্টেজ এবং অ্যাম্পেরেজ এ ঘটে। ধাতু একটি সূক্ষ্ম মধ্যে স্থানান্তর, spatter ছাড়া মিস্টেড স্প্রে. উচ্চ-উৎপাদন ফ্ল্যাট এবং মোটা উপকরণের উপর অনুভূমিক ঢালাইয়ের জন্য চমৎকার।
সাধারন ওয়েল্ড সমস্যা সমাধান করা
আপনার ওয়েল্ড দেখে আপনার সেটিংস নির্ণয় করতে এই গাইডটি ব্যবহার করুন:
| ওয়েল্ড ইস্যুর |
সম্ভাব্য কারণ |
সমাধান |
| অত্যধিক স্প্যাটার |
ভোল্টেজ খুব কম, বা CO₂ % খুব বেশি |
সামান্য ভোল্টেজ বৃদ্ধি; Ar/CO₂ মিশ্রণ ব্যবহার করুন |
| রপি, উত্তল গুটিকা |
ভোল্টেজের জন্য তারের ফিডের গতি খুব বেশি |
ভোল্টেজ বাড়ান বা WFS হ্রাস করুন |
| প্রশস্ত, সমতল গুটিকা w/ বার্ন-থ্রু |
ভোল্টেজ খুব বেশি |
ভোল্টেজ হ্রাস করুন |
| ছিদ্র (গর্ত) |
দূষিত গ্যাস (আর্দ্রতা, বায়ু), অপর্যাপ্ত গ্যাস প্রবাহ |
ফুটো আছে কিনা পরীক্ষা করুন, গ্যাস চালু আছে কিনা নিশ্চিত করুন, CFH বাড়ান |
| ফিউশনের অভাব |
Amperage (WFS) খুব কম, ভ্রমণের গতি খুব দ্রুত |
WFS বাড়ান, ভ্রমণের গতি কমিয়ে দিন |
| আন্ডারকাট |
ভোল্টেজ খুব বেশি, ভ্রমণের গতি খুব দ্রুত |
ভোল্টেজ হ্রাস করুন, ভ্রমণের গতি কমিয়ে দিন |
উপসংহার: তত্ত্ব থেকে অনুশীলন পর্যন্ত
MIG ওয়েল্ডিং সেটিংস আয়ত্ত করা নম্বরগুলি মনে রাখার বিষয়ে নয়; এটি একটি ঢালাই তৈরি করতে কীভাবে ভোল্টেজ, তারের ফিডের গতি এবং শিল্ডিং গ্যাস ইন্টারঅ্যাক্ট করে তার মৌলিক নীতিগুলি বোঝার বিষয়ে। এটি অনুশীলন এবং মননশীল পরীক্ষা-নিরীক্ষার মাধ্যমে বিকশিত একটি দক্ষতা।
এখানে প্রদত্ত নির্দেশিকা এবং চার্ট দিয়ে শুরু করুন। আপনার ওয়েল্ডারের পাশে সর্বদা একটি নোটপ্যাড রাখুন। আপনার উপাদানের বেধ, গ্যাসের ধরন, সেটিংস এবং ফলস্বরূপ জোড়ের গুণমান লিখুন। এই লগবুকটি আপনার সবচেয়ে মূল্যবান ব্যক্তিগত রেফারেন্স গাইড হয়ে উঠবে, বিশেষভাবে আপনার মেশিন এবং আপনার কৌশল অনুসারে তৈরি।
এই তিনটি ডায়ালের নিয়ন্ত্রণ নিয়ে, আপনি আপনার কাজকে সাধারণ সংযুক্তি থেকে কারুকাজ করা সংযোগে উন্নীত করেন। আপনি প্রতিটি প্রকল্পে আরও শক্তিশালী, পরিষ্কার এবং আরও পেশাদার ফলাফল অর্জন করতে কম সময় নাকাল এবং আরও বেশি সময় ঢালাই করতে ব্যয় করবেন।
আপনার নিখুঁত জোড় মধ্যে ডায়াল করতে প্রস্তুত? আমাদের উচ্চ-মানের MIG ওয়েল্ডার এবং শিল্ডিং গ্যাসের পরিসর অন্বেষণ করুন, যা আপনাকে ধারাবাহিক এবং নির্ভরযোগ্য কর্মক্ষমতা দেওয়ার জন্য ডিজাইন করা হয়েছে, শটের পর শট।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių