ជំនាញការកំណត់ការផ្សារ MIG
មើល៖ 0 អ្នកនិពន្ធ៖ កម្មវិធីនិពន្ធគេហទំព័រ ពេលវេលាបោះពុម្ព៖ 2025-09-11 ប្រភពដើម៖ គេហទំព័រ
សាកសួរ
សេចក្តីផ្តើម៖ ទ្រីដនៃផ្សារដែកដ៏ល្អឥតខ្ចោះ
អ្នកផ្សារដែក MIG គ្រប់រូប ពីអ្នកចូលចិត្តនៅក្នុងយានដ្ឋានរបស់ពួកគេ ទៅជាអ្នកជំនាញក្នុងខ្សែសង្វាក់ផលិតកម្ម បានប្រឈមមុខនឹងសំណួរដ៏ខកចិត្តដូចគ្នា៖ 'ហេតុអ្វីបានជា weld របស់ខ្ញុំមើលទៅដូចនោះ ? ' ការគ្រប់គ្រងការកំណត់ទាំងនេះគឺជាភាពខុសគ្នារវាងអង្កាំដែលទន់ខ្សោយ រញ៉េរញ៉ៃ ពោរពេញដោយប្រេះស្រាំ និងដែករឹងមាំ ស្អាត និងមានសោភ័ណភាពដែលជ្រាបចូលយ៉ាងជ្រៅ។
ការផ្សារ MIG ត្រូវបានគេហៅថាជាដំណើរការ 'ងាយស្រួល' ដើម្បីរៀន ប៉ុន្តែវាពិបាកធ្វើជាម្ចាស់។ ម៉ាស៊ីនអាចមានអារម្មណ៍ថាដូចជាប្រអប់ខ្មៅដ៏អាថ៌កំបាំងមួយជាមួយនឹងការចុចច្រឡំ។ មគ្គុទ្ទេសក៍នេះមានគោលបំណងបន្សាបប្រអប់នោះ។ យើងនឹងបំបែកសមាសធាតុនីមួយៗ MIG welding triad ពន្យល់ពីរបៀបដែលពួកគេធ្វើអន្តរកម្មជាមួយគ្នា និងផ្តល់ឱ្យអ្នកនូវចំណេះដឹង និងតារាងដែលអ្នកត្រូវការដើម្បីដំឡើងម៉ាស៊ីនរបស់អ្នកដោយទំនុកចិត្តសម្រាប់សម្ភារៈ ឬគម្រោងណាមួយ។
នៅចុងបញ្ចប់នៃអត្ថបទនេះ អ្នកនឹងលែងទាយទៀតហើយ។ អ្នកនឹងយល់អំពីវិទ្យាសាស្ត្រនៅពីក្រោយធ្នូ របៀបធ្វើរោគវិនិច្ឆ័យបញ្ហាទូទៅនៃការផ្សារដែកដោយមើលអង្កាំ និងរបៀបកែតម្រូវការកំណត់របស់អ្នកជាប្រព័ន្ធ ដើម្បីសម្រេចបានលទ្ធផលល្អឥតខ្ចោះរាល់ពេល។ ចូរផ្លាស់ប្តូរការផ្សាររបស់អ្នកពីល្អទៅជាពិសេស។
តួនាទីនៃការការពារឧស្ម័ន៖ អ្នកការពារមើលមិនឃើញ
មុនពេលយើងប៉ះវ៉ុល ឬល្បឿនខ្សែ យើងត្រូវតែចាប់ផ្តើមជាមួយនឹងបរិយាកាសដែលផ្សារដែកត្រូវបានបង្កើតឡើង។ ឧស្ម័នការពារគឺជាការកំណត់មូលដ្ឋានបំផុតព្រោះវាមានឥទ្ធិពលដោយផ្ទាល់ទៅលើលក្ខណៈនៃធ្នូ ការជ្រៀតចូល និងទម្រង់របស់អង្កាំ។
តើអ្វីជា Shielding Gas ហើយហេតុអ្វីបានជាវាសំខាន់?
Shielding gas គឺជាល្បាយឧស្ម័ន inert ឬ semi-inert ដែលដឹកនាំលើអាង weld ដើម្បីការពារលោហៈរលាយពីធាតុប្រតិកម្មនៅក្នុងបរិយាកាស ជាចម្បង អុកស៊ីសែន អាសូត និងអ៊ីដ្រូសែន ។ ប្រសិនបើធាតុទាំងនេះបំពុល weld វាអាចនាំឱ្យមានភាពផុយស្រួយ (ពពុះ) ប្រេះខ្លាំងពេក ផុយ និងសន្លាក់ចុះខ្សោយយ៉ាងខ្លាំង។
ប្រភេទឧស្ម័នការពារទូទៅ និងកម្មវិធីរបស់ពួកគេ។
1. កាបូនឌីអុកស៊ីត (CO₂)
លក្ខណៈ៖ ឧស្ម័នសកម្ម។ ផ្តល់នូវការជ្រៀតចូលយ៉ាងជ្រៅ និងមានតំលៃថោក។ ទោះជាយ៉ាងណាក៏ដោយ វាបង្កើតបាននូវភាពរឹងម៉ាំ និងមិនសូវមានលំនឹង ជាមួយនឹងការប្រេះបែកច្រើន និងរូបរាងអង្កាំរដុបជាងបើប្រៀបធៀបទៅនឹងឧស្ម័នចម្រុះ។
ល្អបំផុតសម្រាប់៖ CO₂ សុទ្ធត្រូវបានគេប្រើជាញឹកញាប់សម្រាប់វត្ថុធាតុក្រាស់ ដែលត្រូវការការជ្រៀតចូលអតិបរមា ហើយរូបរាងគឺបន្ទាប់បន្សំ។ វាជាជម្រើសទូទៅដែលមានតម្លៃទាបសម្រាប់ការជួសជុល និងផលិតឧបករណ៍ធុនធ្ងន់។
2. អាហ្គុន (Ar)
លក្ខណៈ៖ ឧស្ម័នអសកម្ម។ បង្កើតបាននូវភាពរលូន និងមានលំនឹងជាមួយនឹងការប្រឡាក់តិចតួច និងស្អាត និងមានសោភ័ណភាព។ ផ្តល់ទម្រង់ការជ្រៀតចូលតូចចង្អៀត។
ល្អបំផុតសម្រាប់៖ ប្រើជាចម្បងសម្រាប់ការផ្សារដែកដែលមិនមានជាតិដែក ដូចជា អាលុយមីញ៉ូម ទង់ដែង និងទីតានីញ៉ូម ។ កម្រប្រើតែម្នាក់ឯងសម្រាប់ដែក។
3. ល្បាយអាហ្គុន និងកាបូនឌីអុកស៊ីត (ឧ. C25)
លក្ខណៈ៖ នេះគឺជា 'ស្តង់ដារមាស' សម្រាប់ភាគច្រើន ការផ្សារដែក MIG ។ ស្រាល ល្បាយ Argon 75% / 25% CO₂ ផ្តល់នូវភាពល្អបំផុតនៃពិភពលោកទាំងពីរ៖ ធ្នូដែលមានស្ថេរភាព និងការបញ្ចប់ស្អាតនៃ argon ជាមួយនឹងការជ្រៀតចូលនៃ CO₂ កាន់តែប្រសើរឡើង។ Spatter ត្រូវបានកាត់បន្ថយយ៉ាងខ្លាំងបើប្រៀបធៀបទៅនឹង CO₂ សុទ្ធ។
ល្អបំផុតសម្រាប់៖ ជម្រើសទូទៅបំផុតសម្រាប់ការប្រឌិតទូទៅ ការងាររថយន្ត និងការផ្សារដែកដោយចំណង់ចំណូលចិត្ត ។ វាផលិត welds ដែលមានគុណភាពខ្ពស់ជាមួយនឹងការសម្អាតតិចតួចបំផុត។
4. ល្បាយ Argon និងអុកស៊ីហ្សែន (ឧ. 98% Ar / 2% O₂)
លក្ខណៈ៖ បរិមាណអុកស៊ីហ្សែនតិចតួចធ្វើឱ្យមានលំនឹងធ្នូ និងធ្វើអោយប្រសើរឡើងនូវភាពរលោងនៃអាងផ្សារ ដែលនាំឱ្យទម្រង់អង្កាំរលោង និងមិនសូវកាត់។ វាមិនមែនសម្រាប់ប្រើលើអាលុយមីញ៉ូម ក្រូមីញ៉ូម ឬទង់ដែងទេ។
ល្អបំផុតសម្រាប់៖ បាញ់ផ្ទេរការផ្សារលើដែកស្តើង និងដែកអ៊ីណុកក្រាស់។
5. ល្បាយ Ternary (Argon/CO₂/Helium)
លក្ខណៈ៖ អេលីយ៉ូមបង្កើនការបញ្ចូលកំដៅ ដែលនាំឱ្យទម្រង់ជ្រាបចូលកាន់តែទូលំទូលាយ។ ល្បាយឯកទេសទាំងនេះត្រូវបានរចនាឡើងសម្រាប់លទ្ធផលជាក់លាក់លើដែកអ៊ីណុក និងយ៉ាន់ស្ព័រផ្សេងទៀត។
ល្អបំផុតសម្រាប់៖ ដែកអ៊ីណុក និងយ៉ាន់ស្ព័រពិសេសផ្សេងទៀត ដែលត្រូវការធរណីមាត្រអង្កាំជាក់លាក់។
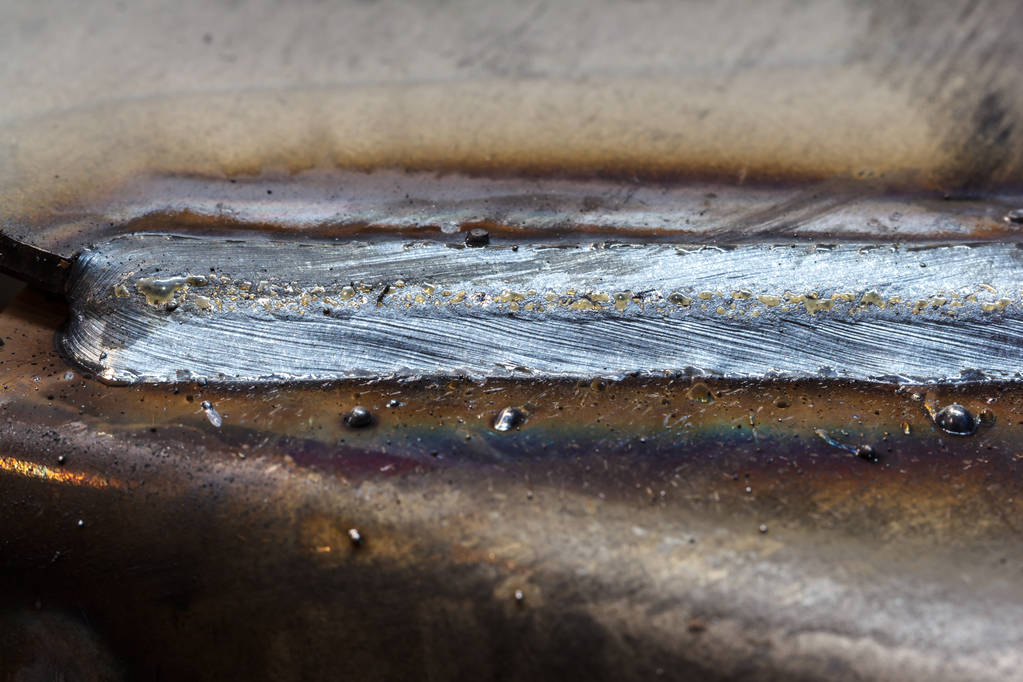
Demystifying Wire Feed Speed (WFS): ការគ្រប់គ្រង Amperage
ល្បឿនចំណីខ្សែ (WFS) ត្រូវបានវាស់ជាអុិនឈ៍ក្នុងមួយនាទី (IPM) និងជាការគ្រប់គ្រងចម្បងសម្រាប់ welding amperage ។ ខ្សែកាន់តែច្រើនដែលអ្នកបញ្ចូលទៅក្នុង weld ក្នុងមួយនាទី អំពែរកាន់តែខ្ពស់។
ទំនាក់ទំនងរវាង WFS និង Amperage
ចូរគិតពីវាដូចនេះ: ខ្សែគឺជាចំហាយសម្រាប់ចរន្តអគ្គិសនី។ ចំហាយវែង (លួសកាន់តែច្រើន) មានភាពធន់ទ្រាំកាន់តែច្រើនដែលបង្កើតកំដៅកាន់តែច្រើន (អំពែរ) ។ ដូច្នេះការលៃតម្រូវការចុច WFS ដោយផ្ទាល់គ្រប់គ្រងកំដៅនៃធ្នូ។
WFS ទាបពេក៖ ខ្សែនឹងឆេះត្រឡប់ទៅចុងវិញ បង្កើតសំឡេងលេចចេញ ហើយទំនងជាឆេះព័ត៌មានជំនួយទំនាក់ទំនងរបស់អ្នក។ ផ្សារដែកនឹងមានការជ្រៀតចូលមិនល្អ ហើយអាចអង្គុយនៅលើកំពូលនៃសម្ភារៈដោយមិនមានការលាយបញ្ចូលគ្នា (ខ្វះការលាយបញ្ចូលគ្នា)។
WFS ខ្ពស់ពេក៖ ខ្សែនឹងលឿនជាងដែលវាអាចត្រូវបានរលាយ ដែលបណ្តាលឱ្យវា 'birdnest' នៅដ្រាយវិល ហើយរុញកាំភ្លើងត្រឡប់មកវិញ។ ធ្នូនឹងស្តាប់ទៅខុសប្រក្រតី ហើយអ្នកនឹងមានការបែកខ្ញែកច្រើនហួសប្រមាណ និងខ្សែពួរដែលមានកម្ពស់ខ្ពស់។
របៀបកំណត់ចំណុចចាប់ផ្តើមសម្រាប់ WFS
WFS ត្រូវបានកំណត់ដោយកម្រាស់សម្ភារៈ។ ច្បាប់ទូទៅនៃមេដៃគឺដើម្បីកំណត់ WFS របស់អ្នក ហើយបន្ទាប់មកលៃតម្រូវវ៉ុលរបស់អ្នកដើម្បីផ្គូផ្គងវា។
គំនូសតាងមានប្រយោជន៍សម្រាប់ដែកថែបស្រាលជាមួយនឹងឧស្ម័ន C25៖
| កម្រាស់សម្ភារៈ (រង្វាស់) |
កម្រាស់សម្ភារៈ (អ៊ីញ) |
ល្បឿនចំណីខ្សែដែលបានណែនាំ (IPM) |
អង្កត់ផ្ចិតខ្សែដែលបានណែនាំ |
| 24 ហ្គា |
0.024' |
៩០ - ១៣០ |
0.023' |
| ២២ ហ្គា |
0.030' |
១១០ - ១៥០ |
0.023' |
| 18 ហ្គា |
0.048' |
១៨០ - ២២០ |
0.030' |
| ១៦ ហ្គា |
0.060' |
២១០ - ២៥០ |
0.030' |
| 1/8' (11 ហ្គា) |
0.125' |
២៤០ - ២៩០ |
0.035' |
| 3/16' |
0.188' |
៣០០ - ៣៥០ |
0.035' ឬ 0.045' |
| 1/4' |
0.250' |
៣៨០ - ៤៥០ |
0.045' |
ចំណាំ៖ ទាំងនេះគឺជាចំណុចចាប់ផ្តើម។ សាកល្បងលើសំណល់អេតចាយនៃសម្ភារៈដូចគ្នាជាមុនសិន!
ការយល់ដឹងអំពីវ៉ុល៖ ការគ្រប់គ្រងប្រវែងធ្នូ
វ៉ុលគ្រប់គ្រង ប្រវែងនៃធ្នូ និងទទឹងនៃ weld bead ។ វាជារង្វាស់សម្ពាធអគ្គិសនី។
វ៉ុលទាបពេក៖ បង្កើតធ្នូ 'រឹង' ខ្លី។ ខ្សែនឹងជីកចូលទៅក្នុងសម្ភារៈដោយបង្កើតជាអង្កាំតូចចង្អៀតប៉ោង (មកុដខ្ពស់) ជាមួយនឹងការចងភ្ជាប់មិនល្អនៅម្រាមជើង (គែម) និងអាចកាត់បន្ថយបាន។ ធ្នូនឹងមានសំឡេងធ្ងន់ធ្ងរ និងហៀរទឹកមាត់។
វ៉ុលខ្ពស់ពេក៖ បង្កើតធ្នូវែង ខ្លាំង គ្រហឹម។ ផ្ចិតផ្សាភ្ជាប់នឹងមានជាតិទឹកខ្លាំងពេក និងធំទូលាយ ដែលនាំឱ្យមានរាងសំប៉ែត និងធំទូលាយដែលមានហានិភ័យខ្ពស់នៃការរលាកលើសម្ភារៈស្តើង។ Spatter នឹងកើនឡើង។
'Sweet Spot'៖ ការស្តាប់ Arc
វ៉ុលត្រឹមត្រូវបង្កើតឱ្យមាន សំឡេងប្រេះបែក ឬសំឡេង ចៀន បាស នេះគឺជាសំលេងរំខានថេរ។ នៅពេលអ្នកឮរឿងនេះ អ្នកដឹងថាវ៉ុលរបស់អ្នក និង WFS មានភាពចុះសម្រុងគ្នា។
ការរួមបញ្ចូលគ្នា៖ របៀបដែលវ៉ុល WFS និងឧស្ម័នដំណើរការជាមួយគ្នា
អ្នកមិនអាចកែតម្រូវប៉ារ៉ាម៉ែត្រមួយក្នុងភាពឯកោបានទេ។ ពួកគេត្រូវបានភ្ជាប់ខាងក្នុង។
ទំនាក់ទំនង 'រុញ' និង 'ទាញ'
ស្រមៃថាវ៉ុលនិង WFS ស្ថិតនៅលើ sawsaw ។
ប្រសិនបើអ្នកបង្កើន WFS (អំពែរ / កំដៅ) អ្នកកំពុងរុញខ្សែបន្ថែមទៀតចូលទៅក្នុងភក់។ ដើម្បីរលាយខ្សែបន្ថែមនេះឱ្យបានត្រឹមត្រូវ និងរក្សាប្រវែងធ្នូត្រឹមត្រូវ ជាធម្មតាអ្នកត្រូវ បង្កើនវ៉ុល.
ប្រសិនបើអ្នកបន្ថយ WFS អ្នកកំពុងចិញ្ចឹមខ្សែភ្លើងតិច ដូច្នេះអ្នកត្រូវការកំដៅតិចដើម្បីរលាយវា។ ជាធម្មតា អ្នកនឹងត្រូវ បន្ថយវ៉ុល ដើម្បីជៀសវាងការរលាយលើសចំណុះ។
ឧស្ម័នគឺជាអ្នកសម្របសម្រួលនៃទំនាក់ទំនងនេះ។ ល្បាយឧស្ម័នដែលអ្នកជ្រើសរើសនឹងកំណត់ ជួរ ដែល Voltage/WFS seesaw ដំណើរការ។ ជាឧទាហរណ៍ តង់ស្យុងដែលត្រូវការសម្រាប់ WFS ដែលបានផ្តល់ឱ្យជាទូទៅគឺទាបជាងជាមួយនឹងល្បាយ C25 ជាង CO₂ សុទ្ធ។
នីតិវិធីលៃតម្រូវជាក់ស្តែង៖
ជ្រើសរើស ឧស្ម័នរបស់អ្នកដោយផ្អែកលើសម្ភារៈ។
កំណត់ ល្បឿនបញ្ជូនខ្សែរបស់អ្នកដោយផ្អែកលើកម្រាស់សម្ភារៈ (ប្រើតារាងជាការចាប់ផ្តើម)។
លៃតម្រូវ វ៉ុលខណៈពេលផ្សារលើដុំសាកល្បង។ ស្តាប់ 'បំបែក' ស្ថិរភាព ហើយរកមើលអង្កាំរាងសំប៉ែតទៅប៉ោងបន្តិច ដែលភ្ជាប់យ៉ាងរលូនជាមួយលោហៈមូលដ្ឋាន។
ការផាកពិន័យ៖ ប្រសិនបើអ្នកមានប្រឡាក់ច្រើនពេក និងខ្សែអង្កាំ សូមបង្កើនវ៉ុល ។ ប្រសិនបើអ្នកមានប៉ោងប៉ោង និងការជ្រៀតចូលមិនល្អ បង្កើន WFS ហើយបន្ទាប់មកវ៉ុលដែលត្រូវគ្នា។
ការពិចារណាកម្រិតខ្ពស់៖ របៀបផ្ទេរ
អន្តរកម្មនៃការកំណត់ទាំងបីនេះក៏កំណត់វិធីសាស្ត្រ ឬ 'របៀបផ្ទេរ' ដែលលោហៈរលាយផ្លាស់ទីពីខ្សែទៅផ្សារដែក។
ការផ្ទេរសៀគ្វីខ្លី៖ កើតឡើងនៅតង់ស្យុងទាប និងអំពែរ។ ខ្សែពិតជាប៉ះនឹងស្នាដៃ (ខ្លី) ច្រើនដងក្នុងមួយវិនាទី។ សមស្របសម្រាប់សម្ភារៈស្តើង និងការផ្សារក្រៅទីតាំង។
ការផ្ទេរ Globular: កើតឡើងជាមួយនឹងកំដៅខ្ពស់ជាង។ ដំណក់ទឹកដ៏ធំនៃការផ្ទេរលោហៈឆ្លងកាត់ធ្នូ។ របៀបនេះងាយនឹងប្រេះឆា ហើយជាទូទៅមិនចង់បាន
ការផ្ទេរបាញ់៖ កើតឡើងនៅតង់ស្យុងខ្ពស់ និងអំពែរជាមួយនឹងឧស្ម័នដែលសំបូរទៅដោយ argon ។ លោហធាតុផ្ទេរដោយការបាញ់ល្អិតល្អន់ដោយគ្មានការប្រឡាក់ ល្អឥតខ្ចោះសម្រាប់ការផ្សារដែកផ្តេក និងផលិតខ្ពស់លើវត្ថុធាតុក្រាស់។
ការដោះស្រាយបញ្ហា Weld ទូទៅ
ប្រើមគ្គុទ្ទេសក៍នេះដើម្បីធ្វើរោគវិនិច្ឆ័យការកំណត់របស់អ្នកដោយមើលការផ្សាររបស់អ្នក៖
| បញ្ហា |
ដែលទំនងជាមូលហេតុ |
ដំណោះស្រាយ |
| Spatter ហួសប្រមាណ |
វ៉ុលទាបពេក ឬ CO₂% ខ្ពស់ពេក |
បង្កើនវ៉ុលបន្តិច; ប្រើល្បាយ Ar/CO₂ |
| Ropy, Convex Bead |
ល្បឿនចំណីខ្សែខ្ពស់ពេកសម្រាប់វ៉ុល |
បង្កើនវ៉ុលឬបន្ថយ WFS |
| Wide, Flat Bead w/ Burn-through |
វ៉ុលខ្ពស់ពេក |
បន្ថយវ៉ុល |
| Porosity (រន្ធ) |
ឧស្ម័នកខ្វក់ (សំណើមខ្យល់) លំហូរឧស្ម័នមិនគ្រប់គ្រាន់ |
ពិនិត្យមើលការលេចធ្លាយ ធានាថាឧស្ម័នបើក បង្កើន CFH |
| កង្វះការលាយបញ្ចូលគ្នា |
Amperage (WFS) ទាបពេក ល្បឿនធ្វើដំណើរលឿនពេក |
បង្កើន WFS បន្ថយល្បឿនធ្វើដំណើរ |
| កាត់ក្រោម |
វ៉ុលខ្ពស់ពេក ល្បឿនធ្វើដំណើរលឿនពេក |
បន្ថយវ៉ុល បន្ថយល្បឿនធ្វើដំណើរ |
សេចក្តីសន្និដ្ឋាន៖ ពីទ្រឹស្តីទៅការអនុវត្ត
ការគ្រប់គ្រងការកំណត់ការផ្សារ MIG មិនមែននិយាយអំពីការទន្ទេញលេខទេ។ វាគឺអំពីការយល់ដឹងអំពីគោលការណ៍ជាមូលដ្ឋាននៃរបៀបដែលតង់ស្យុង ល្បឿនចំណីខ្សែ និងការការពារឧស្ម័នមានអន្តរកម្មដើម្បីបង្កើតការផ្សារ។ វាជាជំនាញដែលត្រូវបានបង្កើតឡើងតាមរយៈការអនុវត្តនិងការពិសោធដោយសតិអារម្មណ៍។
ចាប់ផ្តើមជាមួយនឹងការណែនាំ និងតារាងដែលបានផ្តល់នៅទីនេះ។ រក្សាក្រដាស់កត់ចំណាំនៅជាប់នឹងជាងផ្សារដែករបស់អ្នក។ សរសេរកម្រាស់សម្ភារៈរបស់អ្នក ប្រភេទឧស្ម័ន ការកំណត់ និងគុណភាពនៃការផ្សារលទ្ធផល។ សៀវភៅកំណត់ហេតុនេះនឹងក្លាយជាមគ្គុទ្ទេសក៍យោងផ្ទាល់ខ្លួនដ៏មានតម្លៃបំផុតរបស់អ្នក ដែលត្រូវបានកែសម្រួលជាពិសេសទៅនឹងម៉ាស៊ីន និងបច្ចេកទេសរបស់អ្នក។
តាមរយៈការគ្រប់គ្រងការហៅទូរសព្ទទាំងបីនេះ អ្នកលើកការងាររបស់អ្នកពីឯកសារភ្ជាប់សាមញ្ញទៅការតភ្ជាប់ដែលបង្កើត។ អ្នកនឹងចំណាយពេលតិចជាងមុនក្នុងការកិន និងពេលផ្សារកាន់តែច្រើន ទទួលបានលទ្ធផលខ្លាំងជាងមុន ស្អាតជាង និងមានជំនាញជាងមុនលើគ្រប់គម្រោង។
ត្រៀមខ្លួនជាស្រេចដើម្បីចុចនៅក្នុង weld ដ៏ល្អឥតខ្ចោះរបស់អ្នក? ស្វែងរកជួររបស់យើងនៃម៉ាស៊ីនផ្សារ MIG ដែលមានគុណភាពខ្ពស់ និងការពារឧស្ម័ន ដែលត្រូវបានរចនាឡើងដើម្បីផ្តល់ឱ្យអ្នកនូវការអនុវត្តជាប់លាប់ និងគួរឱ្យទុកចិត្ត បាញ់បន្ទាប់ពីបាញ់។
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių