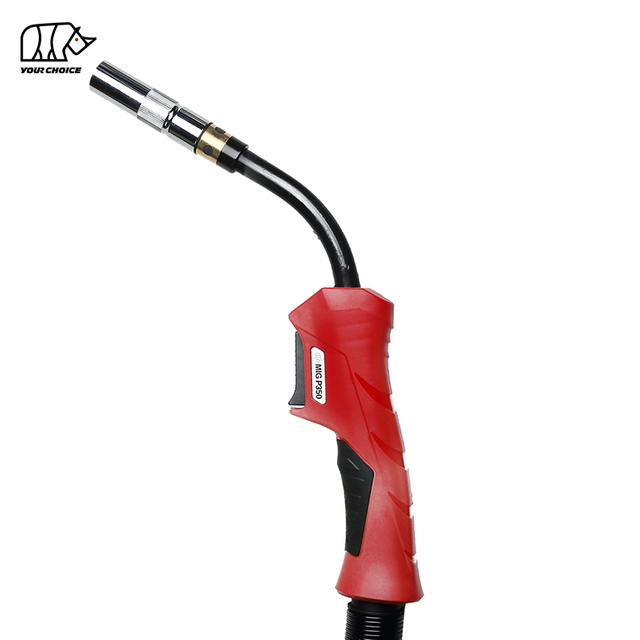
Горелка MIG продолжает заклинивать проволоку, когда сопротивление где-то между катушкой с проволокой и контактным наконечником становится больше, чем устройство подачи проволоки может постоянно преодолевать. Наиболее распространенными причинами являются неправильное давление приводного ролика, грязный или недостаточно размер футеровки, резко изогнутый кабель горелки, неправильный контактный наконечник, чрезмерное натяжение катушки, повреждение сварочной проволоки или плохое выравнивание между механизмом подачи и горелкой.
Застревание проволоки не всегда является неисправностью горелки.
Проблема может возникнуть в трех разных точках:
механизм подачи проволоки → вкладыш горелки → контактный наконечник
Найти точное место ограничения – самый быстрый способ устранить проблему без замены ненужных деталей.
При производственной сварке повторяющиеся заедания проволоки никогда не следует рассматривать как нормальное явление. Это увеличивает время простоя, расход контактного наконечника, вмешательство оператора, нестабильность дуги и стоимость свариваемой детали.
Почему мой провод MIG продолжает заедать?
MIG проволока обычно застревает из-за MIG подачи проволоки. слишком большого сопротивления или нестабильной движущей силы .
Общая причина
Что происходит
Типичное исправление
Слишком высокое давление приводного ролика
Проволока деформируется или спутывается
Уменьшите давление
Давление ведущего ролика слишком низкое
Провод проскальзывает
Постепенно увеличивайте давление.
Неправильная канавка ведущего ролика
Проволока смята или плохо зажата.
Совместите рулон с проволокой
Грязный или неправильный вкладыш
Трение увеличивается внутри кабеля горелки
Очистите или замените вкладыш
Кабель горелки резко погнут
Проволока затягивается внутрь вкладыша
Выпрямить кабель
Неправильный размер контактного наконечника.
Проволока застревает или блуждает
Используйте правильный совет
Натяжение золотника слишком велико
Фидер с трудом тянет проволоку
Уменьшить натяжение тормозов
Ржавый или загрязненный провод
Обломки попадают в лайнер
Заменить провод
Плохое выравнивание направляющих
Захват проволоки перед вкладышем
Перестроить путь подачи
Ключевой вывод: не увеличивайте давление приводного ролика немедленно, когда проволока MIG прекращает подачу. Чрезмерное давление может привести к скоплению птиц и усугубить проблему.
Что на самом деле означает « MIG заклинивание проводов»?
MIG Застревание проволоки — это нарушение подачи проволоки, при котором электродная проволока не может плавно перемещаться от катушки через механизм подачи, вкладыш, контактный наконечник и в дугу.
Этот термин может описывать несколько различных проблем.
Что такое застревание контактного наконечника?
Застревание контактного наконечника происходит, когда проволока достигает передней части горелки, но не может плавно пройти через контактный наконечник.
Общие причины включают в себя:
неправильный размер наконечника;
повреждено отверстие наконечника;
обратное выгорание;
загрязнение брызгами;
перегретый контактный наконечник.
Что такое птичье гнездование?
«Птичье гнездо» — это сбой в подаче проволоки, при котором сварочная проволока сгибается и образует запутанную петлю возле приводных роликов, поскольку механизм подачи продолжает толкать, а проволока не может проходить через горелку.
Гнездование обычно означает:
Ограничение находится после приводных роликов.
Возможные причины включают в себя:
заблокированный вкладыш;
неправильный размер вкладыша;
резко изогнутый кабель;
закупорка контактного наконечника;
чрезмерное давление на ведущий валок.
Что такое проскальзывание провода?
Проскальзывание проволоки происходит, когда приводные ролики вращаются, но не могут равномерно перемещать проволоку.
Типичные причины включают в себя:
недостаточное давление приводного ролика;
неправильный паз ролика;
замасленная проволока;
изношенные ведущие ролики;
чрезмерное сопротивление шпули.
Эти три проблемы — залипание наконечника, «птичье гнездо» и проскальзывание проволоки — могут выглядеть одинаково во время сварки, но требуют разных решений.
Где на самом деле застревает провод MIG ?
Прежде чем менять какие-либо детали, определите, где возникает сопротивление.
Если проволока застряла в механизме подачи
Проверять:
тормоз катушки;
приводные валки;
входная направляющая;
направляющая розетки;
давление приводного ролика;
выравнивание катушки.
Если провод застрял внутри кабеля горелки
Проверять:
состояние лайнера;
изгибы кабеля;
размер вкладыша;
установка лайнера;
грязь или металлические частицы.
Если провод застревает на контактном наконечнике
Проверять:
отверстие контактного наконечника;
размер наконечника;
обратное выгорание;
брызги;
перегрев передней части.
Эта простая диагностика на основе местоположения может существенно сэкономить время на устранение неполадок.
Причина 1: Давление приводного ролика слишком высокое или слишком низкое?
Неправильное давление приводного ролика является одной из наиболее частых причин MIG проблем с подачей проволоки.
Приводные ролики должны захватывать проволоку достаточно прочно, чтобы она могла перемещаться через горелку, избегая при этом чрезмерной деформации.
Что произойдет, если давление приводного ролика слишком низкое?
Рулоны могут скользить по проволоке.
Симптомы включают в себя:
неравномерная скорость подачи проволоки;
помпаж дуги;
непостоянное кормление;
проволока останавливается под нагрузкой;
на проволоке видны следы полировки.
Естественной реакцией часто является резкое ужесточение давления.
Это может создать вторую проблему.
Что произойдет, если давление приводного ролика слишком велико?
Чрезмерное давление может:
деформировать проволоку;
создавать металлические чешуйки;
повредить поверхность провода;
увеличить загрязнение вкладыша;
способствуют гнездованию птиц.
Для более мягкой проволоки чрезмерное давление особенно проблематично.
Правильная настройка:
Давления достаточно для постоянного кормления, но не больше, чем необходимо.
Причина 2: вы используете неправильный приводной ролик?
Канавка приводного ролика должна соответствовать диаметру и материалу проволоки.
Разные типы проволоки требуют разных характеристик подачи.
Тип провода
Характеристики корма
Основной риск
Твердая стальная проволока
Относительно жесткий
Проскальзывание, если давление слишком низкое
Нержавеющая проволока
Жесткий, но чувствительный к поверхности
Несоответствие износа и подачи
Порошковая проволока
Трубчатая структура
Раздавливание при чрезмерном давлении
Алюминиевая проволока
Очень мягкий
Деформация и гнездование птиц
Приводной ролик, слишком большой для проволоки, может захватиться неправильно.
Слишком маленькая канавка может деформировать проволоку.
При использовании мягкой проволоки агрессивное давление привода или неподходящая геометрия роликов могут привести к серьезной нестабильности подачи.
Причина 3. Вкладыш горелки MIG загрязнен, поврежден или имеет неправильный размер?
Заблокированный вкладыш или вкладыш неправильного размера является одной из наиболее частых причин MIG горелка продолжает заклинивать провод.
Вкладыш направляет сварочную проволоку через кабель горелки.
Он должен обеспечивать достаточный зазор для плавной подачи, не допуская чрезмерного перемещения проволоки.
сварочная проволока имеет больший фактический диаметр.
Тогда механизму подачи потребуется больше силы, чтобы протолкнуть проволоку.
В конце концов:
трение > сила подачи = застревание проволоки
Что происходит, когда лайнер слишком велик?
Слишком большой вкладыш может привести к неравномерному движению проволоки.
Это может создать:
нестабильное кормление;
вибрация;
непоследовательное положение провода;
ускоренный износ.
Правильный вкладыш следует выбирать в соответствии с диаметром проволоки и диапазоном материалов.
Как загрязнение вкладыша приводит к заклиниванию?
Каждый метр сварочной проволоки, поступающий в горелку, может содержать небольшое количество:
пыль;
масло;
ржавчина;
металлические частицы;
остаток рисунка.
Эти загрязнения накапливаются внутри вкладыша.
Со временем трение увеличивается.
Вот почему новая горелка, которая в новом состоянии работала идеально, может постепенно начать испытывать проблемы с подачей проволоки.
Причина 4: Кабель горелки MIG согнут или скручен слишком туго?
Резко изогнутый Кабель горелки MIG увеличивает трение между сварочной проволокой и направляющей и может вызвать периодическое или постоянное застревание проволоки.
Прежде чем достичь контактного наконечника, провод должен пройти несколько метров по кабелю.
Каждый изгиб увеличивает сопротивление.
Почему крутые изгибы вызывают проблемы с подачей проволоки?
Когда кабель изгибается:
проволока прижимается к стенке вкладыша;
увеличивается площадь контакта;
трение возрастает;
нагрузка на фидер увеличивается.
Проблема усугубляется при:
длинные кабели горелки;
мягкая проволока;
загрязненные вкладыши;
небольшой зазор гильзы.
Как следует расположить кабель горелки MIG ?
При диагностике заедания провода:
Прокладывайте кабель горелки как можно более прямо.
Снимите тугие петли.
Избегайте перекручивания кабеля.
Снова подайте проволоку.
Если питание значительно улучшается, проблема усугубляется прокладкой кабеля.
Для точного производства выбирайте длину кабеля, достаточную для конкретного применения, но не длиннее, чем необходимо..
Причина 5. Является ли контактный наконечник причиной прилипания провода?
Контактный наконечник недостаточного размера, изношен, перегрет, загрязнен или поврежден, может остановить проволоку в конечной точке пути подачи.
Это одна из самых простых проблем для диагностики.
Снимите контактный наконечник и протяните проволоку.
Если проволока подается плавно со снятым наконечником, но застревает после установки наконечника, проблема, скорее всего, связана с контактным наконечником.
Что произойдет, если контактный наконечник слишком мал?
Проволока может застрять внутри отверстия.
Возможные симптомы включают в себя:
проволока останавливается спереди горелки;
кормушки-толкатели и птичьи гнезда;
проволока движется в холодном состоянии, но прилипает в горячем;
часто происходит обратное выгорание.
Наконечник должен соответствовать диаметру сварочной проволоки.
Может ли нагревание вызвать застревание провода контактного наконечника?
Да.
Контактный наконечник работает очень близко к сварочной дуге.
Чрезмерная термическая нагрузка может повлиять на наконечник и окружающие его расходные детали.
Если наконечник повреждается или проволока снова прогорает в отверстии, проволока может временно привариться к наконечнику.
Это обычно называется обратным сжиганием.
Что такое ожог и почему он вызывает застревание проводов?
Обратный ожог происходит, когда сварочная проволока снова расплавляется в контактный наконечник или на него вместо сохранения правильного расстояния между концом проволоки и контактным наконечником.
После сжигания:
проволока может прилипнуть к наконечнику;
отверстие наконечника может быть повреждено;
следующая попытка подачи проволоки может оказаться неудачной;
кормушка может создать птичье гнездо.
Повторяющиеся ожоги не следует лечить простой заменой контактных наконечников.
Проверять:
скорость подачи проволоки;
соотношение напряжений;
состояние контактного наконечника;
консистенция подачи проволоки;
положение факела.
Причина 6: Слишком велико натяжение золотника?
Катушке сварочной проволоки требуется достаточное тормозное усилие, чтобы предотвратить неконтролируемое вращение после остановки механизма подачи.
Но слишком большое тормозное усилие заставляет приводные ролики работать тяжелее.
Чрезмерное натяжение катушки может привести к проскальзыванию проволоки, нестабильной подаче и видимому заклиниванию горелки.
Что произойдет, если натяжение катушки слишком сильное?
Фидер должен преодолеть:
тормозное сопротивление катушки + трение гильзы + трение контактного наконечника
Если общее сопротивление становится слишком высоким, провод может:
проскальзывание приводных роликов;
периодически останавливаться;
деформировать;
птичье гнездо.
Что произойдет, если натяжение шпули слишком слабое?
Катушка может продолжать вращаться после остановки питателя.
Это может привести к ослаблению катушек или запутыванию проволоки возле катушки.
Правильная настройка обеспечивает достаточную тормозную силу, чтобы предотвратить перекат катушки без ненужного сопротивления подаче проволоки.
Причина 7: Сварочная проволока грязная, ржавая или повреждена?
Состояние провода напрямую влияет MIG подача горелки, поскольку все, что находится на поверхности проволоки, в конечном итоге проходит через вкладыш и контактный наконечник.
Плохое состояние провода может быстро загрязнить исправную горелку.
Проверьте:
ржавчина;
пыль;
масло;
коррозия;
поврежденные катушки;
измельченная проволока;
перекрещенные слои катушек.
Ржавчина особенно проблематична.
Частицы ржавчины могут накапливаться внутри гильзы и резко увеличивать трение.
Замена вкладыша без замены сильно загрязненного провода может привести к быстрому повторению той же проблемы.
Причина 8: Не выровнены ли направляющие проволоки и приводные ролики?
Путь проволоки от катушки до вкладыша горелки должен быть максимально прямым и плавным.
Несоосность может привести к трению провода о:
входные направляющие;
края приводного ролика;
выходные направляющие;
вход на лайнер.
Это создает сопротивление еще до того, как проволока войдет в горелку.
Для очень требовательных применений система подачи, предназначенная для уменьшения расстояния, на которое необходимо проталкивать мягкую проволоку, может обеспечить большую стабильность.
Почему проволока подается нормально при снятом контактном наконечнике?
Это один из самых полезных диагностических тестов.
Если проволока подается плавно при снятом контактном наконечнике:
катушка + приводные ролики + вкладыш, вероятно, способны подавать проволоку.
Ограничение, скорее всего, находится на передней части резака или рядом с ней.
Осмотрите:
контактный наконечник;
размер наконечника;
обратное выгорание;
держатель наконечника;
выравнивание передней части.
Если при снятом контактном наконечнике проволока по-прежнему подается плохо, проверьте направляющую, трос, приводные ролики и катушку.
Почему проволока MIG продолжает гнездиться на кормушке?
Повторяющееся «птичье гнездо» обычно означает, что устройство подачи протягивает проволоку быстрее, чем ее может принять система горелки, расположенная ниже по потоку.
Общие причины включают в себя:
заблокированный вкладыш;
неправильный вкладыш;
застревание контактного наконечника;
кабель резко погнулся;
чрезмерное давление на ведущий валок;
мягкий изгиб проволоки.
При возникновении птичьего гнезда не следует просто отрезать запутавшийся провод и запускать заново.
Ограничение нисходящего потока должно быть идентифицировано в первую очередь.
В противном случае следующее птичье гнездо, скорее всего, повторится.
Что следует проверить в первую очередь, если проволока MIG перестает подаваться?
Используйте эту быструю диагностическую последовательность.
Шаг
Проверять
Что это говорит вам
1
Удалить контактный наконечник
Отделяет проблемы с наконечником от проблем с трактом подачи
2
Выпрямить кабель горелки
Определяет сопротивление изгибу
3
Подача проволоки вручную
Испытание сопротивления гильзы
4
Проверьте давление приводного ролика
Обнаруживает скольжение или раздавливание
5
Осмотр канавки ведущего ролика
Подтверждает правильную совместимость проводов
6
Проверьте натяжение шпули
Обнаруживает чрезмерное тормозное сопротивление
7
Проверьте состояние проводов
Определяет ржавчину или загрязнение
8
Проверьте вкладыш
Обнаруживает закупорку или неправильный размер
9
Проверьте выравнивание направляющих
Обнаруживает механическое сопротивление
Эта последовательность более эффективна, чем случайная замена деталей.
Как проверить лайнер горелки MIG ?
Практическое испытание состоит в том, чтобы снять контактный наконечник и пропустить проволоку через горелку, расположив кабель как можно более прямо.
Проволока должна двигаться плавно.
Если сохраняется значительное сопротивление:
Удалите провод.
Осмотрите вкладыш.
Проверьте на загрязнение.
Проверьте размер вкладыша.
Подтвердите длину и установку вкладыша.
Замените вкладыш, если сопротивление остается чрезмерным.
Вкладыш является изнашиваемым компонентом.
Его следует рассматривать как часть регулярного технического обслуживания устройства подачи проволоки, а не как компонент на весь срок службы.
Может ли неправильно установленный вкладыш стать причиной заклинивания провода?
Да.
Даже новая сосковая резина может вызвать проблемы с кормлением, если она установлена неправильно.
К потенциальным проблемам при установке относятся:
лайнер обрезан слишком коротко;
вкладыш обрезан слишком долго;
плохие сиденья в передней части;
плохая посадка при заднем соединении;
острый заусенец на срезанном конце;
неверная спецификация вкладыша.
Плохо обрезанный вкладыш может создать зазор между компонентами, в который может зацепиться сварочная проволока.
Используйте чистый разрез и следуйте правильной процедуре установки футеровки горелки.
Почему подача проволоки MIG ухудшается, когда горелка нагревается?
Если подача проволоки становится все хуже в течение длительных периодов сварки, осмотрите переднюю часть.
Тепло может ускорить:
износ контактного наконечника;
скопление брызг;
обратное выгорание;
расширение компонентов;
повреждение расходных материалов.
Таким образом, проблема может выглядеть следующим образом:
холодная горелка = нормальное питание
с последующим:
горячая горелка = залипание проволоки
В этой ситуации система подачи проволоки может быть не единственной проблемой.
Также следует проверить силу тока горелки, рабочий цикл, охлаждение и состояние расходных материалов.
Как длина кабеля влияет на подачу проволоки MIG ?
Более длинные кабели горелки создают более длинный механический путь для проволоки.
Большая длина означает больше возможностей для:
трение;
изгибы;
загрязнение вкладыша;
перетяжка провода.
Это не означает, что длинные кабели всегда являются проблемой.
Это означает, что вся система подачи должна быть подобрана по необходимой длине.
При производственной сварке избегайте использования излишне длинных горелок, поскольку более короткие кабели могут легко добраться до зоны сварки.
Как устранить неполадки с горелкой MIG , которая постоянно застревает в проводе?
Используйте следующий пошаговый процесс.
Шаг 1. Снимите контактный наконечник
Подача проволоки.
Если проблема исчезнет, проверьте или замените контактный наконечник.
Шаг 2. Выпрямите кабель горелки
Удалите тугие изгибы и петли.
Пробное кормление еще раз.
Шаг 3. Осмотрите приводные ролики
Проверять:
правильный паз;
правильный диаметр;
чистая поверхность;
правильное выравнивание.
Шаг 4. Отрегулируйте давление приводного ролика
Используйте давление, достаточное для надежной подачи.
Не используйте давление для компенсации засорения вкладыша.
Шаг 5. Проверьте натяжение тормоза катушки.
Убедитесь, что катушка вращается свободно, без неконтролируемого перебега.
Шаг 6. Осмотрите сварочную проволоку
Замените ржавый, загрязненный или поврежденный провод.
Шаг 7. Осмотрите или замените вкладыш
Используйте вкладыш, соответствующий диаметру и материалу проволоки.
Шаг 8. Проверьте выравнивание направляющей
Убедитесь, что проволока плавно входит в направляющую.
Профилактика проще и дешевле, чем повторное устранение неполадок.
Используйте правильные расходные материалы
Соответствовать:
проволока;
приводной валок;
вкладыш;
контактный наконечник.
Все четыре должны работать как одна система.
Держите кабель максимально прямым
Избегайте ненужных петель и резких изгибов.
Держите сварочную проволоку чистой и сухой
Храните провод вдали от:
влага;
шлифовальная пыль;
масло;
агрессивные среды.
Заменяйте вкладыши до того, как они сильно загрязнятся
Не ждите, пока проволока полностью прекратит подачу.
Регулярно проверяйте контактные наконечники
Заменить подсказки, показывающие:
обратное выгорание;
увеличенные отверстия;
повреждать;
чрезмерное загрязнение.
Не перетягивайте приводные ролики
Большее давление не означает автоматически лучшее кормление.
Как выбрать горелку MIG для надежной подачи проволоки?
А Горелку MIG следует выбирать в зависимости от диаметра проволоки, материала проволоки, длины кабеля, сварочного тока, рабочего цикла, типа футеровки и совместимости расходных материалов.
Фактор выбора горелки
Почему это важно
Диаметр проволоки
Определяет размер наконечника и вкладыша
Материал проволоки
Определяет сложность кормления
Длина кабеля
Влияет на трение
Тип вкладыша
Органы управления проводным наведением
Контактный совет
Контролирует конечный путь провода
Сварочный ток
Влияет на температуру на входе
Рабочий цикл
Влияет на термическую стабильность
Гибкость кабеля
Влияет на маршрутизацию
Доступность расходных материалов
Упрощает обслуживание
Дистрибьюторам и промышленным покупателям надежность подачи проволоки следует оценивать перед выбором горелки только по силе тока или цене.
Горелка может иметь достаточную электрическую мощность, но при этом плохо подходить для сложных задач подачи проволоки.
Часто задаваемые вопросы о защемлении проводов MIG
Почему мой провод MIG продолжает заедать?
Проволока MIG обычно застревает из-за чрезмерного сопротивления где-то между катушкой и контактным наконечником. К частым причинам относятся грязный вкладыш, неправильное давление приводного ролика, погнутый кабель горелки, неправильный контактный наконечник, чрезмерное натяжение катушки, загрязненная проволока или плохое выравнивание механизма подачи.
Почему мой провод MIG продолжает гнездиться?
Птичье гнездо происходит, когда устройство подачи продолжает проталкивать проволоку, но ограничение не позволяет проволоке проходить через горелку. Проверьте контактный наконечник, вкладыш, изгибы кабеля, давление приводного ролика и состояние провода.
Почему моя проволока MIG не проходит через пистолет?
Снимите контактный наконечник и проверьте подачу проволоки. Если кормление улучшится, вероятно, ограничение вызвано контактным наконечником. Если проволока по-прежнему подается плохо, проверьте направляющую, кабель горелки, приводные ролики, натяжение катушки и состояние проволоки.
Может ли неисправная втулка стать причиной заклинивания провода MIG ?
Да. Грязный, поврежденный, недостаточный, слишком большой или неправильно установленный канал подачи проволоки может увеличить сопротивление подачи проволоки и стать причиной соскальзывания, слипания проволоки или полного отказа подачи проволоки.
Может ли слишком сильное давление приводного ролика вызвать застревание проволоки?
Да. Чрезмерное давление приводного ролика может деформировать сварочную проволоку, образовать металлические частицы, увеличить загрязнение футеровки и способствовать образованию птичьих гнезд. Используйте давление, достаточное для равномерной подачи проволоки.
Почему алюминиевая проволока MIG чаще застревает?
Алюминиевая сварочная проволока мягче стальной и с большей вероятностью деформируется или коробится под действием сжимающей силы. Для этого требуется проводной путь с низким сопротивлением, подходящие приводные ролики, соответствующий вкладыш, правильный размер наконечника и минимальные изгибы кабеля.
Может ли контактный наконечник вызвать проблемы с подачей проволоки?
Да. Неправильный, поврежденный, перегретый или загрязненный контактный наконечник может ограничить движение провода. Burnback также может приварить проволоку к кончику и полностью прекратить подачу.
Стоит ли заменять горелку MIG если провод продолжает заедать?
Не сразу. Сначала проверьте контактный наконечник, вкладыш, приводные ролики, натяжение катушки, прокладку кабеля, состояние проволоки и выравнивание. Заменяйте резак или кабель в сборе только в том случае, если после обычного устранения неполадок остаются повреждения, чрезмерное внутреннее сопротивление или несоответствие условиям применения.
Вывод: как предотвратить заклинивание провода MIG горелки?
Если ваш MIG горелка продолжает заклинивать провод , начните с обнаружения места возникновения сопротивления.
Наиболее распространенными проблемами являются:
Давление ведущего ролика + выбор ведущего ролика + сопротивление футеровки + изгибы кабеля + проблемы с контактным наконечником + натяжение катушки + загрязненная проволока + плохое выравнивание.
Важнейшее диагностическое правило:
Не увеличивайте давление приводного ролика, пока не выясните, почему проволока сопротивляется движению.
Правильно настроенная система подачи проволоки MIG должна обеспечивать плавное перемещение электродной проволоки от катушки к дуге без применения чрезмерных усилий.
Для надежной производственной сварки подберите приводные ролики, футеровку, контактный наконечник , длина кабеля, диаметр провода и материал провода как одна целостная система.
Этот веб-сайт использует файлы cookie и аналогичные технологии («файлы cookie»). С вашего согласия мы будем использовать аналитические файлы cookie для отслеживания того, какой контент вас интересует, а также маркетинговые файлы cookie для отображения рекламы на основе интересов. Для этих мер мы привлекаем сторонних поставщиков, которые также могут использовать данные в своих целях.
Вы даете свое согласие, нажимая «Принять все» или применяя индивидуальные настройки. Ваши данные могут затем также обрабатываться в третьих странах за пределами ЕС, таких как США, где нет соответствующего уровня защиты данных и где, в частности, доступ местных органов власти не может быть эффективно предотвращен. Вы можете отозвать свое согласие с немедленным вступлением в силу в любое время. Если вы нажмете «Отклонить все», будут использоваться только строго необходимые файлы cookie.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių