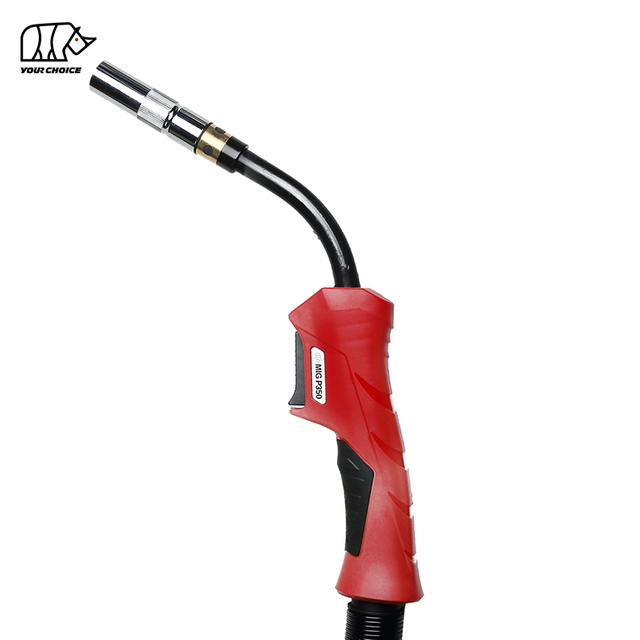
Uma tocha MIG continua prendendo o fio quando a resistência em algum lugar entre o carretel de fio e a ponta de contato se torna maior do que o alimentador de fio pode superar de forma consistente. As causas mais comuns são pressão incorreta do rolo de acionamento, revestimento sujo ou subdimensionado, cabo da tocha muito torto, ponta de contato errada, tensão excessiva do carretel, fio de solda danificado ou mau alinhamento entre o alimentador e a tocha.
Um fio preso nem sempre é uma falha da tocha.
O problema pode ocorrer em três pontos diferentes:
alimentador de fio → revestimento da tocha → ponta de contato
Encontrar a localização exata da restrição é a maneira mais rápida de resolver o problema sem substituir peças desnecessárias.
Para soldagem de produção, o travamento repetido do fio nunca deve ser tratado como normal. Aumenta o tempo de inatividade, o consumo de pontas de contato, a intervenção do operador, a instabilidade do arco e o custo por peça soldada.
Por que meu fio MIG continua travando?
O fio MIG geralmente emperra porque o sistema de alimentação do fio tem muita resistência ou força motriz instável.
Causa Comum
O que acontece
Correção típica
Pressão do rolo de acionamento muito alta
Fio deforma ou se aninha
Reduza a pressão
Pressão do rolo de acionamento muito baixa
Deslizamentos de fio
Aumente a pressão gradualmente
Ranhura do rolete de transmissão errada
O fio está esmagado ou mal agarrado
Combine o rolo com o fio
Forro sujo ou incorreto
O atrito aumenta dentro do cabo da tocha
Limpe ou substitua o revestimento
Cabo da tocha dobrado bruscamente
O fio arrasta dentro do revestimento
Endireite o cabo
Tamanho incorreto da ponta de contato
Fio fica preso ou vagueia
Use a dica correta
Tensão do carretel muito alta
Alimentador tem dificuldade para puxar o fio
Reduza a tensão do freio
Fio enferrujado ou contaminado
Detritos entram no revestimento
Substitua o fio
Mau alinhamento da guia
O fio prende antes do revestimento
Realinhar o caminho do feed
Conclusão importante: não aumente imediatamente a pressão do rolo de acionamento quando o fio MIG parar de alimentar. A pressão excessiva pode criar ninhos de pássaros e piorar o problema.
O que ' MIG bloqueio de fio' realmente significa?
MIG o bloqueio do fio é uma falha na alimentação do fio, na qual o fio do eletrodo não consegue viajar suavemente do carretel, passando pelo alimentador, revestimento, ponta de contato e entrando no arco.
O termo pode descrever vários problemas diferentes.
O que é um congestionamento de ponta de contato?
Um emperramento do bico de contato ocorre quando o fio atinge a frente da tocha, mas não consegue passar suavemente pelo bico de contato.
As causas comuns incluem:
tamanho de ponta incorreto;
furo da ponta danificado;
queimadura;
contaminação por respingos;
ponta de contato superaquecida.
O que é ninho de pássaros?
Birdnesting é uma falha na alimentação do arame em que o arame de soldagem entorta e forma um laço emaranhado perto dos rolos de acionamento porque o alimentador continua empurrando enquanto o arame não consegue se mover através da tocha.
Nidificação de pássaros geralmente significa:
A restrição está a jusante dos rolos de acionamento.
As possíveis causas incluem:
forro bloqueado;
tamanho de revestimento errado;
cabo fortemente dobrado;
bloqueio da ponta de contato;
pressão excessiva do rolo de transmissão.
O que é deslizamento de fio?
O deslizamento do fio ocorre quando os rolos de acionamento giram, mas não conseguem mover o fio de forma consistente.
As causas típicas incluem:
pressão insuficiente do rolo de transmissão;
ranhura de rolagem incorreta;
fio oleoso;
rolos de transmissão desgastados;
resistência excessiva do carretel.
Esses três problemas – aderência da ponta, ninho de pássaros e deslizamento do fio – podem parecer semelhantes durante a soldagem, mas exigem soluções diferentes.
Onde o fio MIG está realmente travando?
Antes de trocar qualquer peça, determine onde ocorre a resistência.
Se o fio ficar preso no alimentador
Verificar:
freio de carretel;
rolos de acionamento;
guia de entrada;
guia de saída;
pressão do rolo de acionamento;
alinhamento do carretel.
Se o fio ficar preso dentro do cabo da tocha
Verificar:
condição do revestimento;
curvas de cabos;
tamanho do forro;
instalação de forro;
sujeira ou partículas de metal.
Se o fio ficar preso na ponta de contato
Verificar:
furo de ponta de contato;
tamanho da ponta;
queimadura;
respingos;
superaquecimento frontal.
Esse diagnóstico simples baseado em localização pode economizar um tempo significativo na solução de problemas.
Causa 1: A pressão do rolo de acionamento está muito alta ou muito baixa?
A pressão incorreta do rolo de acionamento é uma das causas mais comuns de problemas de alimentação de arame MIG .
Os rolos de acionamento devem segurar o fio com firmeza suficiente para movê-lo através da tocha, evitando deformação excessiva.
O que acontece se a pressão do rolo de acionamento for muito baixa?
Os rolos podem escorregar no fio.
Os sintomas incluem:
velocidade irregular do fio;
surgimento de arco;
alimentação inconsistente;
o fio para sob carga;
marcas polidas visíveis no fio.
A reação natural geralmente é aumentar drasticamente a pressão.
Isso pode criar um segundo problema.
O que acontece se a pressão do rolo de acionamento for muito alta?
A pressão excessiva pode:
deformar o fio;
crie flocos de metal;
danificar a superfície do fio;
aumentar a contaminação do revestimento;
contribuir para a nidificação de pássaros.
Para fios mais macios, a pressão excessiva é particularmente problemática.
A configuração correta é:
Pressão suficiente para alimentar de forma consistente, mas não mais do que o necessário.
Causa 2: você está usando o rolo de unidade errado?
A ranhura do rolo de transmissão deve corresponder ao diâmetro e ao material do fio.
Diferentes tipos de arame requerem diferentes características de alimentação.
Tipo de fio
Característica de alimentação
Risco Principal
Fio de aço sólido
Relativamente rígido
Deslizamento se a pressão for muito baixa
Fio inoxidável
Rígido, mas sensível à superfície
Desgaste e inconsistência de alimentação
Fio fluxado
Estrutura tubular
Esmagamento se a pressão for excessiva
Fio de alumínio
Muito macio
Deformação e nidificação de pássaros
Um rolo de acionamento muito grande para o fio pode não prender corretamente.
Uma ranhura muito pequena pode deformar o fio.
Para arame macio, a pressão de acionamento agressiva ou a geometria inadequada do rolo podem criar séria instabilidade na alimentação.
Causa 3: O revestimento da tocha MIG está sujo, danificado ou tem o tamanho errado?
Um revestimento bloqueado ou de tamanho incorreto é um dos motivos mais frequentes A tocha MIG continua prendendo o fio.
O revestimento guia o fio de soldagem através do cabo da tocha.
Deve fornecer espaço suficiente para uma alimentação suave, sem permitir movimento excessivo do arame.
O que acontece quando o revestimento é muito pequeno?
Um revestimento subdimensionado cria atrito excessivo.
Isso fica pior quando:
o comprimento do cabo aumenta;
a tocha se curva;
a superfície do fio está contaminada;
o fio de soldagem tem um diâmetro real maior.
O alimentador então precisa de mais força para empurrar o arame.
Eventualmente:
fricção > força de alimentação = atolamento de arame
O que acontece quando o revestimento é muito grande?
Um revestimento excessivamente grande pode permitir que o fio se mova irregularmente.
Isso pode criar:
alimentação instável;
vibração;
posição inconsistente do fio;
desgaste acelerado.
O revestimento correto deve ser selecionado de acordo com o diâmetro do fio e a faixa de material.
Como a contaminação do revestimento causa obstrução?
Cada metro de fio de solda que entra na tocha pode transportar pequenas quantidades de:
pó;
óleo;
ferrugem;
partículas metálicas;
resíduo de desenho.
Esses contaminantes se acumulam dentro do revestimento.
Com o tempo, o atrito aumenta.
É por isso que uma tocha que foi alimentada perfeitamente quando nova pode gradualmente começar a apresentar problemas de alimentação de arame.
Causa 4: O cabo da tocha MIG está dobrado ou enrolado com muita força?
Uma curva acentuada O cabo da tocha MIG aumenta o atrito entre o fio de soldagem e o revestimento e pode causar obstrução intermitente ou contínua do fio.
O fio deve percorrer vários metros através do cabo antes de chegar à ponta de contato.
Cada curva aumenta a resistência.
Por que as curvas apertadas causam problemas na alimentação do arame?
Quando o cabo dobra:
o fio pressiona contra a parede do revestimento;
a área de contato aumenta;
o atrito aumenta;
a carga do alimentador aumenta.
O problema se torna mais grave com:
cabos de tocha longos;
fio macio;
revestimentos contaminados;
pequena folga do revestimento.
Como deve ser posicionado um cabo da tocha MIG ?
Ao diagnosticar um congestionamento de fio:
Coloque o cabo da tocha o mais reto possível.
Remova laços apertados.
Evite torcer o cabo.
Alimente o fio novamente.
Se a alimentação melhorar significativamente, o roteamento dos cabos estará contribuindo para o problema.
Para uma produção de precisão, escolha um comprimento de cabo que seja longo o suficiente para a aplicação, mas não maior que o necessário.
Causa 5: A ponta de contato está fazendo com que o fio grude?
Um bico de contato subdimensionado, desgastado, superaquecido, contaminado ou danificado pode parar o arame no ponto final do caminho de alimentação.
Este é um dos problemas mais fáceis de diagnosticar.
Remova a ponta de contato e alimente o fio.
Se o fio avançar suavemente com a ponta removida, mas ficar preso após a instalação da ponta, o problema provavelmente está na ponta de contato.
O que acontece se a ponta de contato for muito pequena?
O fio pode ficar preso dentro do furo.
Os possíveis sintomas incluem:
batentes de fio na frente da tocha;
alimentadores e ninhos de pássaros;
o fio se move quando frio, mas gruda quando quente;
burnback ocorre com frequência.
A ponta deve corresponder ao diâmetro do fio de soldagem.
O calor pode causar um congestionamento na ponta de contato?
Sim.
A ponta de contato opera muito próximo ao arco de soldagem.
A carga térmica excessiva pode afetar a ponta e os consumíveis adjacentes.
Se uma ponta for danificada ou o fio queimar no furo, o fio pode soldar-se temporariamente à ponta.
Isso é comumente chamado de burnback.
O que é Burnback e por que causa congestionamentos de fios?
Burnback ocorre quando o fio de soldagem derrete de volta para dentro ou sobre o bico de contato em vez de manter a distância correta entre a extremidade do fio e o bico de contato.
Após a queima:
o fio pode fundir-se na ponta;
o furo da ponta pode ser danificado;
a próxima tentativa de alimentação do arame poderá falhar;
o alimentador pode criar um ninho de pássaro.
O burnback repetido não deve ser tratado simplesmente pela substituição das pontas de contato.
Verificar:
velocidade de alimentação do arame;
relação de tensão;
condição da ponta de contato;
consistência da alimentação do arame;
posição da tocha.
Causa 6: A tensão do carretel está muito alta?
O carretel do fio de soldagem precisa de força de frenagem suficiente para evitar rotação descontrolada após a parada do alimentador.
Mas muita força de frenagem faz com que os rolos de tração trabalhem mais.
A tensão excessiva do carretel pode causar deslizamento do fio, alimentação instável e aparente travamento da tocha.
O que acontece se a tensão do carretel estiver muito forte?
O alimentador deve superar:
resistência do freio do carretel + fricção da camisa + fricção da ponta de contato
Se a resistência total ficar muito alta, o fio pode:
escorregar nos rolos de acionamento;
pare intermitentemente;
deformar;
ninho de passarinho.
O que acontece se a tensão do carretel estiver muito frouxa?
O carretel pode continuar girando após o alimentador parar.
Isso pode causar bobinas soltas ou emaranhados de fios perto do carretel.
A configuração correta é força de frenagem suficiente para interromper o avanço do carretel sem resistir desnecessariamente à alimentação do fio.
Causa 7: O fio de soldagem está sujo, enferrujado ou danificado?
A condição do fio afeta diretamente MIG alimentação da tocha porque tudo na superfície do fio eventualmente passa pelo revestimento e pela ponta de contato.
O mau estado do fio pode contaminar rapidamente uma tocha saudável.
Verifique:
ferrugem;
pó;
óleo;
corrosão;
bobinas danificadas;
fio triturado;
camadas de carretel cruzadas.
A ferrugem é especialmente problemática.
Partículas de ferrugem podem se acumular dentro do revestimento e aumentar drasticamente o atrito.
Substituir o revestimento sem substituir o fio muito contaminado pode fazer com que o mesmo problema retorne rapidamente.
Causa 8: As guias de fio e os rolos de transmissão estão desalinhados?
O caminho do fio deve ser o mais reto e suave possível, desde o carretel até o revestimento da tocha.
O desalinhamento pode fazer com que o fio esfregue contra:
guias de entrada;
bordas do rolo de acionamento;
guias de saída;
entrada do forro.
Isso cria arrasto antes mesmo do fio entrar na tocha.
O que você deve verificar?
Verifique se:
carretel → guia de entrada → rolos de acionamento → guia de saída → revestimento
estão alinhados.
O fio de soldagem deve entrar no revestimento sem ser forçado lateralmente.
Por que o fio MIG emperra com mais frequência no alumínio?
O fio de soldagem de alumínio emperra com mais facilidade porque é mais macio e menos resistente à compressão e empenamento do que o fio de aço.
Isto torna a alimentação de alumínio particularmente sensível a:
pressão do rolo de acionamento;
fricção do revestimento;
curvas de cabos;
comprimento do cabo;
distância de alimentação.
Uma pequena quantidade de resistência que não pare o fio de aço pode fazer com que o fio de alumínio macio entorte perto do alimentador.
Como você pode melhorar a alimentação do fio de alumínio MIG ?
Para aplicações de fio macio:
use um revestimento apropriado de baixo atrito;
evite curvas apertadas nos cabos;
mantenha o comprimento do cabo prático;
use rolos de acionamento adequados para arame macio;
evite pressão excessiva de acionamento;
mantenha o fio limpo;
use uma ponta de contato de tamanho correto.
Para aplicações muito exigentes, um sistema de alimentação projetado para reduzir a distância sobre a qual o arame macio deve ser empurrado pode proporcionar maior consistência.
Por que o arame avança bem com a ponta de contato removida?
Este é um dos testes de diagnóstico mais úteis.
Se o arame avançar suavemente com a ponta de contato removida:
carretel + rolos de acionamento + revestimento provavelmente são capazes de alimentar o fio.
A restrição provavelmente está na extremidade frontal da tocha ou próximo a ela.
Inspecionar:
ponta de contato;
tamanho da ponta;
queimadura;
porta-pontas;
alinhamento frontal.
Se o fio ainda não for bem alimentado mesmo com a ponta de contato removida, investigue a camisa, o cabo, os rolos de acionamento e o carretel.
Por que o arame MIG mantém os ninhos de pássaros no comedouro?
A repetição de ninhos de pássaros geralmente significa que o alimentador está empurrando o arame mais rápido do que o sistema da tocha a jusante pode aceitá-lo.
As causas comuns incluem:
forro bloqueado;
forro incorreto;
atolamento de ponta de contato;
cabo dobrado bruscamente;
pressão excessiva do rolo de transmissão;
flambagem de arame macio.
Quando ocorrer um ninho de passarinho, não corte simplesmente o fio emaranhado e reinicie.
A restrição a jusante deve ser identificada primeiro.
Caso contrário, é provável que o próximo ninho de pássaros aconteça novamente.
O que você deve verificar primeiro quando o fio MIG para de alimentar?
Use esta rápida sequência de diagnóstico.
Etapa
Verificar
O que isso diz a você
1
Remover ponta de contato
Separa problemas de ponta de problemas de caminho de alimentação
2
Endireite o cabo da tocha
Identifica a resistência relacionada à flexão
3
Alimente o arame manualmente
Testa a resistência do revestimento
4
Verifique a pressão do rolo de transmissão
Detecta escorregamento ou esmagamento
5
Inspecione a ranhura do rolete de transmissão
Confirma a compatibilidade correta do fio
6
Verifique a tensão do carretel
Detecta resistência excessiva do freio
7
Inspecione a condição do fio
Identifica ferrugem ou contaminação
8
Verifique o forro
Detecta bloqueio ou tamanho errado
9
Verifique o alinhamento da guia
Detecta arrasto mecânico
Esta sequência é mais eficiente do que substituir peças aleatoriamente.
Como você testa um revestimento de tocha MIG ?
Um teste prático é remover o bico de contato e passar o fio pela tocha com o cabo disposto o mais reto possível.
O fio deve mover-se suavemente.
Se persistir uma resistência significativa:
Remova o fio.
Inspecione o revestimento.
Verifique se há contaminação.
Verifique o tamanho do revestimento.
Confirme o comprimento e a instalação do revestimento.
Substitua o revestimento se a resistência permanecer excessiva.
O revestimento é um componente de desgaste.
Deve ser tratado como parte da manutenção de rotina da alimentação do arame, e não como um componente vitalício.
Um revestimento instalado incorretamente pode causar obstrução do fio?
Sim.
Mesmo um novo liner pode causar problemas de alimentação se for instalado incorretamente.
Possíveis problemas de instalação incluem:
forro cortado muito curto;
forro cortado muito longo;
assentos ruins na frente;
assento ruim na conexão traseira;
rebarba afiada na extremidade cortada;
especificação incorreta do revestimento.
Um revestimento mal aparado pode criar uma lacuna entre os componentes onde o fio de soldagem pode ficar preso.
Use um corte limpo e siga o procedimento correto de instalação do revestimento da tocha.
Por que a alimentação do arame MIG piora quando a tocha esquenta?
Se a alimentação do arame piorar progressivamente durante longos períodos de soldagem, inspecione a extremidade frontal.
O calor pode acelerar:
desgaste da ponta de contato;
acúmulo de respingos;
queimadura;
expansão de componentes;
danos consumíveis.
O problema pode, portanto, aparecer como:
maçarico frio = alimentação normal
seguido pela:
tocha quente = fio preso
Nessa situação, o sistema de alimentação de arame pode não ser o único problema.
A amperagem da tocha, o ciclo de trabalho, o resfriamento e as condições dos consumíveis também devem ser verificados.
Como o comprimento do cabo afeta a alimentação do fio MIG ?
Cabos mais longos da tocha criam um caminho mecânico mais longo para o fio.
Mais comprimento significa mais oportunidades para:
atrito;
curvas;
contaminação do revestimento;
arrasto do fio.
Isso não significa que cabos longos sejam sempre problemáticos.
Isso significa que o sistema de alimentação completo deve ser selecionado para o comprimento necessário.
Para soldagem de produção, evite escolher conjuntos de tocha desnecessariamente longos, pois cabos mais curtos podem alcançar confortavelmente a área de soldagem.
Como você soluciona problemas de uma tocha MIG que continua emperrando o fio?
Use o seguinte processo passo a passo.
Etapa 1: remover a dica de contato
Arame de alimentação.
Se o problema desaparecer, inspecione ou substitua a ponta de contato.
Passo 2: Endireite o cabo da tocha
Remova curvas e laços apertados.
Teste a alimentação novamente.
Etapa 3: inspecionar os rolos de acionamento
Verificar:
sulco correto;
diâmetro correto;
superfície limpa;
alinhamento adequado.
Etapa 4: Ajustar a pressão do rolo de acionamento
Use apenas pressão suficiente para uma alimentação confiável.
Não use pressão para compensar um revestimento bloqueado.
Etapa 5: Verifique a tensão do freio do carretel
Certifique-se de que o carretel gire livremente sem excesso descontrolado.
Etapa 6: inspecionar o fio de soldagem
Substitua o fio enferrujado, contaminado ou danificado.
Etapa 7: inspecionar ou substituir o revestimento
Use o revestimento correto para o diâmetro e material do fio.
Passo 8: Verifique o alinhamento da guia
Certifique-se de que o fio se mova suavemente para dentro do revestimento.
Etapa 9: inspecionar os consumíveis frontais da tocha
Verificar:
porta-pontas;
difusor;
ponta de contato;
bocal;
condição de respingos.
MIG Tabela de solução de problemas de alimentação de arame
Sintoma
Causa mais provável
Primeira Ação
O fio desliza nos rolos de acionamento
Baixa pressão / alta resistência
Verifique a pressão e o revestimento
Ninhos de arame
Bloqueio a jusante
Verifique a ponta e o revestimento
O fio emperra somente quando o cabo dobra
Fricção cabo/revestimento
Endireite o cabo
Fio preso na ponta de contato
Ponta errada/danificada
Substitua a ponta correta
O arame não avança bem após soldagem longa
Problema de aquecimento/front-end
Inspecione a ponta e o ciclo de trabalho
O fio não se alimenta bem do novo carretel
Tensão/alinhamento do carretel
Verifique o sistema de carretel
Partículas finas de metal perto do alimentador
Pressão excessiva/rolos errados
Ajustar o sistema de acionamento
Ferrugem dentro do forro
Fio contaminado
Substitua o fio e o revestimento
O fio de alumínio entorta repetidamente
Resistência excessiva à alimentação
Otimize o caminho da ligação suave
Arco surge com alimentação
Entrega intermitente de fios
Inspecione o caminho completo do feed
Como você pode evitar o bloqueio de fios MIG ?
A prevenção é mais fácil e barata do que a solução repetida de problemas.
Use os consumíveis corretos
Corresponder:
arame;
rolo de acionamento;
forro;
ponta de contato.
Todos os quatro devem funcionar como um sistema.
Mantenha o cabo o mais reto possível
Evite loops desnecessários e curvas acentuadas.
Mantenha o fio de soldagem limpo e seco
Armazene o fio longe de:
umidade;
pó de moagem;
óleo;
ambientes corrosivos.
Substitua os revestimentos antes que fiquem gravemente contaminados
Não espere até que o fio pare completamente de alimentar.
Inspecione as dicas de contato regularmente
Substitua as dicas mostrando:
queimadura;
furos ampliados;
dano;
contaminação excessiva.
Não aperte demais os rolos de transmissão
Mais pressão não significa automaticamente melhor alimentação.
Como você deve selecionar uma tocha MIG para uma alimentação de arame confiável?
UM A tocha MIG deve ser selecionada de acordo com o diâmetro do fio, material do fio, comprimento do cabo, corrente de soldagem, ciclo de trabalho, tipo de revestimento e compatibilidade de consumíveis.
Fator de seleção da tocha
Por que é importante
Diâmetro do fio
Determina o tamanho da ponta e do liner
Material de fio
Determina a dificuldade de alimentação
Comprimento do cabo
Afeta o atrito
Tipo de forro
Controla a orientação do fio
Dica de contato
Controla o caminho final do fio
Corrente de soldagem
Influencia a temperatura frontal
Ciclo de trabalho
Influencia a estabilidade térmica
Flexibilidade do cabo
Afeta o roteamento
Disponibilidade de consumíveis
Simplifica a manutenção
Para distribuidores e compradores industriais, a confiabilidade da alimentação do arame deve ser avaliada antes de selecionar uma tocha apenas por amperagem ou preço.
Uma tocha pode ter capacidade elétrica suficiente e ainda ser inadequada para uma aplicação difícil de alimentação de arame.
Perguntas frequentes sobre bloqueio de fio MIG
Por que meu fio MIG continua travando?
O fio MIG geralmente emperra devido à resistência excessiva em algum lugar entre o carretel e a ponta de contato. As causas comuns incluem revestimento sujo, pressão incorreta do rolete de transmissão, cabo da tocha torto, ponta de contato errada, tensão excessiva do carretel, fio contaminado ou mau alinhamento do alimentador.
Por que meu fio MIG mantém a nidificação de pássaros?
O ninho de pássaros ocorre quando o alimentador continua empurrando o arame, mas uma restrição impede que o arame se mova através da tocha. Verifique a ponta de contato, o revestimento, as curvaturas do cabo, a pressão do rolete de acionamento e a condição do fio.
Por que meu fio MIG não passa pela arma?
Remova a ponta de contato e teste a alimentação do arame. Se a alimentação melhorar, é provável que a ponta de contato esteja causando a restrição. Se o arame ainda não for alimentado corretamente, inspecione o conduíte, o cabo da tocha, os roletes de acionamento, a tensão do carretel e a condição do arame.
Um revestimento ruim pode causar bloqueio de fio MIG ?
Sim. Uma camisa suja, danificada, subdimensionada, superdimensionada ou instalada incorretamente pode aumentar a resistência à alimentação do arame e causar escorregões, ninhos de pássaros ou falha total na alimentação do arame.
Muita pressão no rolo de acionamento pode causar atolamentos no fio?
Sim. A pressão excessiva do rolo de acionamento pode deformar o fio de soldagem, gerar partículas metálicas, aumentar a contaminação do revestimento e contribuir para a nidificação de pássaros. Use apenas pressão suficiente para alimentar o fio de forma consistente.
Por que o fio de alumínio MIG emperra com mais frequência?
O fio de soldagem de alumínio é mais macio que o fio de aço e tem maior probabilidade de se deformar ou entortar sob força de compressão. Requer um caminho de fio de baixa resistência, rolos de acionamento adequados, um revestimento apropriado, tamanho correto da ponta e curvaturas mínimas do cabo.
Uma ponta de contato pode causar problemas na alimentação do arame?
Sim. Uma ponta de contato incorreta, danificada, superaquecida ou contaminada pode restringir o movimento do fio. Burnback também pode fundir o fio até a ponta e interromper completamente a alimentação.
Devo substituir a tocha MIG se o fio continuar preso?
Não imediatamente. Primeiro inspecione a ponta de contato, o revestimento, os rolos de acionamento, a tensão do carretel, a passagem do cabo, a condição do fio e o alinhamento. Substitua a tocha ou o conjunto do cabo somente se houver danos, resistência interna excessiva ou incompatibilidade de aplicação após a solução normal de problemas.
Conclusão: Como você evita que uma tocha MIG emperre o fio?
Se o seu MIG a tocha continua prendendo o fio , comece descobrindo onde ocorre a resistência.
Os problemas mais comuns são:
pressão do rolo de acionamento + seleção do rolo de acionamento + resistência do revestimento + dobras do cabo + problemas na ponta de contato + tensão do carretel + fio contaminado + mau alinhamento.
A regra de diagnóstico mais importante é:
Não aumente a pressão do rolo de transmissão até saber por que o fio está resistindo ao movimento.
Um sistema de alimentação de arame MIG adequadamente configurado deve permitir que o arame do eletrodo se desloque suavemente do carretel até o arco sem força excessiva.
Para uma soldagem de produção confiável, combine os rolos de acionamento, o revestimento, ponta de contato , comprimento do cabo, diâmetro do fio e material do fio como um sistema completo.
A configuração correta reduz ninhos de pássaros, atolamentos de fios, desgaste de consumíveis, tempo de inatividade e substituição desnecessária da tocha.
Este site utiliza cookies e tecnologias semelhantes (“cookies”). Sujeito ao seu consentimento, usaremos cookies analíticos para rastrear qual conteúdo lhe interessa e cookies de marketing para exibir publicidade baseada em interesses. Utilizamos fornecedores terceiros para estas medidas, que também podem utilizar os dados para os seus próprios fins.
Você dá seu consentimento clicando em 'Aceitar todos' ou aplicando suas configurações individuais. Os seus dados também podem ser processados em países terceiros fora da UE, como os EUA, que não têm um nível correspondente de proteção de dados e onde, em particular, o acesso por parte das autoridades locais pode não ser efetivamente impedido. Você pode revogar seu consentimento com efeito imediato a qualquer momento. Se clicar em 'Rejeitar tudo', apenas serão utilizados os cookies estritamente necessários.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių