वेल्डिङ रडहरूको चयन रासायनिक संरचना, मेकानिकल गुणहरू, प्लेट मोटाई र वेल्डेड सामग्रीको संयुक्त रूप, वेल्डिङ संरचनाको विशेषताहरू, तनाव अवस्था, संरचनात्मक प्रयोग अवस्थाहरू, वेल्डको प्रदर्शनका लागि आवश्यकताहरू, र वेल्डिङ संरचनाको सुरक्षा र विश्वसनीयतामा आधारित हुनुपर्छ। वेल्डिङ निर्माण अवस्थाहरू र प्राविधिक र आर्थिक लाभहरू, इत्यादिको विस्तृत निरीक्षण पछि, लक्षित चयन आवश्यक छ, र आवश्यक पर्दा वेल्डिङ प्रदर्शन परीक्षणहरू आवश्यक पर्दछ।
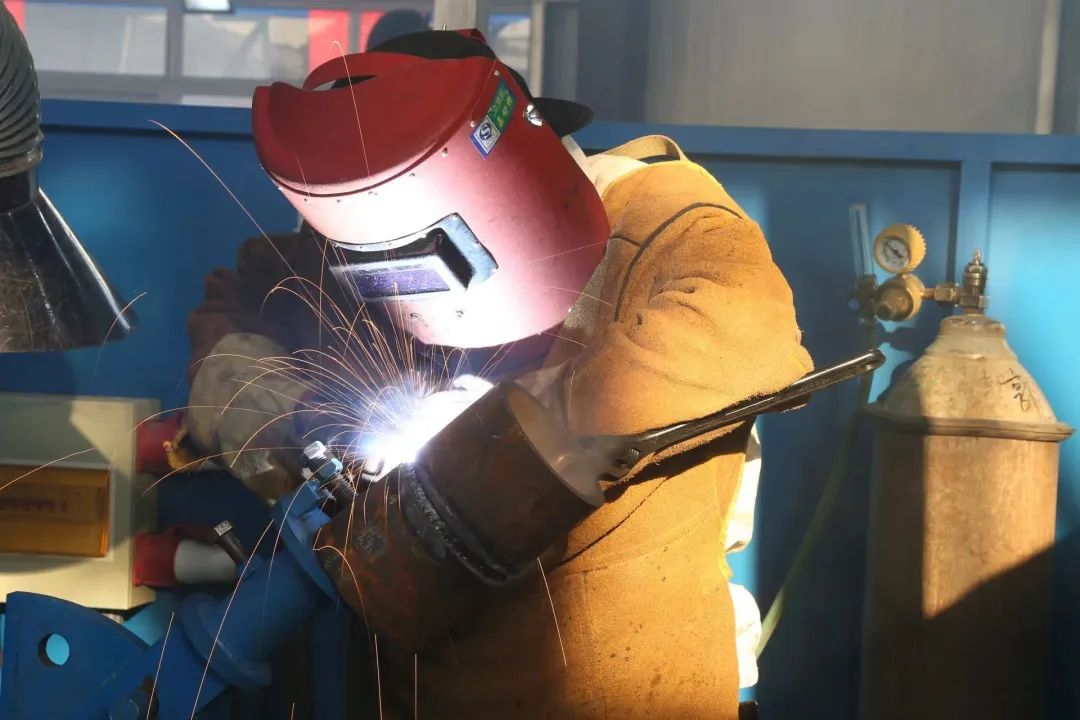
एउटै प्रकारको स्टीलको लागि वेल्डिङ रडहरूको चयनको लागि मुख्य बुँदाहरू
१. वेल्डेड धातुको मेकानिकल गुण र रासायनिक संरचनालाई विचार गर्नुहोस्
साधारण संरचनात्मक स्टिलको लागि, वेल्ड मेटल र बेस मेटलको बल सामान्यतया बराबर हुनु आवश्यक हुन्छ, र वेल्डिङ रड जसको जम्मा गरिएको धातुको तन्य शक्ति आधारभूत धातुको बराबर वा थोरै बढी छ चयन गर्नुपर्छ। मिश्र धातु संरचनात्मक इस्पातको लागि, कहिलेकाहीँ मिश्र धातु संरचना आधार धातुको समान वा नजिक हुन आवश्यक छ। वेल्डेड संरचनाको उच्च कठोरता, उच्च संयुक्त तनाव, र वेल्डमा सजिलो दरारहरूको प्रतिकूल परिस्थितिमा, यो आधार धातु भन्दा कम शक्ति भएको इलेक्ट्रोड छनौट गर्न विचार गर्नुपर्छ। जब आधारभूत धातुमा कार्बन, सल्फर, फस्फोरस र अन्य तत्वहरूको सामग्री धेरै उच्च हुन्छ, वेल्डमा दरारहरू उत्पन्न हुने सम्भावना हुन्छ, त्यसैले राम्रो क्र्याक प्रतिरोध भएको क्षारीय कम-हाइड्रोजन इलेक्ट्रोड चयन गर्नुपर्छ।
2. वेल्डेड कम्पोनेन्टहरूको कार्यसम्पादन र कार्य अवस्थालाई विचार गर्नुहोस्
गतिशील भार र प्रभाव भारहरूको अधीनमा रहेका वेल्ड भागहरूका लागि, बल आवश्यकताहरू पूरा गर्नुको साथै, यो मुख्यतया सुनिश्चित गर्न आवश्यक छ कि वेल्ड धातुमा उच्च प्रभाव कठोरता र प्लास्टिसिटी छ, र उच्च प्लास्टिसिटी र कठोरता सूचकहरूको साथ कम-हाइड्रोजन इलेक्ट्रोडहरू चयन गर्न सकिन्छ। संक्षारक मिडियाको सम्पर्कमा रहेका वेल्ड भागहरूका लागि, स्टेनलेस स्टील इलेक्ट्रोड वा अन्य जंग-प्रतिरोधी इलेक्ट्रोडहरू माध्यमको प्रकृति र जंग विशेषताहरू अनुसार चयन गरिनु पर्छ। उच्च तापक्रम, कम तापक्रम, वा अन्य विशेष अवस्थाहरूमा काम गर्ने वेल्ड भागहरूका लागि, सम्बन्धित ताप प्रतिरोधी स्टिल, कम-तापमान स्टिल, सरफेसिङ वेल्डिङ वा अन्य विशेष डायग्नोस्टिक इलेक्ट्रोडहरू चयन गर्नुपर्छ।
3. वेल्डिङ संरचना विशेषताहरू र तनाव अवस्थाहरू विचार गर्नुहोस्
जटिल संरचनात्मक आकारहरू र उच्च कठोरता भएका बाक्लो र ठूला वेल्डेड भागहरूका लागि, वेल्डिङ प्रक्रियाको क्रममा उत्पन्न हुने ठूलो आन्तरिक तनावका कारण, वेल्ड सीममा दरारहरू निम्त्याउन सजिलो हुन्छ, त्यसैले राम्रो क्र्याक प्रतिरोधका आधारभूत इलेक्ट्रोडहरू चयन गर्नुपर्छ। थोरै बल र वेल्डिङका भागहरू सफा गर्न कठिनाइ भएका वेल्ड पार्ट्सका लागि, खिया, स्केल र तेलप्रति संवेदनशील नहुने एसिड वेल्डिङ रडहरू छनोट गर्नुपर्छ। वेल्ड भागहरूका लागि जुन परिस्थितिको कारणले पल्टाउन सकिँदैन, सबै-स्थिति वेल्डिङको लागि उपयुक्त इलेक्ट्रोडहरू चयन गरिनुपर्छ।
4. निर्माण अवस्था र आर्थिक लाभहरू विचार गर्नुहोस्
उत्पादनको प्रदर्शन आवश्यकताहरू पूरा गर्ने अवस्थामा, राम्रो प्रक्रिया क्षमताको साथ एसिड इलेक्ट्रोड चयन गर्नुपर्छ। साँघुरो वा कम हावा चल्ने ठाउँहरूमा एसिड इलेक्ट्रोड वा कम धुलो इलेक्ट्रोडहरू प्रयोग गर्नुपर्छ। ठूलो वेल्डिङ कार्यभार भएका संरचनाहरूको लागि, उच्च दक्षता इलेक्ट्रोडहरू सम्भव भएसम्म प्रयोग गर्नुपर्छ जब परिस्थितिले अनुमति दिन्छ, जस्तै फलामको पाउडर इलेक्ट्रोड, उच्च-दक्षता गुरुत्वाकर्षण इलेक्ट्रोडहरू, आदि, वा विशेष इलेक्ट्रोडहरू जस्तै बटमिङ इलेक्ट्रोडहरू र ठाडो डाउनवर्ड इलेक्ट्रोडहरू वेल्डिङ उत्पादकता सुधार गर्न प्रयोग गर्नुपर्छ।
फरक स्टिल वेल्डिङमा वेल्डिङ रडहरूको चयनका लागि मुख्य बुँदाहरू
1. कार्बन स्टील दस कम मिश्र धातु इस्पात (वा कम मिश्र धातु इस्पात दस कम मिश्र धातु उच्च शक्ति इस्पात) विभिन्न शक्ति स्तरहरु संग
विभिन्न शक्ति स्तरहरू भएको कार्बन स्टील र कम-मिश्र धातुको स्टीललाई सामान्यतया वेल्ड धातु वा जोडीको बल वेल्ड गर्नका लागि दुई धातुहरूको न्यूनतम बल भन्दा कम हुनु आवश्यक हुन्छ, र चयन गरिएको इलेक्ट्रोडको जम्मा गरिएको धातुको बलले वेल्ड र जोइन्टको बल कम नभएको सुनिश्चित गर्न सक्षम हुनुपर्छ। उच्च शक्ति र गरीब प्लास्टिसिटीको साथ छेउमा आधार धातु। तसर्थ, वेल्डिङ रड दुई बीच कम बल स्तर संग इस्पात अनुसार चयन गर्न सकिन्छ। यद्यपि, वेल्डिङ क्र्याकहरू रोक्नको लागि, वेल्डिङ प्रक्रिया उच्च शक्ति स्तर र कमजोर वेल्डेबिलिटीको साथ स्टिल प्रकार अनुसार निर्धारण गरिनुपर्छ, जसमा वेल्डिङ विनिर्देशहरू, प्रिहिटिंग तापमान, र पोस्ट-वेल्ड ताप उपचार समावेश छ।
2. कम मिश्र धातु सुनको स्टील + अस्टेनिटिक स्टेनलेस स्टील
कम मिश्र धातु इस्पात + अस्टेनिटिक स्टेनलेस स्टीलको लागि, वेल्डिङ रड जम्मा गरिएको धातुको रासायनिक संरचनामा सीमित मूल्य अनुसार चयन गरिनु पर्छ। सामान्यतया, उच्च क्रोमियम र निकल सामग्री, राम्रो प्लास्टिसिटी, र क्र्याक प्रतिरोधको साथ Cr25-N; 13-प्रकारको अस्टेनिटिक स्टील इलेक्ट्रोडहरू भंगुर कडा संरचनाहरूको उत्पादनको कारण दरारहरूबाट बच्न। यद्यपि, वेल्डिङ प्रक्रिया र स्पेसिफिकेशन कमजोर वेल्डेबिलिटीको साथ स्टेनलेस स्टील अनुसार निर्धारण गरिनु पर्छ।
3. स्टेनलेस स्टीलले लगाएको स्टिल प्लेट
स्टेनलेस स्टीलले ढाकिएको स्टील प्लेटहरूको लागि, आधार तह, क्ल्याडिङ तह, र संक्रमण तहको वेल्डिङ आवश्यकताहरूका लागि विभिन्न गुणहरू भएका तीनवटा वेल्डिङ इलेक्ट्रोडहरू विचार गरिनुपर्छ। आधार तह (कार्बन स्टील वा कम मिश्र धातु इस्पात) को वेल्डिंग को लागी, संगत शक्ति ग्रेड को संरचनात्मक इस्पात इलेक्ट्रोड चयन गरिएको छ; क्ल्याडिङ तह सीधै संक्षारक माध्यमसँग सम्पर्कमा छ, र सम्बन्धित संरचनाको अस्टेनाइट स्टेनलेस स्टील इलेक्ट्रोड चयन गरिनुपर्छ। कुञ्जी भनेको ट्रान्जिसन लेयर हो (अर्थात, क्ल्याडिङ लेयर र बेस लेयर इन्टरफेसको वेल्डिङका लागि), म्याट्रिक्स सामग्रीको पातलो प्रभावलाई विचार गर्नुपर्दछ, र उच्च क्रोमियम र निकल सामग्रीको साथ Cr25-Ni13 अस्टेनाइट स्टिल इलेक्ट्रोड, राम्रो प्लास्टिसिटी र क्र्याक प्रतिरोध चयन गर्नुपर्छ।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių



